Réponse rapide
Une entreprise de fabrication de pièces plastiques ne se crée pas en achetant une machine à souder ; elle se construit à partir d'une analyse de la demande, d'une cellule de production et d'une réserve de fonds de roulement permettant d'aborder sereinement les premiers mois, plus calmes. Trois chiffres clés déterminent la viabilité du projet : le coût d'entrée du matériel minimal nécessaire à la fabrication d'un produit commercialisable sans sous-traitance de l'assemblage principal, le besoin de trésorerie mensuel avant l'arrivée de nouvelles commandes et la marge bénéficiaire réelle de chaque mètre de soudure après déduction des coûts des matériaux, de la main-d'œuvre, de l'énergie et des rebuts. Nombre de plans de démarrage privilégient le coût du matériel au détriment du fonds de roulement et de la marge. Ce guide présente la sélection d'un créneau, la cellule de production minimale viable, les cinq postes budgétaires, les quatre modèles de revenus possibles pour un atelier de fabrication, un modèle de retour sur investissement, les facteurs de croissance et les principaux obstacles rencontrés au cours des deux premières années.
Définition : La cellule de fabrication minimale viable
L'ensemble minimal de machines et de capacités permettant de traiter des tôles et de fournir une gamme complète de produits commercialisables — découpés aux dimensions requises, soudés, formés selon les spécifications, finis et contrôlés — sans sous-traiter l'assemblage critique. Ce qui définit une cellule de production performante, c'est le produit lui-même, et non une simple liste de produits présentés en magasin. Un atelier capable de souder la paroi d'un réservoir, mais incapable d'équarrir la tôle, de plier un angle ou de réparer un défaut, n'a pas construit une cellule de production performante ; il a acquis un goulot d'étranglement alimenté par un câble d'alimentation.
Commencez par le carnet de commandes, pas par la liste du matériel.
Une erreur fréquente lors du lancement d'une entreprise de fabrication consiste à choisir une machine, trouver un bâtiment, puis seulement ensuite rechercher des commandes adaptées à l'équipement. La méthode efficace est l'inverse. Avant même de rédiger le moindre cahier des charges, il est essentiel de répondre honnêtement à trois questions : quel produit allez-vous fabriquer ? Qui achète ce produit actuellement ? Et pourquoi ce client confierait-il sa commande à un nouveau fournisseur sans expérience ?
La troisième question est souvent celle qui révèle la faiblesse d'un plan. L'existence d'une demande dans votre région ne signifie pas nécessairement que vous êtes en mesure de la satisfaire. Un fabricant qui entre sur un marché où chaque acheteur dispose déjà d'une liste de fournisseurs agréés, d'un dossier de qualification et d'une relation de dix ans ne mise pas sur la qualité de la soudure, mais sur le coût du changement de fournisseur. Le point d'entrée le plus pertinent est généralement un segment où l'acheteur est insatisfait des délais de livraison, du montant minimum de commande ou de la réactivité, plutôt que du prix seul.
| Segment | Produits typiques | Pourquoi la qualité de la soudure détermine la vente | Difficultés d'entrée pour un nouveau magasin | Implications pour l'équipement |
|---|
| Traitement de l'eau et aquaculture | Réservoirs, stations de dosage, unités lamellaires, navires piscicoles | Étanchéité et longue durée de vie en conditions humides et chargées | Modéré — les acheteurs accordent souvent une grande importance aux délais de livraison et au service local. | Soudeuse bout à bout de largeur moyenne avec pliage pour les angles et les jantes |
| Cuves de traitement chimique et de placage | Cuves de décapage, cuves de stockage, hottes aspirantes, bacs de récupération | Intégrité des joints sous agression chimique et cyclage thermique | Exigences en matière de matériel et de documentation modérées à élevées | Capacité de traitement de feuilles plus épaisses, contrôle précis de la température, bons enregistrements |
| Conduits de ventilation et d'évacuation | Conduits rectangulaires, hottes, boîtiers d'épurateurs, raccords | Étanchéité à l'air, rigidité structurelle, résistance à la corrosion | Faible à modérée — nombreux petits acheteurs, demande fragmentée | La capacité de pliage est aussi importante que la largeur de soudure. |
| Travaux sur procédés et appareils | Cadres, armoires, protections de machines, petits récipients | Précision dimensionnelle et joints propres sur les parties visibles | Modéré — clients tolérants et sachant lire le dessin | Découpe précise d'abord ; largeur de soudure ensuite |
| épurateurs et équipements environnementaux | Tours garnies, séparateurs de brouillard, ensembles de conduits | Ouvrages de grande envergure où une seule soudure défaillante entraîne des travaux de réfection sur le chantier | Élevé — contenu technique et risque du projet | Machines grand format et capacité de manutention |
| Travaux réglementés de haute pureté | Composants de service pour semi-conducteurs et produits pharmaceutiques | Pureté et contrôle du processus documenté, pas l'apparence | Très élevé — les cycles de qualification se mesurent en trimestres, et non en semaines | La rigueur documentaire avant les ambitions technologiques |
Deux filtres permettent de réduire rapidement ce tableau. Premièrement, le segment de marché achète-t-il des pièces de taille compatible avec une machine de taille modeste ? Si chaque demande concerne une cuve de 9 m, une machine de 2 000 mm perdra le contrat, aussi performante soit-elle en soudage. Deuxièmement, le segment de marché accepte-t-il un fournisseur sans dossier de qualification ? Les travaux réglementés sont intéressants en termes de marge, mais très coûteux à l’entrée ; c’est pourquoi ils sont généralement pris en compte à partir de la troisième année plutôt qu’au cours du troisième mois.
Il existe également un filtre géographique que les start-ups négligent souvent : le coût de livraison d’un produit vide et encombrant. Un réservoir remplissant un camion engendre des frais de transport et des risques de dommages qui peuvent annuler la marge sur la commande entière. Les produits emboîtables, empilables ou expédiés démontés conviennent mieux aux petits ateliers équipés d’une machine compacte ; les produits expédiés assemblés conviennent mieux aux ateliers situés à proximité de leurs clients.
La cellule d'équipement minimum viable
Une cellule de fabrication de tôles comprend quatre opérations : la mise aux dimensions et l’équerrage de la tôle, son assemblage, son formage aux endroits où le dessin nécessite un cintrage, et la finition ou la réparation des zones non couvertes par les trois premières opérations. Chaque opération a une capacité minimale, définie par le produit choisi dans la section précédente, et non par la plus grande machine du catalogue.
| Opération | Ce qu'il doit accomplir | Option Weissenberg | Ce que cela débloque | Que se passe-t-il mal sans cela ? |
|---|
| Découpe et mise à l'équerre | Des bords droits et carrés, dans les limites de tolérance dont dépend votre joint. | Machine de découpe de tôles EasyCut 3000 — longueur de coupe de 3 000 mm, jusqu'à 50 mm, 7,5 kW ; ou routeur CNC Vector 1530 — zone de 1 500 × 3 000 mm, 1 à 60 mm, précision de répétition de ±0,02 mm | Des jeux de joint prévisibles et un temps d'alignement réduit chez le soudeur | On impute systématiquement tous les problèmes survenus en aval au soudeur, alors que la coupe n'a jamais été d'équerre. |
| Soudage bout à bout | Un cycle contrôlé de chauffage, de commutation et de refroidissement sur toute la couture | WeiBond 1500 (1 500 mm / 3–15 mm), WeiBond 2000 (2 000 mm / 3–20 mm), WeiBond 3000 (3 000 mm / 3–40 mm) | Produits principaux : cuves, sections de conduits, panneaux, corps d’appareils | Joints sous-traités, qualité imprévisible et aucun contrôle sur les dates de livraison |
| Cintrage et formage | Des angles précis sans amincir ni fissurer la tôle | WeiFlex 1500 (1 500 mm / 15 mm), WeiFlex 2000 (2 000 mm / 20 mm), WeiFlex 3000 (3 000 mm / 25 mm) ; plage de 5° à 95° | Coins, jantes, brides de renfort, transitions de conduits, coques monoblocs | Plus de soudures d'angle impliquent plus de joints à contrôler, à inspecter et à tester pour l'étanchéité, et donc plus de points de défaillance potentiels. |
| Soudage et pliage sur un seul cadre | Les deux opérations sur la même largeur de travail et le même datum | WeiForm Pro 1500 (soudage et pliage 3–15 mm), WeiForm Pro 2000 (3–20 mm), WeiForm Pro 3000 (soudage 3–30 mm, pliage 3–20 mm) | Moins de réglages, un seul encombrement, une seule étape de manipulation entre le formage et l'assemblage. | Deux machines, deux empreintes au sol et un temps de manutention qui n'apparaît jamais dans le devis |
| Finition et réparation | Soudures d'angle, détails de coins, correction de défauts, réparations sur site | Soudeuse par extrusion Booster EX2 (barre de 3 à 4 mm, 1,5 à 2,2 kg/h, tôle de 10 à 15 mm) et outil à air chaud Energy HT1600 (40 à 700 °C, 1 600 W) | La possibilité de réaliser des finitions de précision inaccessibles à la soudure bout à bout, et de réparer au lieu de jeter. La possibilité de réparer au lieu de mettre au rebut. | Mettre au rebut une pièce presque terminée, ou refuser les travaux de détail qui génèrent la marge. |
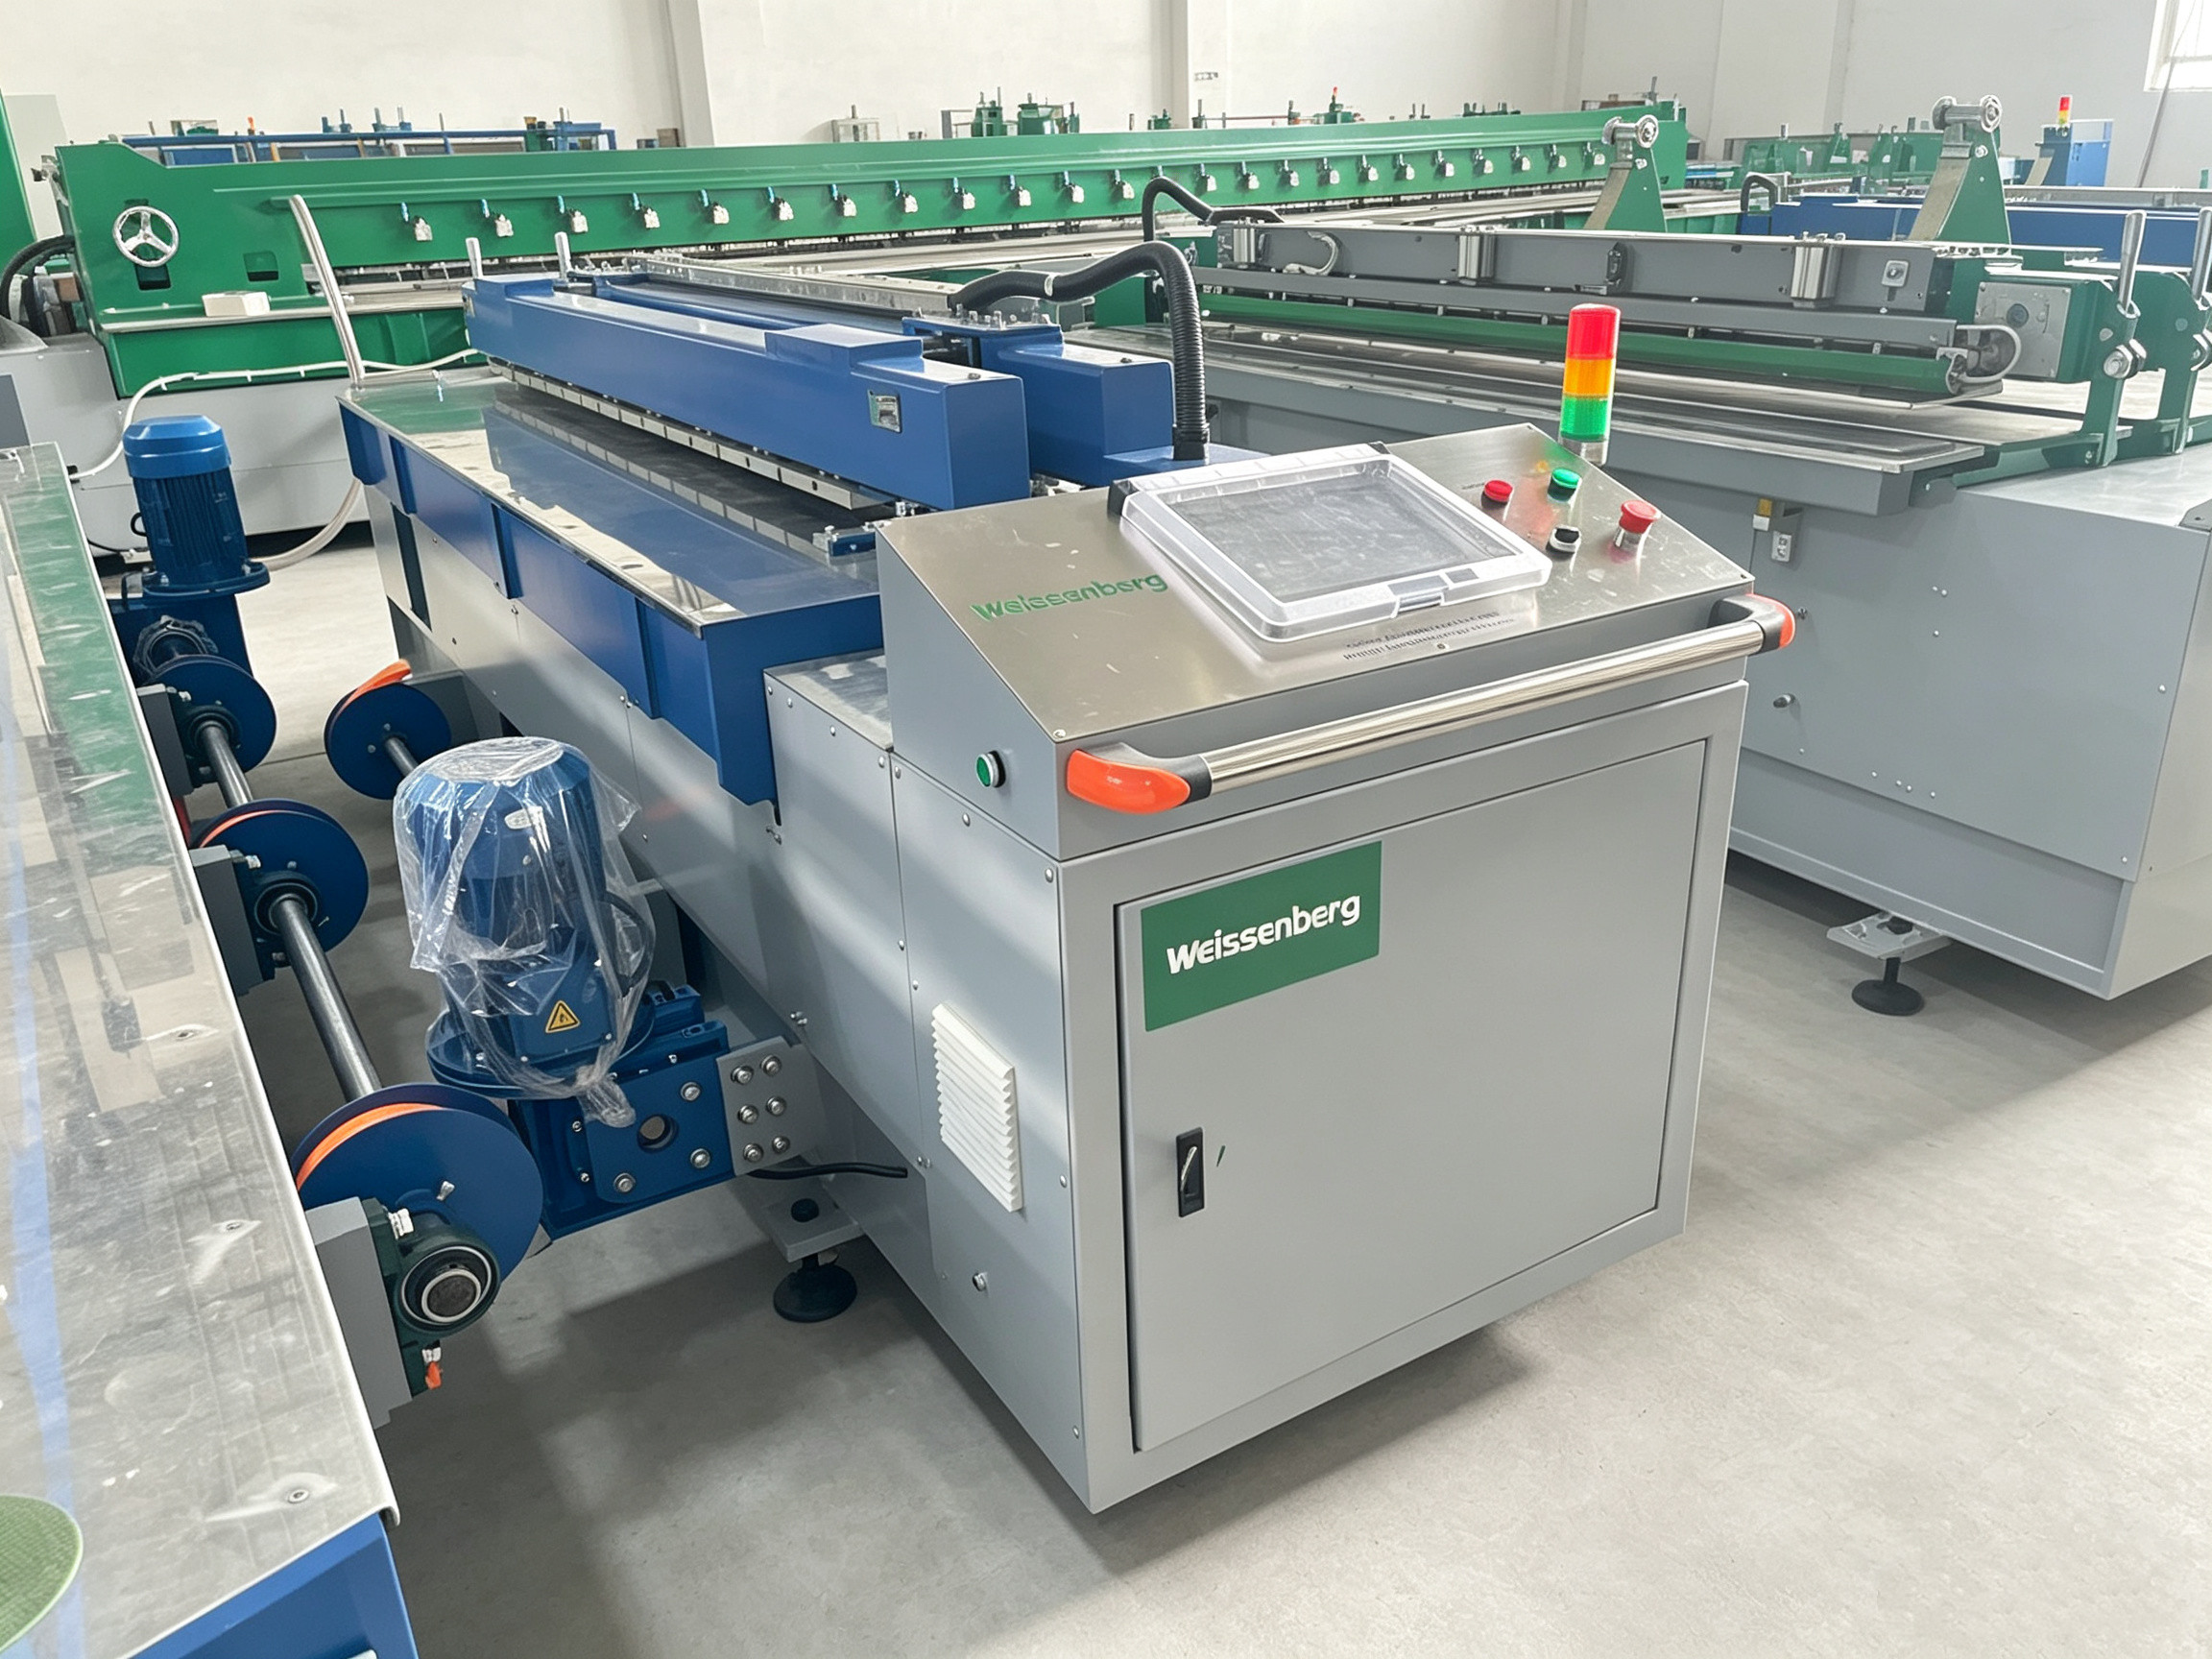
La largeur et l'épaisseur maximales de la soudeuse bout à bout définissent les produits pour lesquels vous pouvez établir un devis ; tout le reste dans la cellule vient étayer cette décision.

Le pliage transforme les angles en formes géométriques : moins de joints à souder, à inspecter et à tester en termes d'étanchéité.
La tentation est grande de considérer la machine de découpe comme un élément peu coûteux à régler ultérieurement. En réalité, la qualité de la découpe est l'amélioration la plus économique pour un atelier qui débute. Un bord droit et régulier réduit le temps d'alignement, diminue l'écart à combler par le soudeur et fait toute la différence entre un opérateur qui lutte contre la machine et un autre qui la maîtrise. Les ateliers qui débutent avec une bonne scie et un poste à souder modeste sont plus performants que ceux qui commencent avec un poste à souder large et une découpeuse portative, car ces derniers passent leur première année à retravailler des joints qui n'auraient jamais pu être correctement assemblés.
Deux spécifications méritent d'être définies avant de demander des devis, car elles déterminent tout le reste. La première est la dimensions maximales du panneau que vous prévoyez de manipuler, y compris la diagonale de toute pièce que vous ferez pivoter sur le plateau. La seconde est la épaisseur variable selon le matériau, pas un seul chiffre clé — le PE, le PP et le PVDF ne se comportent pas de manière identique à une même épaisseur, et une machine donnée pour 20 mm en PE n'est pas automatiquement une machine de 20 mm en PVDF pour votre temps de cycle.
Machines séparées ou plateforme combinée de soudage et de pliage ?
Il s'agit de la première véritable décision d'allocation de capital prévue dans le plan, et la question n'est pas de savoir quelle machine est la meilleure. Il s'agit de déterminer quel modèle de production votre carnet de commandes permettra réellement d'obtenir.
Une plateforme combinée convient lorsque…
- La plupart des pièces nécessitent à la fois une soudure et un pliage, et les deux opérations se déroulent successivement sur le même panneau.
- La surface au sol est la contrainte principale et chaque mètre carré doit être rentable.
- Vous souhaitez une seule référence de configuration : la feuille est alignée une seule fois et reste alignée tout au long du formage et de l’assemblage.
- Vos largeurs et épaisseurs se trouvent dans une seule enveloppe — par exemple 2 000 mm et 3 à 20 mm pour les deux opérations.
- Vous êtes une petite équipe où les mêmes deux personnes gèrent chaque processus, donc moins de machines signifie moins de changements de production et moins de formation.
Des machines séparées conviennent lorsque…
- Les exigences en matière de soudage et de pliage divergent : soudures épaisses à 40 mm mais pliages seulement jusqu'à 20 mm, ou l'inverse.
- Le pliage est un goulot d'étranglement qui doit être réalisé en parallèle du soudage et non après.
- Vous prévoyez d'ajouter un deuxième poste à souder avant une deuxième cintreuse, et vous souhaitez que chacun puisse être dimensionné indépendamment.
- Les pièces sont suffisamment grandes pour que leur déplacement entre deux stations dédiées soit plus facile que leur repositionnement sur un seul châssis.
- Vous avez besoin de la plus grande largeur de pliage disponible sans payer pour la même capacité de soudage.
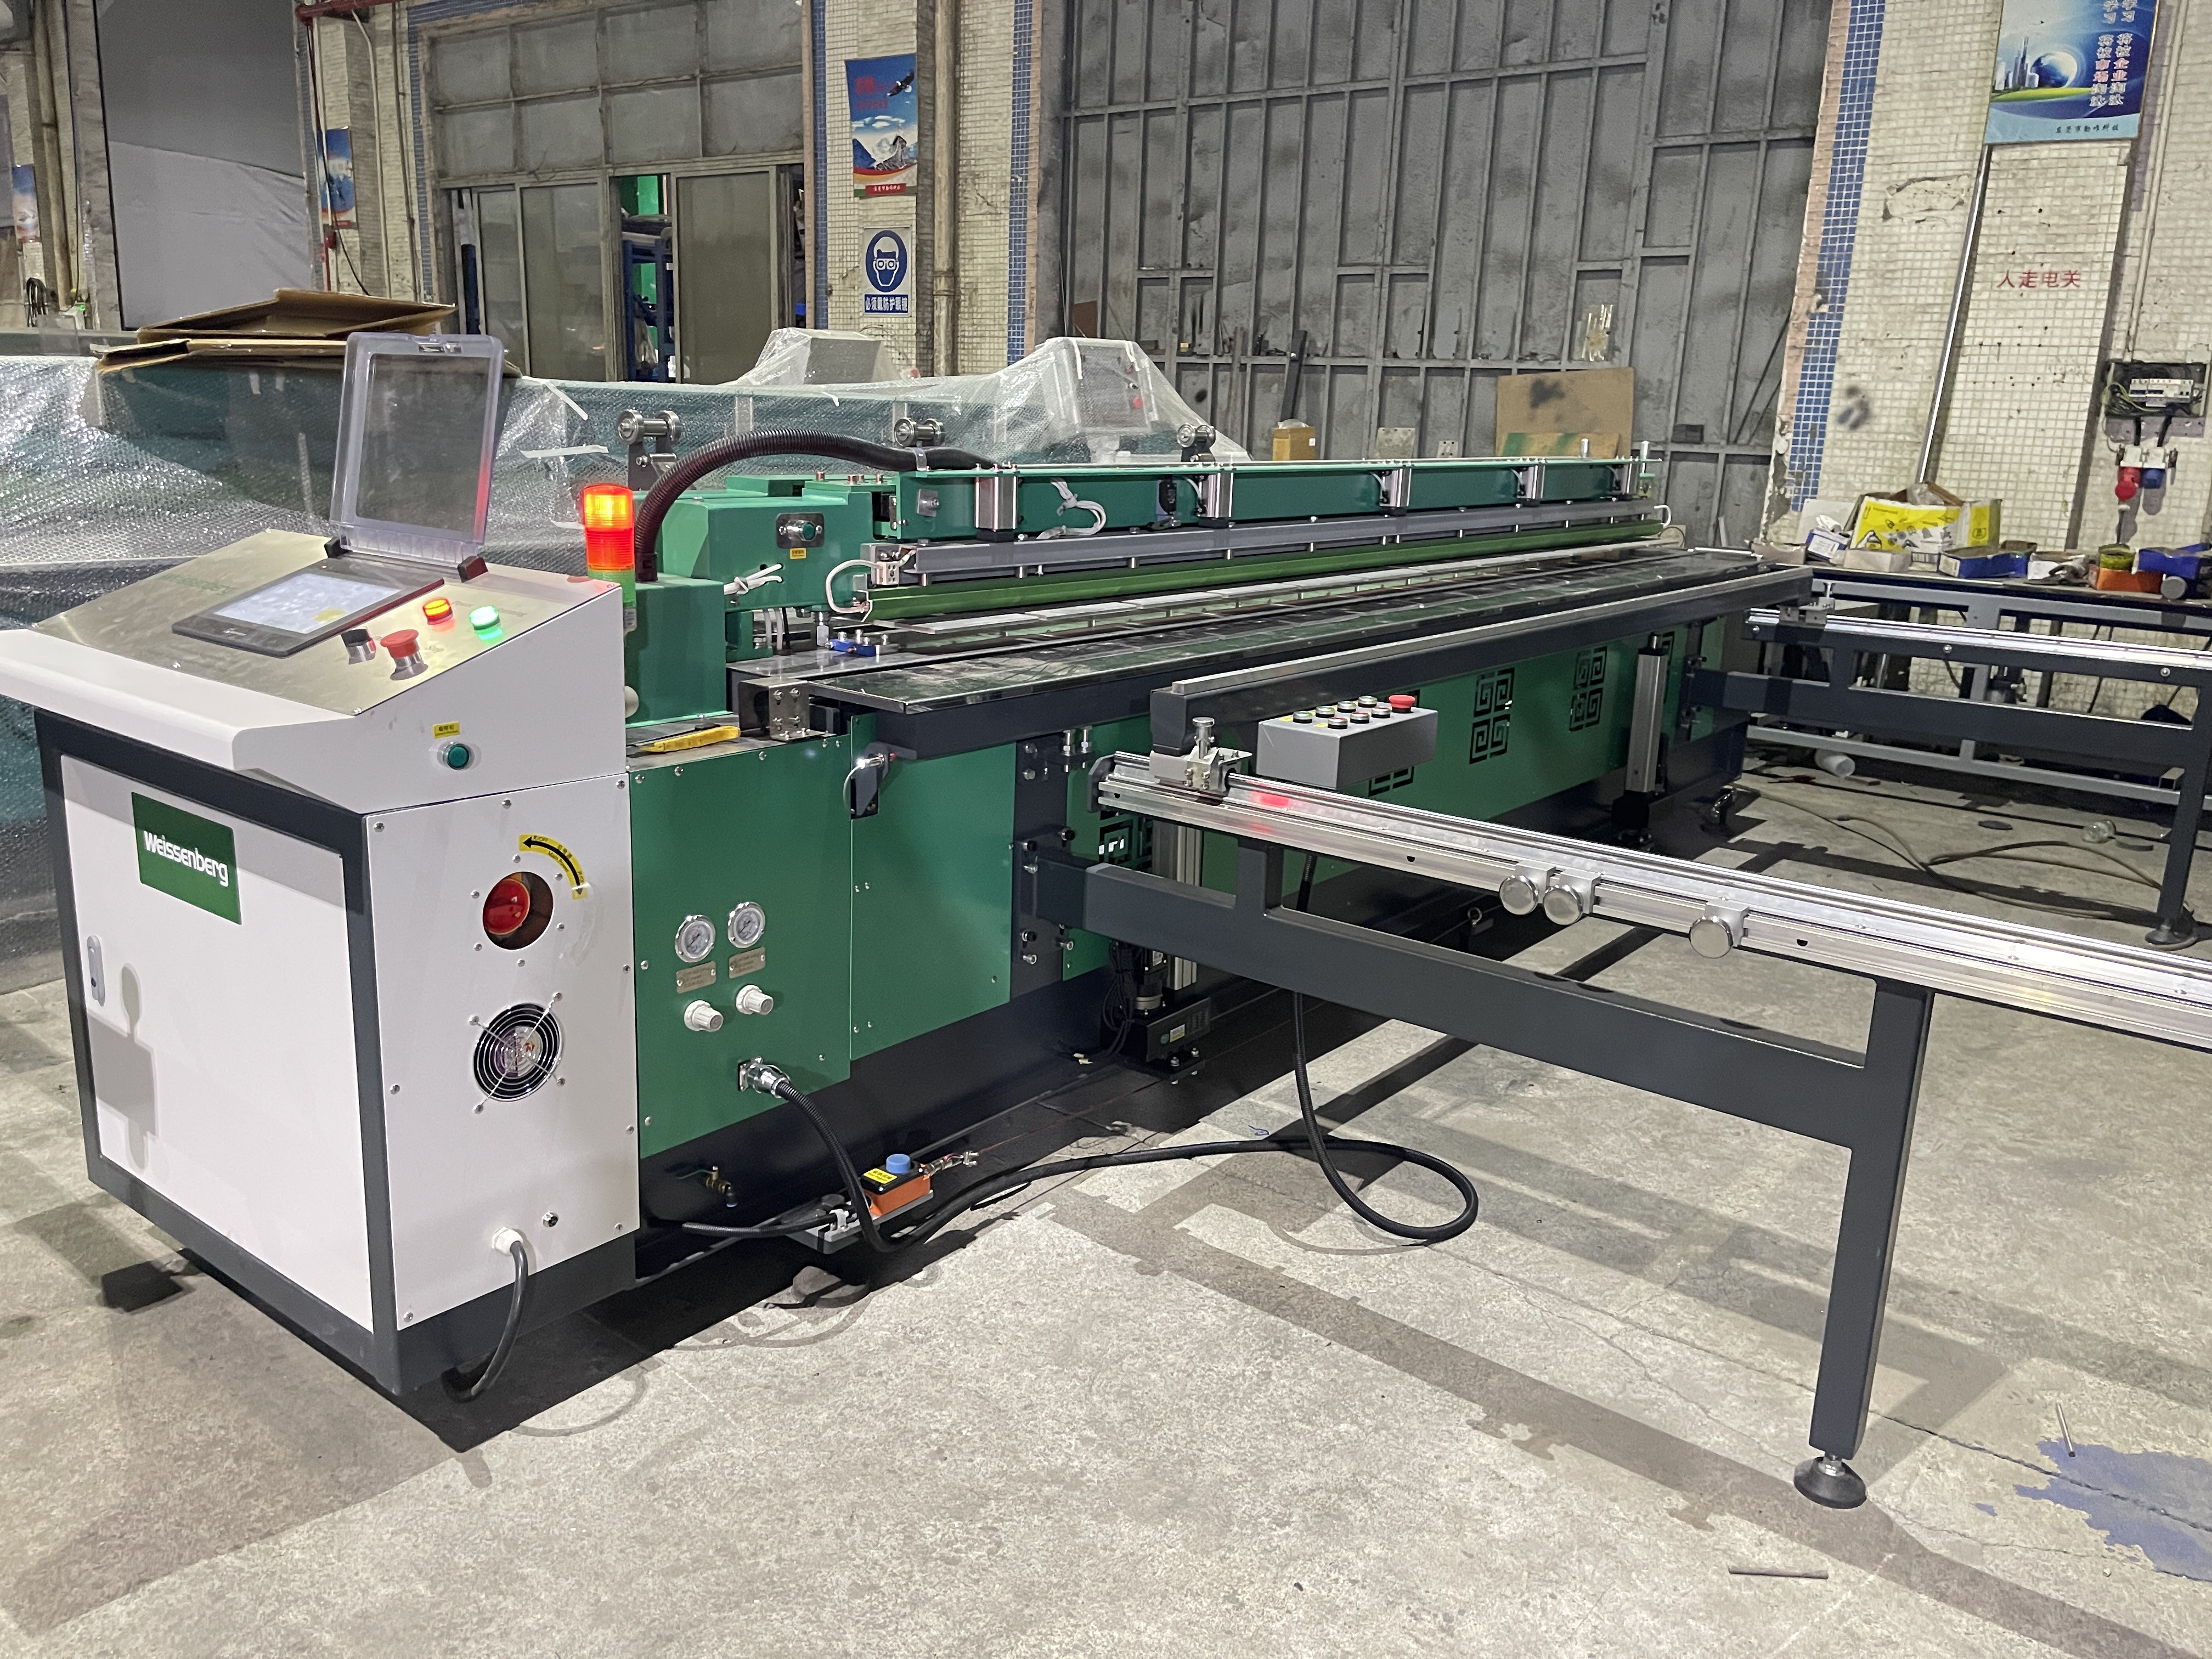
Une plateforme combinée privilégie l'espace au sol, le temps d'installation et un seul point de référence d'alignement au détriment de la flexibilité.
L'option combinée est souvent mal évaluée dans un plan d'affaires car les acheteurs la comparent à une simple machine à souder au lieu de la comparer à une machine combinant une machine à souder et une cintreuse, en tenant compte des opérations de manutention. À performances égales, la comparaison est généralement moins pertinente, et les gains en termes d'espace et de temps de préparation sont réels. L'argument contraire est tout aussi valable : une machine combinée couple votre capacité sur deux processus. Si la demande de pliage double tandis que celle de soudage reste stable, vous investissez dans une capacité inutile pour l'opération qui n'était pas la contrainte.
Ce que contient réellement le budget
La facture du matériel est le poste le plus visible dans un budget de démarrage, mais elle ne représente qu'une partie des besoins de trésorerie de la première année. Cinq postes budgétaires doivent être financés, dont quatre avant la première commande de renouvellement.
| Seau | Ce qui doit y figurer | Quand il est dépensé | Comment les start-ups le sous-estiment |
|---|
| Équipement et livraison | Machines, options, outillage, transport, assurance, droits de douane, déchargement, installation, mise en service, essais du premier article | Avant la production | Le budget est basé sur le prix départ usine, et la livraison et la mise en service sont considérées comme une erreur d'arrondi. |
| Installations et services publics | Préparation des sols, alimentation électrique et protection, air comprimé, extraction, éclairage, rayonnages pour plaques, levage et manutention, sécurité incendie | Avant l'installation | Découvrir après l'arrivée de la machine que le bâtiment ne peut pas supporter la charge connectée ou que la porte est trop étroite |
| fonds de roulement | Stocks de feuilles de différentes matières et épaisseurs, consommables, salaires pendant la phase de montée en puissance, financement des créances | Sans interruption, à partir du premier mois | Traiter les stocks comme un achat plutôt que comme de l'argent temporairement indisponible |
| Personnel et formation | Opérateurs, fabricants capables de lire des plans, heures de formation, matériel d'essai utilisé pendant l'apprentissage | À partir de l'installation | On comptabilise les jours de formation, mais pas les semaines de rendement réduit pendant qu'une nouvelle équipe atteint son cycle nominal. |
| Conformité et accès au marché | Documentation de conformité et de sécurité applicable aux machines pour le marché de destination — par exemple, marquage CE lorsque requis dans l'UE/EEE — ainsi que les dossiers de procédures de soudage, la qualification des opérateurs, les échantillons d'essai, les audits clients et l'assurance. | Avant le premier client réglementé | En supposant que le certificat de la machine soit celui de l'atelier — ce n'est pas le cas |
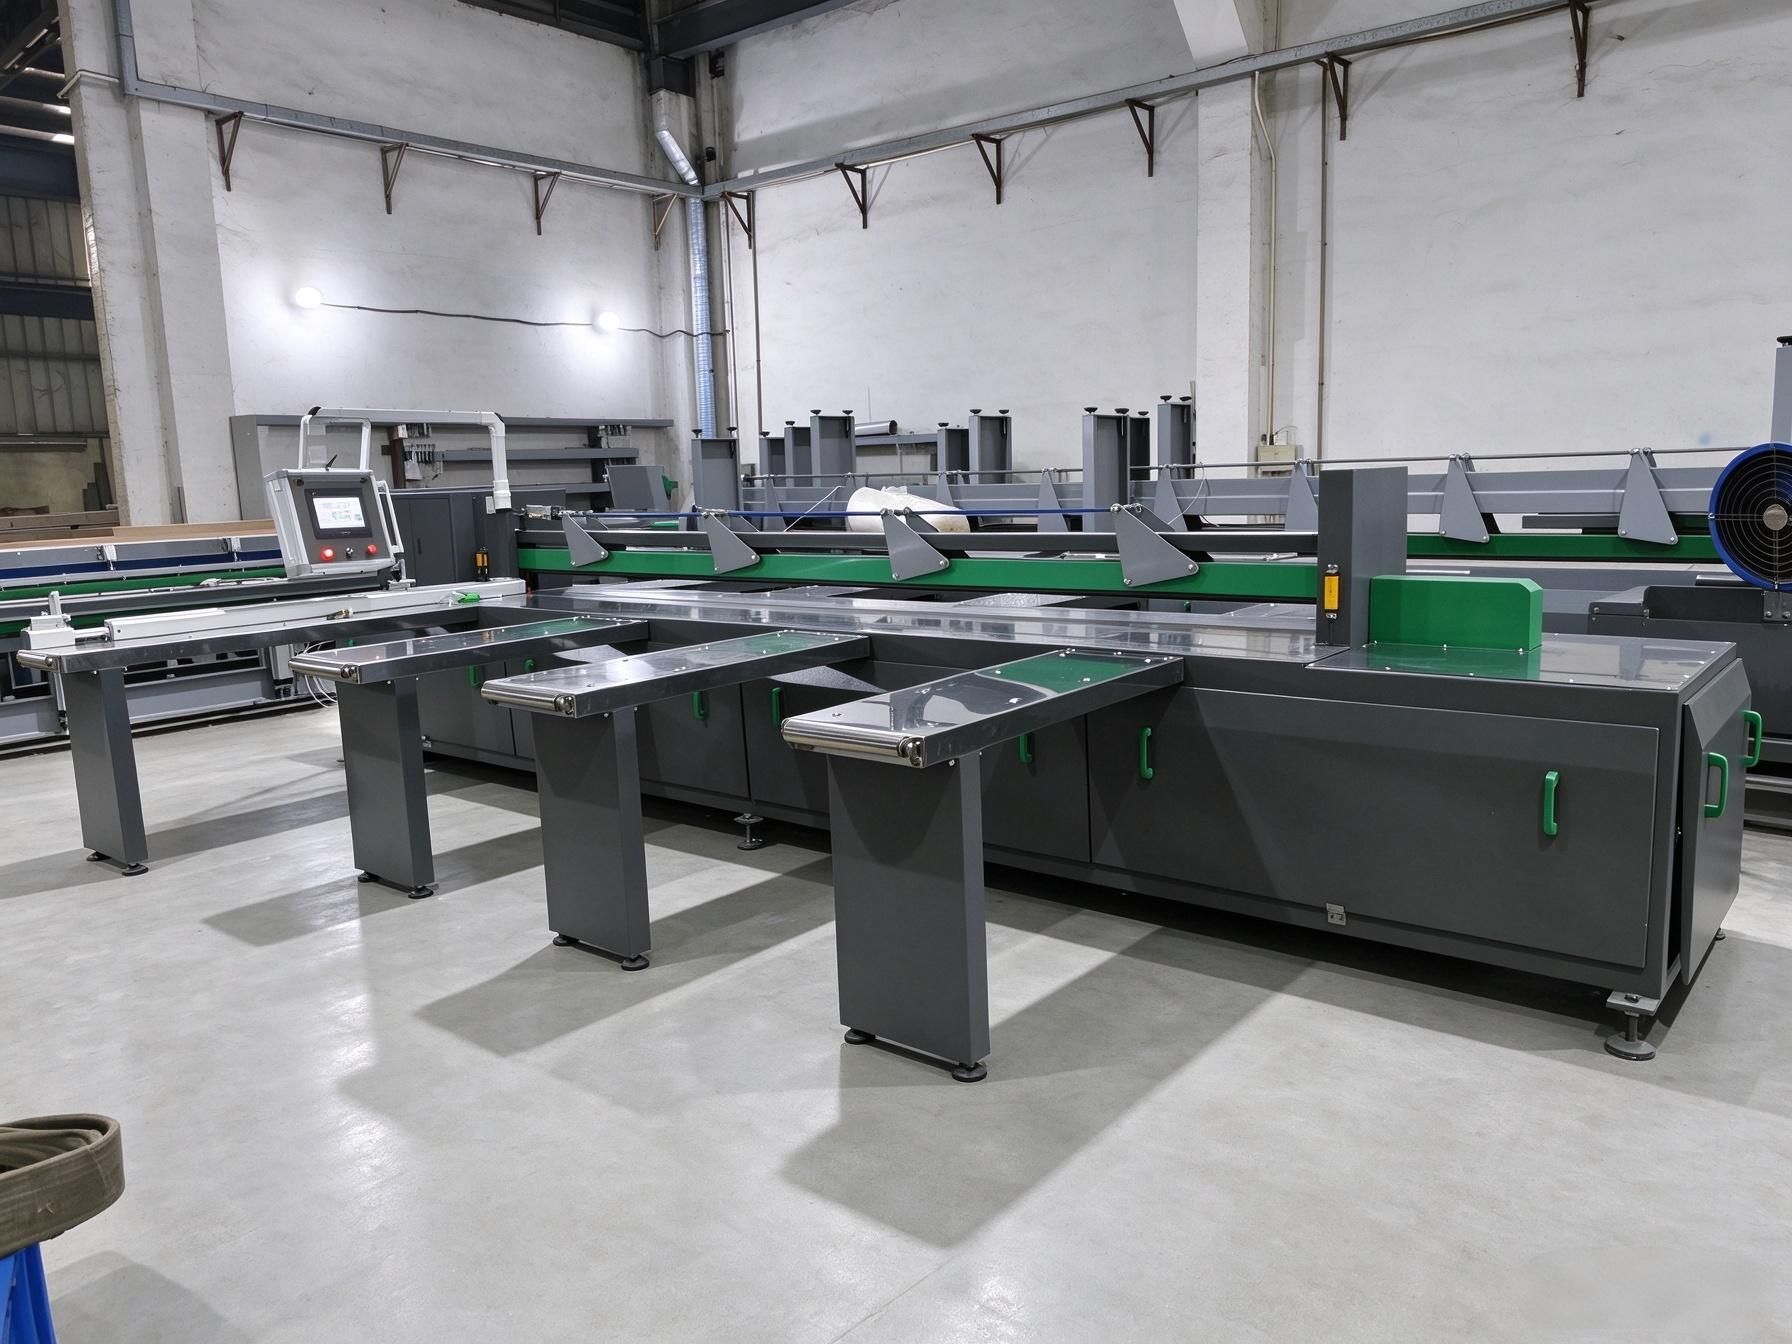
Une machine à découper les tôles n'est pas un achat glamour, mais les coupes droites réduisent le travail nécessaire pour chaque jointure ultérieure.
Les besoins en installations sont l'un des postes où les budgets de démarrage sont le plus souvent sous-estimés. Une machine de découpe de 3 000 mm nécessite des espaces d'entrée et de sortie bien supérieurs à sa longueur de coupe ; une soudeuse de 3 000 mm requiert un dégagement suffisant de chaque côté pour la manutention des tôles et un sol parfaitement horizontal sous un châssis de cette longueur ; une station d'air chaud ou d'extrusion nécessite un système d'extraction, car le chauffage des polymères se fait en intérieur. Ces coûts ne sont pas des dépenses liées aux machines, et ils sont tous bien réels. Il est donc essentiel de les vérifier avant de passer commande, lorsqu'un autre bâtiment ou une autre configuration est encore envisageable.
Liste de vérification du site avant de s'engager sur les spécifications de la machine
- ✓ Pouvoir: tension, phase et capacité disponible à l'emplacement prévu, ainsi que les dispositifs de protection requis par la machine.
- ✓ Air comprimé : Vérifier la pression et le débit requis au niveau de la machine ; l’alimentation doit être stable, correctement filtrée et maintenue conformément aux exigences de qualité de l’air du fabricant.
- ✓ Sol: de niveau, porteur et capable de supporter le châssis de la machine ainsi que la tôle qui y est manipulée.
- ✓ Accéder: largeur et hauteur de la porte, espace de braquage et matériel de levage disponible le jour de la livraison.
- ✓ Extraction: Évacuation locale de l'air chaud et des opérations d'extrusion, et ventilation générale adéquate.
- ✓ Stockage: Un stockage approprié des feuilles entières, une organisation des chutes par matériau et épaisseur, et une disposition qui évite la manipulation inutile des pièces finies.
- ✓ Sécurité incendie : Les feuilles de plastique en stock constituent une charge combustible ; vérifiez les exigences de votre assureur avant la première livraison.
Pourquoi le fonds de roulement peut devenir le plus grand risque pour une start-up
Un atelier de fabrication achète des tôles entières et vend des pièces découpées, soudées et formées. Dès qu'une tôle entre en stock, elle devient une somme immobilisée, et ce jusqu'à ce que le client paie le produit fini – ce qui, dans le cadre de projets spécifiques, peut prendre des mois. C'est ce décalage qui explique pourquoi des ateliers apparemment rentables se retrouvent à court de liquidités.
| Étape du cycle de trésorerie | Que devient votre argent ? | protection pratique |
|---|
| Achat de feuilles | L'argent est immédiatement encaissé ; vous détenez désormais un stock de plusieurs matériaux et épaisseurs. | N'achetez des produits de profondeur que pour les deux ou trois spécifications réellement utilisées par votre niche ; commandez les autres. |
| Travaux en cours | La main-d'œuvre et les consommables sont consommés avant que la pièce ne soit vendable. | Dépôts de factures et étapes clés de l'avancement des travaux, et pas seulement de la livraison. |
| Produits finis | Le produit est complet mais reste à votre charge jusqu'à son acceptation. | Convenir par écrit des critères d'acceptation afin d'éviter toute contestation concernant un réservoir fini |
| Créances | Modalités de paiement de 30, 60 ou 90 jours, salaires versés à la semaine | Intégrez les frais de financement dans le devis ; négociez des délais plus courts avec une réduction plutôt que de les absorber silencieusement. |
| Retravail | Une articulation défectueuse consomme des matériaux, de la main-d'œuvre et un créneau horaire. | Considérez l'inspection du premier article comme une mesure de protection des liquidités, et non comme une simple formalité de contrôle qualité. |
La marge de sécurité essentielle n'est pas un chiffre générique copié d'un modèle de plan d'affaires. Il s'agit du montant qui vous permet de payer les salaires et de commander la prochaine livraison de feuilles de papier sans dépendre d'un paiement client non encore reçu. Calculez-la à partir de votre masse salariale, de votre consommation mensuelle de matières premières et de vos conditions de paiement, puis ajoutez les mois de montée en puissance où la production est inférieure aux prévisions. Si ce chiffre vous inquiète, c'est que le plan vous fournit une information précieuse, tant qu'il est encore possible de l'entendre.
La gestion des chutes mérite d'être soulignée, car elle représente un capital d'exploitation inexploité. Chaque atelier accumule des restes utilisables, et tout atelier qui ne les trie pas par matériau et épaisseur finit par acheter une nouvelle plaque pour découper une pièce déjà mise au rebut. Un simple système de rangement et la règle de remettre en stock les chutes dépassant une taille minimale permettent de transformer les déchets en actifs déjà acquis.
Quatre modèles de revenus et leurs exigences
Une entreprise de fabrication peut produire quatre articles différents avec les mêmes machines, chacun générant des flux de trésorerie, des marges et des besoins en équipement distincts. Choisir délibérément un article est une stratégie ; jongler entre les quatre est la garantie d'une activité florissante mais non rentable.
| Modèle | Ce que vous vendez | Modèle de marge et de trésorerie | Implications pour l'équipement | Risque principal |
|---|
| atelier de travail | Découpe, soudage et formage selon les plans du client | Marge horaire modeste, facturation rapide, faible risque matériel si la fourniture est gratuite. | La précision et la vitesse de changement de format sont plus importantes que la largeur. | Compétition basée sur le taux horaire sans différenciation |
| Gamme de produits standard | Vos propres réservoirs, boîtes, sections de conduits ou plateaux de dimensions fixes | Meilleure marge, mais trésorerie immobilisée dans les stocks de produits finis et l'outillage. | Répétabilité et temps de cycle ; les gabarits et les dispositifs de fixation sont rentables en soi. | Constituer des stocks pour une demande qui ne se matérialise pas |
| Fabrication du projet | Équipements techniques livrés sur site, souvent installés | Valeur contractuelle maximale, encaissement lent, facturation par étapes essentielle | Capacité de traitement et de gestion des grands formats ; discipline documentaire | Un seul projet retardé absorbe la totalité du fonds de roulement annuel. |
| Fabrication à façon et sous contrat | Composants répétitifs pour un constructeur d'équipements qui possède la conception | Volume prévisible, marge plus réduite, forte utilisation | Cohérence et paramètres documentés ; le client audite le processus | Dépendance à un seul client et pression sur les prix à chaque renouvellement |
Pour un nouvel atelier indépendant, une progression pratique consiste à commencer par la production à la commande, puis à introduire une gamme de produits standard lorsque les mêmes pièces sont demandées régulièrement, et enfin à passer à la fabrication sur mesure lorsque l'atelier dispose de la capacité de production, des moyens de manutention et de la rigueur documentaire nécessaires. La sous-traitance peut intervenir à presque n'importe quel stade et peut accélérer l'obtention d'une utilisation stable de l'activité lorsqu'un client OEM approprié existe déjà ; toutefois, il est important de garder à l'esprit que c'est le client, et non vous, qui contrôle la conception et donc une grande partie de la marge.
Élaboration d'un modèle de retour sur investissement au niveau de l'entreprise
Le retour sur investissement d'une machine (le prix d'un poste à souder donné divisé par les économies qu'il génère) est un calcul utile, mais ne constitue pas un plan d'affaires. La question d'ordre commercial est différente : combien d'heures facturables l'atelier doit-il réaliser pour couvrir ses coûts fixes, et en combien de temps faut-il atteindre ce nombre ?
| Saisir | Ce que cela signifie | Où se le procurer |
|---|
| heures productives par mois | Heures machine réellement disponibles après maintenance, changements de production et jours fériés | Modèle de quart de travail × jours ouvrables × utilisation réaliste |
| Part facturable | La proportion d'heures productives qui peuvent être vendues | Votre propre courbe de croissance, pas votre meilleur mois |
| Contribution par heure | Revenu horaire moins les matières premières, les consommables et la main-d'œuvre directe | Trois devis représentatifs, chiffrés correctement |
| coûts fixes de trésorerie | Loyer, charges fixes, assurances, salaires hors production, frais administratifs et autres coûts récurrents qui doivent être payés indépendamment de la production | Contrats fournisseurs et paie |
| Période de montée en puissance | Des mois avant que les heures facturables n'atteignent le plan | Estimation réaliste basée sur des comparaisons avec d'autres magasins ; prévoyez un délai plus long que prévu. |
Le calcul est simple. Le seuil de rentabilité en heures facturables correspond aux coûts fixes mensuels divisés par la marge sur coûts variables par heure facturable. L'excédent de trésorerie d'exploitation mensuel est égal à la marge sur coûts variables totale des travaux facturables moins les coûts fixes mensuels. Le délai de récupération du capital investi est égal à l'investissement initial divisé par l'excédent de trésorerie d'exploitation mensuel. L'amortissement doit être considéré séparément lors de l'évaluation du résultat comptable et du coût horaire machine, car il ne s'agit pas d'une sortie de trésorerie mensuelle au même titre que le loyer, les salaires ou les assurances. Il est recommandé d'exécuter le modèle à pleine capacité, puis à nouveau à un taux d'utilisation prudent de 60 à 70 %.
Deux mises en garde méritent d'être soulignées. Premièrement, il ne faut pas comptabiliser la valeur d'une capacité inutilisée ; cette capacité représente une option, non une économie, et ne permet pas de payer les salaires. Deuxièmement, il convient de distinguer le chiffre d'affaires de la marge sur coûts variables. Un atelier peut doubler son chiffre d'affaires en acceptant des contrats à faible marge et se retrouver avec moins de trésorerie qu'auparavant, car les matières premières et la main-d'œuvre consommées à faible marge doivent être financées jusqu'au règlement de la facture.
Tarification permettant à la machine de s'autofinancer
Les nouveaux fabricants pratiquent généralement des prix inférieurs de deux manières : soit en chiffrant le coût des matériaux et en estimant la main-d’œuvre, soit en facturant au kilogramme de produit fini. La première méthode omet le coût de la machine et le risque qui en découle ; la seconde banalise le travail et valorise les aspects inappropriés, car le travail requis pour une simple soudure bout à bout et pour un détail d’angle complexe est totalement différent.
Un prix qui résiste à l'épreuve du temps comporte cinq éléments : les matières premières, y compris les pertes de rendement et les chutes ; la main-d'œuvre directe à un taux majoré ; un taux horaire machine qui couvre l'amortissement, la maintenance, l'énergie et l'espace au sol ; une provision pour rebuts et retouches basée sur votre taux de défaillance réel ; et une marge qui finance l'entreprise plutôt que de simplement majorer le prix.
| Base de tarification | Quand ça marche | Là où ça échoue |
|---|
| Par mètre de soudure | Assemblages reproductibles d'épaisseur et de géométrie connues ; utiles pour le calcul des coûts internes | Ne tient pas compte de la maniabilité, du montage, de l'inspection et de la différence entre une ligne droite et un virage. |
| Par pièce ou par dessin | Travail en atelier où le client fournit le dessin | S'effondre lorsque le dessin est incomplet et que le périmètre du projet s'étend indistinctement. |
| Par kilogramme | Travail dans le secteur des matières premières où le marché fixe les tarifs et où votre seul levier est l'efficacité. | Il pénalise la géométrie complexe et valorise les tâches simples et peu valorisantes ; il aborde rarement l'ingénierie. |
| Par projet avec des étapes clés | Équipements conçus avec un périmètre et des critères d'acceptation définis | Dangereux sans mécanisme de modification de contrat et sans dépôt |
Le taux horaire machine est l'élément le plus souvent négligé. Il ne s'agit pas du prix d'achat divisé par une durée de vie vague ; il correspond à l'amortissement annuel, auquel s'ajoutent la maintenance, l'énergie et le coût de l'espace occupé par la machine, divisés par le nombre d'heures productives réalistes. Une machine fonctionnant 1 200 heures par an a un coût horaire très différent de la même machine fonctionnant 3 000 heures, et un devis basé sur ce dernier chiffre sera déficitaire dans un atelier qui n'atteint que le premier.
Mise à l'échelle en trois étapes
La croissance dans le secteur manufacturier ne suit pas une courbe linéaire. Elle se fait par étapes, chacune étant déclenchée par une contrainte spécifique plutôt que par l'ambition. Identifier correctement cette contrainte permet d'éviter à un atelier d'acheter une deuxième machine alors qu'il aurait besoin d'une deuxième équipe.
| Scène | Déclencheur pour passer à l'étape suivante | Investissement typique | Que se passe-t-il si vous sautez l'étape ? |
|---|
| 1. Cellule unique, un seul changement | Les commandes sont systématiquement refusées, ou les heures supplémentaires sont permanentes plutôt que saisonnières. | Avant d'ajouter une autre machine, il convient de vérifier si un renforcement des effectifs ou la mise en place d'une deuxième équipe permettent de libérer la capacité des machines existantes. Il faut d'abord vérifier si l'ajout de personnel ou la mise en place d'une deuxième équipe peuvent libérer de la capacité de production existante. | Achat de capacité avant même que la demande ne soit avérée ; les capitaux restent inactifs tandis que les coûts fixes augmentent. |
| 2. Deuxième machine ou capacité supérieure | La contrainte porte sur la largeur ou l'épaisseur, pas sur les heures de travail ; vous refusez un travail qu'aucun nombre d'heures supplémentaires ne saurait compenser. | Un poste de soudage plus large, une cintreuse dédiée ou une plateforme combinée pour éliminer le goulot d'étranglement | Continuer à refuser un travail rentable, ou sous-traiter le joint principal et perdre le contrôle de la qualité et des délais |
| 3. Automatisation et contrôle des processus | La qualité dépend de l'opérateur sur la machine, ou bien le coût de la main-d'œuvre constitue la contrainte majeure à volume stable. | Positionnement CNC, stockage des recettes, enregistrement des paramètres ; automatisation de la découpe | L'ajustement des effectifs pour compenser les variations de processus amplifie ces variations ainsi que la masse salariale. |
La deuxième étape est celle où les erreurs d'allocation de capital sont fréquentes, car le symptôme visible – un carnet de commandes plein et des retards de livraison – peut être dû à un problème d'ordonnancement, un goulot d'étranglement à la découpe ou un manque d'espace, plutôt qu'à une capacité de soudage. Il est essentiel d'évaluer les temps d'attente réels des pièces avant d'investir dans une machine qui accélère une autre opération. Accélérer une opération non goulot d'étranglement augmente le travail en cours, et non la production.
L'automatisation n'a sa place qu'à la troisième étape, et ce n'est pas sans raison. La commande numérique et l'enregistrement des paramètres sont rentables lorsque le processus est suffisamment stable pour que la répétabilité devienne la contrainte. Introduites trop tôt, elles alourdissent la programmation et la maintenance d'un atelier qui n'a pas encore identifié les paramètres essentiels à ses propres produits. L'exception concerne les clients qui auditent les paramètres enregistrés dès le départ ; dans ce cas, la documentation fait partie intégrante de l'accès au marché plutôt que d'un simple gain d'efficacité.
Modes de défaillance au cours des deux premières années
Les modèles contre lesquels il vaut la peine de concevoir
- ✓ Acheter une largeur dont vous n'avez pas besoin. Une machine de 7 000 mm desservant des panneaux de 1 500 mm représente un investissement important au sol et un problème permanent d'espace disponible.
- ✓ Sous-financement du fonds de roulement. Le plan finance les machines et le bâtiment, puis découvre que les stocks et les créances clients nécessitent également des liquidités.
- ✓ Aucune capacité de finition. Ne pas utiliser de soudeuse par extrusion ou d'outil à air chaud signifie mettre au rebut des pièces pour des détails qui se corrigent en quelques minutes.
- ✓ Citation basée sur le coût des matériaux. La main-d'œuvre, le temps machine, les rebuts et le financement disparaissent du prix et réapparaissent sous forme de perte en fin d'année.
- ✓ Se lancer trop tôt dans un travail réglementé. Les cycles de qualification consomment du temps et de l'argent avant que l'atelier ne dispose d'un processus de qualification stable.
- ✓ Dépendance à un seul client. Un seul acheteur, qui perçoit 60 % du chiffre d'affaires, contrôle vos prix, votre calendrier et votre survie.
- ✓ Aucune documentation. Sans enregistrements de procédures et journaux de paramètres, l'atelier ne peut pas réussir l'audit qui lui permettrait d'attirer des clients mieux rémunérés.
- ✓ Augmentation des revenus sans contribution. Les mois chargés, avec leurs faibles marges, financent la croissance du client plutôt que la vôtre.
Certification et accès au marché
La certification est généralement présentée comme un coût de mise en conformité. Dans le secteur de la fabrication, il est plus judicieux de la considérer comme un atout commercial, car elle détermine quels acheteurs accepteront une offre. Trois niveaux d'exigence sont essentiels pour un nouvel atelier et ne sont pas interchangeables.
Le premier est le machine: Le marquage CE et la documentation associée, notamment les schémas électriques et le manuel de maintenance. Le second élément est le processus: les procédures de soudage et les enregistrements des paramètres conformes à la série DVS 2207 pour les matériaux et les épaisseurs que vous soudez réellement, ainsi que les éprouvettes qui démontrent l'efficacité de la procédure. Le troisième élément est le système: une approche de gestion de la qualité — la norme ISO 9001 étant la référence commune — qui permet à un client d'auditer la manière dont vous contrôlez les matériaux, les processus et la traçabilité.
Pour une start-up, la séquence pratique est la suivante : d’abord le processus, ensuite le système, et enfin la qualification spécifique exigée par les segments réglementés. Un atelier capable de fournir un relevé de paramètres, un résultat de test et un certificat de matériau pour une tâche précise est bien plus crédible qu’un atelier possédant un certificat mais incapable de reproduire la soudure qui l’a permis. La documentation est également la forme d’amélioration de la qualité la plus économique, car consigner ses actions permet d’identifier les erreurs à éviter.
Où apprendre le métier
La fabrication s'apprend sur le terrain, mais les signaux du marché s'apprennent en public. Il est judicieux de développer trois canaux dès la première année.
Organismes de normalisation et de formation. Les directives DVS constituent la référence en matière de procédures de soudage des thermoplastiques et d'évaluation de la qualité. Les formations basées sur les normes DVS sont largement reconnues par les acheteurs qui spécifient des équipements en plastique soudé. En l'absence de formation locale, la mise en service et la formation au premier article dispensées par le fournisseur comblent partiellement cette lacune, mais ne sauraient remplacer un cadre de procédures reconnu.
Salons professionnels. Les salons de l'eau, des eaux usées et de l'environnement attirent les acheteurs qui prescrivent les réservoirs, les épurateurs et les canalisations ; les salons de l'aquaculture attirent les navires piscicoles. Visiter un salon en une journée permet de recueillir des informations précieuses pour le marché pendant un an : qui achète, quels sont leurs problèmes et quels sont leurs fournisseurs habituels.
Associations professionnelles et entreprises homologues. Les associations nationales des industries du plastique et de la fabrication publient des guides techniques, organisent des formations et constituent le réseau informel qui facilite la sous-traitance. Un nouvel atelier connaissant déjà trois fabricants établis dans sa région trouvera du travail en abondance bien avant de disposer d'un budget marketing.
Une séquence de mise en place de douze mois
Le choix des étapes est aussi important que la gestion budgétaire, car plusieurs décisions sont coûteuses à annuler. L'ordre ci-dessous privilégie les décisions peu coûteuses en début de processus et reporte les plus onéreuses jusqu'à ce que le scénario de demande soit validé.
| Phase | Œuvres principales | Décision à prendre avant de passer à l'étape suivante |
|---|
| Mois 0 à 2 | Sélection de niche, entretiens clients, analyse de la concurrence et des délais de livraison, définition de la gamme de produits | Au moins quelques acheteurs réels ont décrit un problème que vous pouvez résoudre et un budget qu'ils contrôlent. |
| Mois 2 à 3 | Spécifications de la cellule minimale, devis de configuration, étude de site, structure de financement | Le périmètre, la puissance, l'accès et le coût d'installation sont connus et non supposés. |
| Mois 3 à 5 | Préparation du bâtiment, services publics, rayonnages, assurances, recrutement | Le site peut réceptionner la machine sans improvisation le jour de la livraison. |
| Mois 5 à 7 | Installation, mise en service, formation des opérateurs, essais du premier article dans vos propres matériaux | Les soudures d'essai répondent à la procédure et aux critères d'acceptation que vous proposerez aux clients. |
| Mois 7 à 9 | Premières commandes commerciales, rigueur dans la documentation, vérification des prix par rapport aux heures réellement travaillées | Le nombre d'heures réelles par pièce se situe dans une marge définie par rapport aux heures indiquées. |
| Mois 9 à 12 | Stabiliser les livraisons, mesurer les rebuts et les retouches, décider de l'investissement de la deuxième phase | La contrainte est identifiée à partir des données plutôt que par frustration. |
La tentation est grande de raccourcir les trois premiers mois, car ils ne produisent aucun résultat visible. C'est aussi la seule phase où une erreur de jugement est quasiment sans conséquence. Une fois le bâtiment aménagé et la machine installée, chaque correction a un coût.
Ce que change réellement une histoire de première machine
Weissenberg a publié le témoignage d'un client concernant la première machine de soudage bout à bout de feuilles de plastique d'un fabricant colombien. L'enseignement principal de ce type d'histoire ne réside pas dans le modèle de la machine, mais plutôt dans le fait qu'une première machine transforme radicalement les devis qu'un atelier peut établir. Auparavant, les travaux de soudage étaient soit refusés, soit sous-traités ; désormais, l'assemblage devient un processus interne avec un cycle, un coût et une date de livraison maîtrisés. Ce changement – passer de la délégation des tâches à la maîtrise de l'opération critique – représente souvent un retour sur investissement supérieur aux économies de main-d'œuvre figurant dans le calcul du délai de récupération.
Le deuxième changement est moins agréable. Une fois la soudure réalisée en interne, les problèmes de qualité deviennent de votre responsabilité. L'atelier qui auparavant rejetait la faute sur un sous-traitant doit désormais prendre en charge le test d'étanchéité, les retouches et les échanges avec le client. C'est pourquoi l'achat de la première machine doit inclure une formation, une documentation et un plan de pièces détachées, et non pas seulement des données de largeur et d'épaisseur. L'article publié constitue un complément utile à ce guide.
Foire aux questions
De quel capital a-t-on besoin pour créer une entreprise de fabrication de plastique ?
Il n'existe pas de chiffre universel, car les besoins dépendent de la gamme de produits, de la largeur et de l'épaisseur de l'enveloppe, du bâtiment et des conditions de paiement disponibles. Il est plus judicieux de décomposer ce chiffre en trois parties : le coût de livraison et d'installation de la cellule minimale, le fonds de roulement nécessaire pour le stock de tôles et les créances clients, et une marge pour les mois de montée en puissance, lorsque la production est inférieure aux prévisions. Un devis basé sur la configuration vous fournit la première partie avec précision ; les deux autres doivent être calculées à partir de votre masse salariale, de votre consommation de matériaux et des conditions clients. Tout chiffre de « coût de démarrage » avancé sans ces informations n'est qu'une estimation déguisée en référence.
Ai-je besoin d'une machine CNC pour commencer ?
Non. Ce dont un nouvel atelier a besoin en priorité, c'est de précision et de répétabilité à la découpe, et une machine de découpe de tôle bien réglée peut lui apporter cela. Le fraisage et la découpe CNC deviennent précieux lorsque la contrainte passe de la qualité de coupe au temps de changement d'outillage, à l'efficacité d'imbrication ou à la réalisation de géométries complexes impossibles à reproduire manuellement avec précision. Investir dans une machine CNC avant que le carnet de commandes ne le justifie ajoute des compétences en programmation, des coûts de maintenance et un investissement initial à une entreprise qui cherche encore à définir son marché. Une machine de découpe modeste mais précise, associée à une soudeuse bout à bout fiable, constitue un meilleur point de départ qu'une découpeuse automatisée alimentant une soudeuse incapable de respecter les tolérances.
Dois-je acheter une machine combinée de soudage et de pliage ou deux machines séparées ?
Cela dépend de la nécessité d'effectuer les deux opérations successivement sur vos pièces et de l'homogénéité de leurs exigences en termes de largeur et d'épaisseur. Une plateforme combinée comme la WeiForm Pro 1500, 2000 ou 3000 permet un gain de place, une référence d'alignement unique et une manutention simplifiée, un avantage crucial dans un petit atelier où les mêmes opérateurs réalisent toutes les opérations. Des machines séparées sont pertinentes lorsque les besoins en pliage et en soudage sont simultanés, lorsque les deux opérations requièrent des capacités très différentes ou si vous prévoyez d'adapter l'une d'entre elles indépendamment. Comparez le coût de la machine combinée au coût total de deux machines, incluant les coûts de manutention, et non à celui d'un poste de soudage individuel.
Quels produits un nouvel atelier de fabrication devrait-il fabriquer en premier ?
Commencez par des produits où l'assemblage est critique, les exigences de qualification sont faibles et l'acheteur est suffisamment proche pour que les frais de transport n'amputent pas la marge. Les réservoirs, les sections de conduits, les bacs de récupération, les hottes et les châssis d'appareils correspondent généralement mieux à cette description que les composants de haute pureté réglementés, dont les cycles de qualification sont trop complexes pour qu'un atelier en phase de démarrage y soit encore préparé. Le meilleur premier produit est souvent celui que le fondateur a déjà fabriqué ou spécifié dans un projet précédent, car la connaissance du processus est concrète et non théorique, et les premiers clients sont déjà connus.
Combien de temps faut-il pour qu'un nouvel atelier de fabrication devienne rentable ?
Les échéanciers génériques sont peu fiables car la rentabilité dépend de la courbe de montée en puissance, de la marge sur coûts variables et des coûts fixes, et non du calendrier. Un indicateur plus pertinent est le seuil de rentabilité horaire facturable : les coûts fixes mensuels divisés par la marge sur coûts variables par heure facturable. Calculez ce chiffre, comparez-le aux heures facturables que vous pouvez raisonnablement vendre au cours des troisième, sixième et douzième mois, et vous obtiendrez la solution adaptée à votre entreprise. Anticiper un ralentissement de l'activité pendant les deux premiers trimestres et financer correctement cette montée en puissance permet à l'entreprise d'absorber une baisse d'activité plus importante que prévu sans créer de crise de trésorerie immédiate.
Quelles certifications les clients demanderont-ils ?
Cela dépend du secteur, mais trois demandes sont courantes. Les clients qui spécifient des équipements pour thermoplastiques soudés demandent souvent des procédures de soudage et des enregistrements de paramètres conformes à la série DVS 2207, ainsi que les résultats d'essais sur des échantillons des matériaux et épaisseurs concernés. Les acheteurs de la machine elle-même exigent le marquage CE et la documentation associée. Les clients ayant des programmes de qualification des fournisseurs peuvent exiger un système de management de la qualité, généralement ISO 9001, et auditeront la manière dont vous contrôlez la traçabilité des matériaux, les paramètres de processus et les inspections. Le certificat de la machine à lui seul ne satisfait à aucune de ces exigences ; les enregistrements internes de l'atelier le font.
Puis-je commencer avec du matériel d'occasion ?
Parfois, en toute connaissance de cause. Une machine d'occasion peut réduire le coût d'acquisition, et une soudeuse bout à bout bien entretenue représente un investissement durable. Les risques sont toutefois spécifiques : plaques chauffantes et brides usées ne maintenant plus une épaisseur constante, composants de commande obsolètes sans pièces de rechange disponibles, documentation manquante vous empêchant de justifier une procédure auprès d'un client, et absence de support à la mise en service ou à la formation. Si vous optez pour l'occasion, prévoyez un budget pour l'inspection des plaques chauffantes, la vérification des brides et de l'alignement, ainsi qu'une évaluation réaliste des pièces de rechange avant d'établir votre premier devis. L'économie est réelle uniquement si la machine est encore capable de produire une soudure que vous êtes prêt à garantir.
Points clés à retenir
- Choisissez le créneau avant la machine ; la gamme de produits définit la largeur, l'épaisseur et les exigences en matière de documentation.
- Concevoir une cellule minimale viable — découper, souder, plier, finir — plutôt qu'une seule machine impressionnante sans capacité de support.
- La facture du matériel est visible ; le fonds de roulement pour les stocks et les créances clients est généralement ce qui s'épuise en premier.
- Comparez une plateforme combinée de soudage et de pliage à deux machines et à la manutention entre elles, et non à un seul soudeur.
- Prix calculé à partir du coût des matières premières, de la main-d'œuvre, du taux horaire de la machine, de la marge de rebut et de la marge – jamais à partir du coût des matières premières et d'une estimation.
- Procédez par étapes : testez si une deuxième équipe peut libérer la capacité existante avant de supposer qu’une deuxième machine est nécessaire, et ajoutez l’automatisation lorsque la répétabilité ou la main-d’œuvre deviennent la contrainte principale.
- La documentation est un accès au marché ; les comptes rendus de procédures et les résultats des tests ouvrent des portes qu'un certificat de machine ne peut pas fermer.
- Exécutez le modèle de retour sur investissement au niveau de l'entreprise sur un scénario conservateur de 60 à 70 % de l'utilisation prévue, plutôt que de tester uniquement le cas de la pleine capacité.
Références et lectures complémentaires
Guides Weissenberg associés
Références produits
- Gamme de soudeuses bout à bout pour plaques plastiques Weissenberg — WeiBond 1500 à WeiBond 7000
- WeiBond 2000 — Largeur : 2 000 mm, épaisseur : 3 à 20 mm
- WeiFlex 2000 — Largeur de pliage de 2 000 mm, jusqu’à 20 mm, 5°–95°
- WeiForm Pro 2000 — soudage et pliage combinés, 3–20 mm
- EasyCut 3000 — Longueur de coupe de 3 000 mm, jusqu’à 50 mm, 7,5 kW
- Routeur CNC Vector 1530 — 1 500 × 3 000 mm, 1–60 mm, précision de répétition ±0,02 mm
- Soudeuse par extrusion Booster EX2 — Tige de 3 à 4 mm, 1,5 à 2,2 kg/h
- Weldy Energy HT1600 Outil à air chaud de 1 600 W et de 40 à 700 °C
Normes et références industrielles
- Série DVS 2207 — Soudage des thermoplastiques : procédures, paramètres et assurance qualité.
- Série DVS 2202 — Imperfections dans les joints soudés thermoplastiques : caractéristiques et évaluation.
- EN ISO 12100 — Sécurité des machines : principes généraux de conception, d’évaluation des risques et de réduction des risques (contexte CE).
- ISO 9001 — Systèmes de management de la qualité, lorsque la qualification du fournisseur client exige un système certifié.
Depuis 2006, Weissenberg fabrique des machines de soudage et de pliage de tôles plastiques et accompagne les transformateurs de plastiques sur les marchés internationaux. Pour obtenir un devis personnalisé pour une cellule de production initiale, veuillez transmettre à notre équipe d'ingénierie les informations suivantes : matériau, épaisseur, dimensions maximales des panneaux, puissance disponible et destination. page de contact.