Réponse rapide
La pression est l'une des trois variables clés du soudage bout à bout des tôles plastiques, avec la température et le temps. Une pression trop faible peut entraîner une fusion incomplète ; une pression trop élevée peut déplacer le matériau fondu et amincir le joint. Un bon contrôle de la pression ne repose pas sur une valeur fixe, mais sur l'application de la pression adéquate à chaque étape du soudage et sa régularité. Un contrôle proportionnel piloté par un contrôleur peut améliorer cette répétabilité si le système pneumatique est correctement conçu, alimenté et entretenu.
Pourquoi le contrôle de la pression est un facteur sous-estimé
Définition : Contrôle de la pression lors du soudage des feuilles de plastique
Le contrôle de la pression en soudage de feuilles de plastique consiste à appliquer la force de jointure adéquate à chaque étape du cycle de soudage : un contact léger et uniforme pendant le chauffage du matériau, une compression précise lors du rapprochement des extrémités ramollies, et un maintien constant pendant le refroidissement du joint. Cette force doit être reproductible d'une soudure à l'autre. En soudage bout à bout à outil chauffant, la pression détermine le degré de fusion des faces plastifiées et la quantité de matériau fondu déplacée au niveau du joint. Le « contrôle de la pression » englobe donc deux aspects : la valeur choisie pour chaque phase et la capacité de la machine à atteindre et maintenir cette valeur sans dérive, sans pics ni approximations de l'opérateur.
Cet article s'adresse aux ateliers de fabrication de pièces plastiques, aux constructeurs de réservoirs et de conduits, ainsi qu'aux acheteurs techniques qui surveillent déjà la température et le temps, et qui souhaitent comprendre la troisième variable du processus qui détermine discrètement la qualité des soudures. Pour connaître la séquence complète de fonctionnement d'une machine, consultez notre [lien/référence manquante]. Procédé de soudage bout à bout de feuilles de plastique et guide du cycle en 5 étapes; pour la partie concernant la température, voir le guide de contrôle de la température dans le soudage des plastiques.
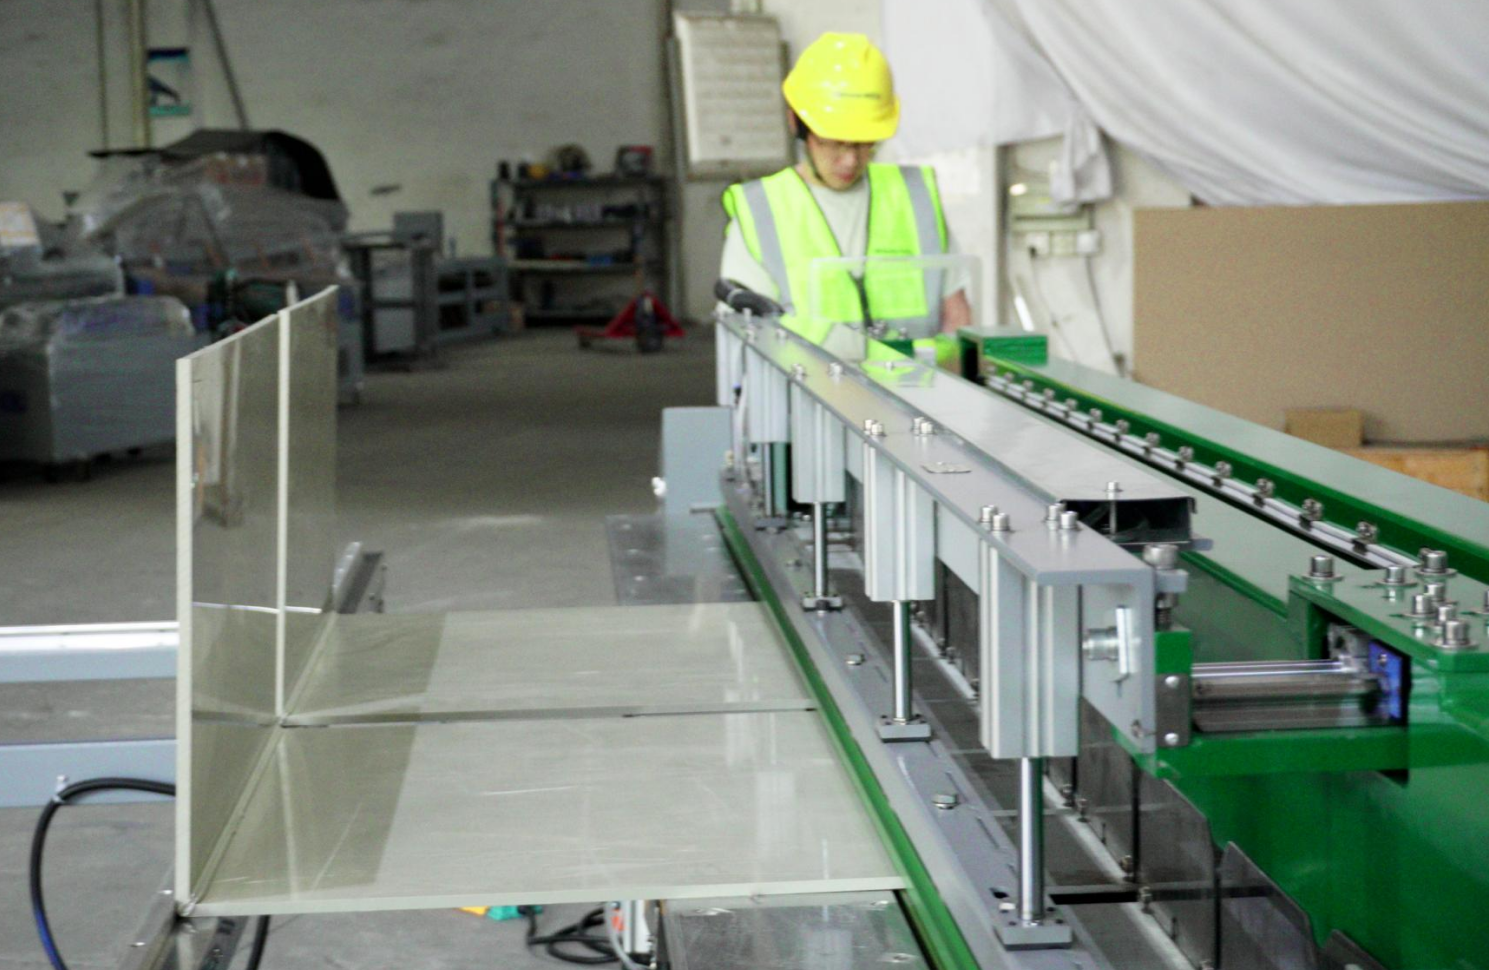
Une soudure se forme en pressant deux extrémités plastifiées l'une contre l'autre jusqu'à ce que leurs couches fondues fusionnent et refroidissent. La température rend le matériau soudable ; le temps permet sa cuisson ; la pression assure l'adhérence et le maintien des deux surfaces. C'est pourquoi une machine qui maintient parfaitement la température mais exerce une pression irrégulière produira un cordon de soudure présentant des variations d'une pièce à l'autre : même si l'étape de chauffage est parfaite, l'étape d'assemblage peut déterminer la qualité du joint.
La pression est souvent sous-estimée pour une raison simple : elle est plus difficile à percevoir que la température. La température d'une plaque s'affiche et peut être comparée à une spécification. La pression, quant à elle, est généralement ressentie plutôt que mesurée, et ses effets — une soudure légèrement insuffisamment fondue, un cordon un peu trop épais, une paroi légèrement amincie — sont facilement considérés comme des « variations normales » jusqu'à ce qu'une fuite, une reprise ou un test non concluant prouve le contraire. Pourtant, la série DVS 2207 considère la pression comme un paramètre de processus défini pour chaque matériau et chaque épaisseur, et non comme un détail optionnel.
Le rôle de la pression tout au long du cycle de soudage
La pression apparaît plus d'une fois
Lors d'un soudage bout à bout à outil chauffant, la pression n'est pas appliquée de manière unique. Elle est appliquée par phases définies, chaque phase ayant une fonction spécifique. Un cycle typique de soudage à outil chauffant comprend les étapes suivantes, et la pression intervient à presque chacune d'elles :
- Contact et alignement. Les deux extrémités de la tôle sont serrées et alignées. Les serre-joints exercent une force de serrage, et la régularité de cette force détermine l'équerrage de l'assemblage. Un mauvais alignement ne peut être corrigé par la suite ; cela ne fait que rendre l'assemblage difficile.
- Chauffage sous une légère pression de contact. Les extrémités sont mises en contact avec la plaque chauffée avec une force relativement faible. Ce choix est délibéré : une force trop importante comprimerait la matière contre la plaque, tandis qu’une force trop faible laisserait un espace irrégulier. L’objectif est un contact complet et uniforme afin que chaque face se plastifie à la profondeur requise sans être repoussée de la source de chaleur.
- Passage. La plaque est retirée et les deux extrémités ramollies sont rapprochées aussi rapidement que possible. Le temps et le mouvement sont essentiels, tout comme la fluidité du déplacement de la plaque par la machine : un changement de plateau saccadé ou trop lent risque de faire refroidir ou se déplacer la couche fondue avant que les faces ne se rejoignent.
- Assemblage sous pression. Les extrémités sont pressées l'une contre l'autre à la pression de jointure spécifiée pour le matériau et l'épaisseur. Cette étape permet de fusionner les deux couches de métal en fusion et de former le joint. Une pression trop faible empêche les couches de fusionner complètement ; une pression trop forte provoque le débordement du matériau fondu hors du joint.
- Refroidissement sous pression de maintien. Le joint est maintenu sous pression pendant sa solidification, ce qui l'empêche de bouger ou de se séparer lors de la cristallisation. Un relâchement prématuré de la pression risque d'entraîner des déformations, des contraintes internes ou un léger décollement du joint lors du refroidissement.
La pression de contact à chaud, la pression d'assemblage et le temps de refroidissement sous pression sont tous définis dans le mode opératoire de soudage. La série DVS 2207 est organisée par matériau précisément pour cette raison : par exemple, 2207-1 pour le PE-HD, 2207-11 pour le PP, 2207-12 pour le PVC-U et 2207-15 pour le PVDF. Il est important de vérifier la version en vigueur de la norme pour votre projet. Le rôle d'une machine n'est pas d'inventer ces valeurs, mais de les atteindre et de les maintenir de manière fiable, étape par étape.
Pourquoi la phase d'assemblage effectue la plus grande partie du travail
C’est lors de la phase d’assemblage que le contrôle de la pression prend toute son importance, car c’est à ce moment que les deux faces fusionnent. Lorsque les extrémités ramollies sont pressées l’une contre l’autre, le métal en fusion de chaque côté se répand dans l’autre et l’interface disparaît. Si la pression est trop faible, cette interface ne se referme jamais complètement ; si elle est trop élevée, le matériau qui devrait rester dans le joint est expulsé sous forme de cordon. La plage de pression admissible peut devenir relativement étroite, notamment pour les tôles épaisses et les applications exigeantes, ce qui explique pourquoi l’idée reçue selon laquelle « plus de pression pour une soudure plus résistante » est l’une des plus répandues et des plus néfastes en atelier.
Défauts courants liés à la pression : fusion incomplète et bourrelet excessif
Pression insuffisante : fusion incomplète
Lorsque la pression d'assemblage est insuffisante ou appliquée de manière irrégulière le long du joint, les couches fondues ne fusionnent pas complètement. Il en résulte une fusion partielle : les surfaces se touchent et semblent soudées, mais l'interdiffusion des chaînes polymères, qui confère sa résistance à l'assemblage, ne s'achève jamais. Les joints sous-fusionnés peuvent se manifester par une interface fragile, de fines porosités ou un joint qui échoue aux tests de pliage ou de pelage, même s'il paraît acceptable. Pire encore, un joint mal réalisé peut sembler impeccable de l'extérieur, de sorte que le défaut reste invisible jusqu'à la mise en service de la pièce. Ce mode de défaillance est le plus souvent associé aux soudures qui fuient ou se fissurent sous charge.
Pression excessive : formation excessive de perles et amincissement.
Si la pression est trop élevée, le problème s'inverse. Une force excessive expulse le matériau fondu du joint sous forme d'un cordon épais ou de bavures. Ce matériau, en quittant le joint, peut réduire l'épaisseur effective de la paroi à cet endroit. Les joints surcomprimés ont également tendance à supporter davantage de contraintes internes, ce qui peut se manifester ultérieurement par un gauchissement ou par un joint dont le comportement diffère de celui de la tôle d'origine. Un cordon large et épais est souvent interprété comme le signe d'une soudure solide ; or, dans de nombreux cas, il indique un déplacement de matériau plutôt qu'une soudure.
Pression instable ou en pics : le troisième défaut caché
Entre ces deux extrêmes se situe un problème plus subtil : une pression qui, bien que correcte en moyenne, s’avère instable en pratique. Si la force de soudage augmente brusquement lors de la jonction des extrémités, le choc soudain peut déplacer le métal en fusion avant que les surfaces ne soient parfaitement soudées. Si elle varie avec la montée en température de l’air comprimé ou de la machine, la dixième soudure ne correspondra plus à la première. Si elle chute pendant le refroidissement, le joint se solidifie sans support. Ces variations engendrent rarement un défaut majeur ; elles produisent une certaine irrégularité : certaines soudures sont réussies, d’autres non, et personne ne peut expliquer pourquoi. C’est précisément cette imprévisibilité que la pression contrôlée vise à éliminer.
Réglage manuel ou régulation de pression proportionnelle électropneumatique
Les machines diffèrent par la manière dont la pression d'assemblage est réglée et maintenue. La comparaison ci-dessous est générale, car le comportement précis de chaque machine dépend de sa conception et de la procédure suivie ; elle illustre néanmoins l'influence d'une méthode de contrôle sur la répétabilité.
| Aspect | réglage de pression traditionnel | Commande proportionnelle électropneumatique |
| Comment la pression est-elle établie ? | Régulateur à réglage manuel, dont la valeur est lue sur un manomètre par l'opérateur. | Stocké en tant que paramètre et commandé par le contrôleur |
| Transition entre les phases | Cela dépend de l'opérateur ; la force peut arriver sous forme de pas ou de secousse. | La montée en température jusqu'au point de consigne peut se faire par paliers plutôt que par paliers, ce qui permet une compression plus progressive du matériau fondu. |
| Répétabilité | Cela varie en fonction de l'opérateur, des conditions de l'air ambiant et de la température de la machine. | Les points de consigne sont commandés par le contrôleur, ce qui peut réduire la variation d'un cycle à l'autre, à condition que le système pneumatique soit correctement configuré et entretenu. |
| Variation de l'air d'alimentation | Un réglage manuel peut suivre les changements d'air soufflé. | La commande répond à un ordre plutôt qu'à une ouverture fixe, mais une alimentation stable reste nécessaire ; la commande proportionnelle ne dispense pas d'un approvisionnement suffisant et constant en air comprimé. |
| séquence de changement et d'assemblage | Le timing est souvent laissé à la discrétion de l'opérateur. | Le processus est cyclique, la pression suivant donc la phase de la soudure. |
| Là où ça s'intègre | Peut convenir aux joints fins, courts et non critiques où le procédé présente une marge de sécurité. | Particulièrement utile pour les feuilles épaisses, les coutures longues et la production répétitive |
Interprétez ce tableau comme une différence de répétabilité, et non comme une affirmation qu'une soudure manuelle est incapable de produire un bon résultat. Entre des mains expertes et pour des travaux tolérants, un régulateur manuel bien réglé peut garantir des joints de qualité. Cependant, à mesure que l'épaisseur de la tôle augmente, que les cordons s'allongent et que les exigences en matière de constance documentée s'accroissent, la capacité de la machine à atteindre la même pression de manière identique à chaque fois devient le facteur déterminant.
Comment Weissenberg utilise les vannes proportionnelles SMC japonaises pour une transition de pression en douceur
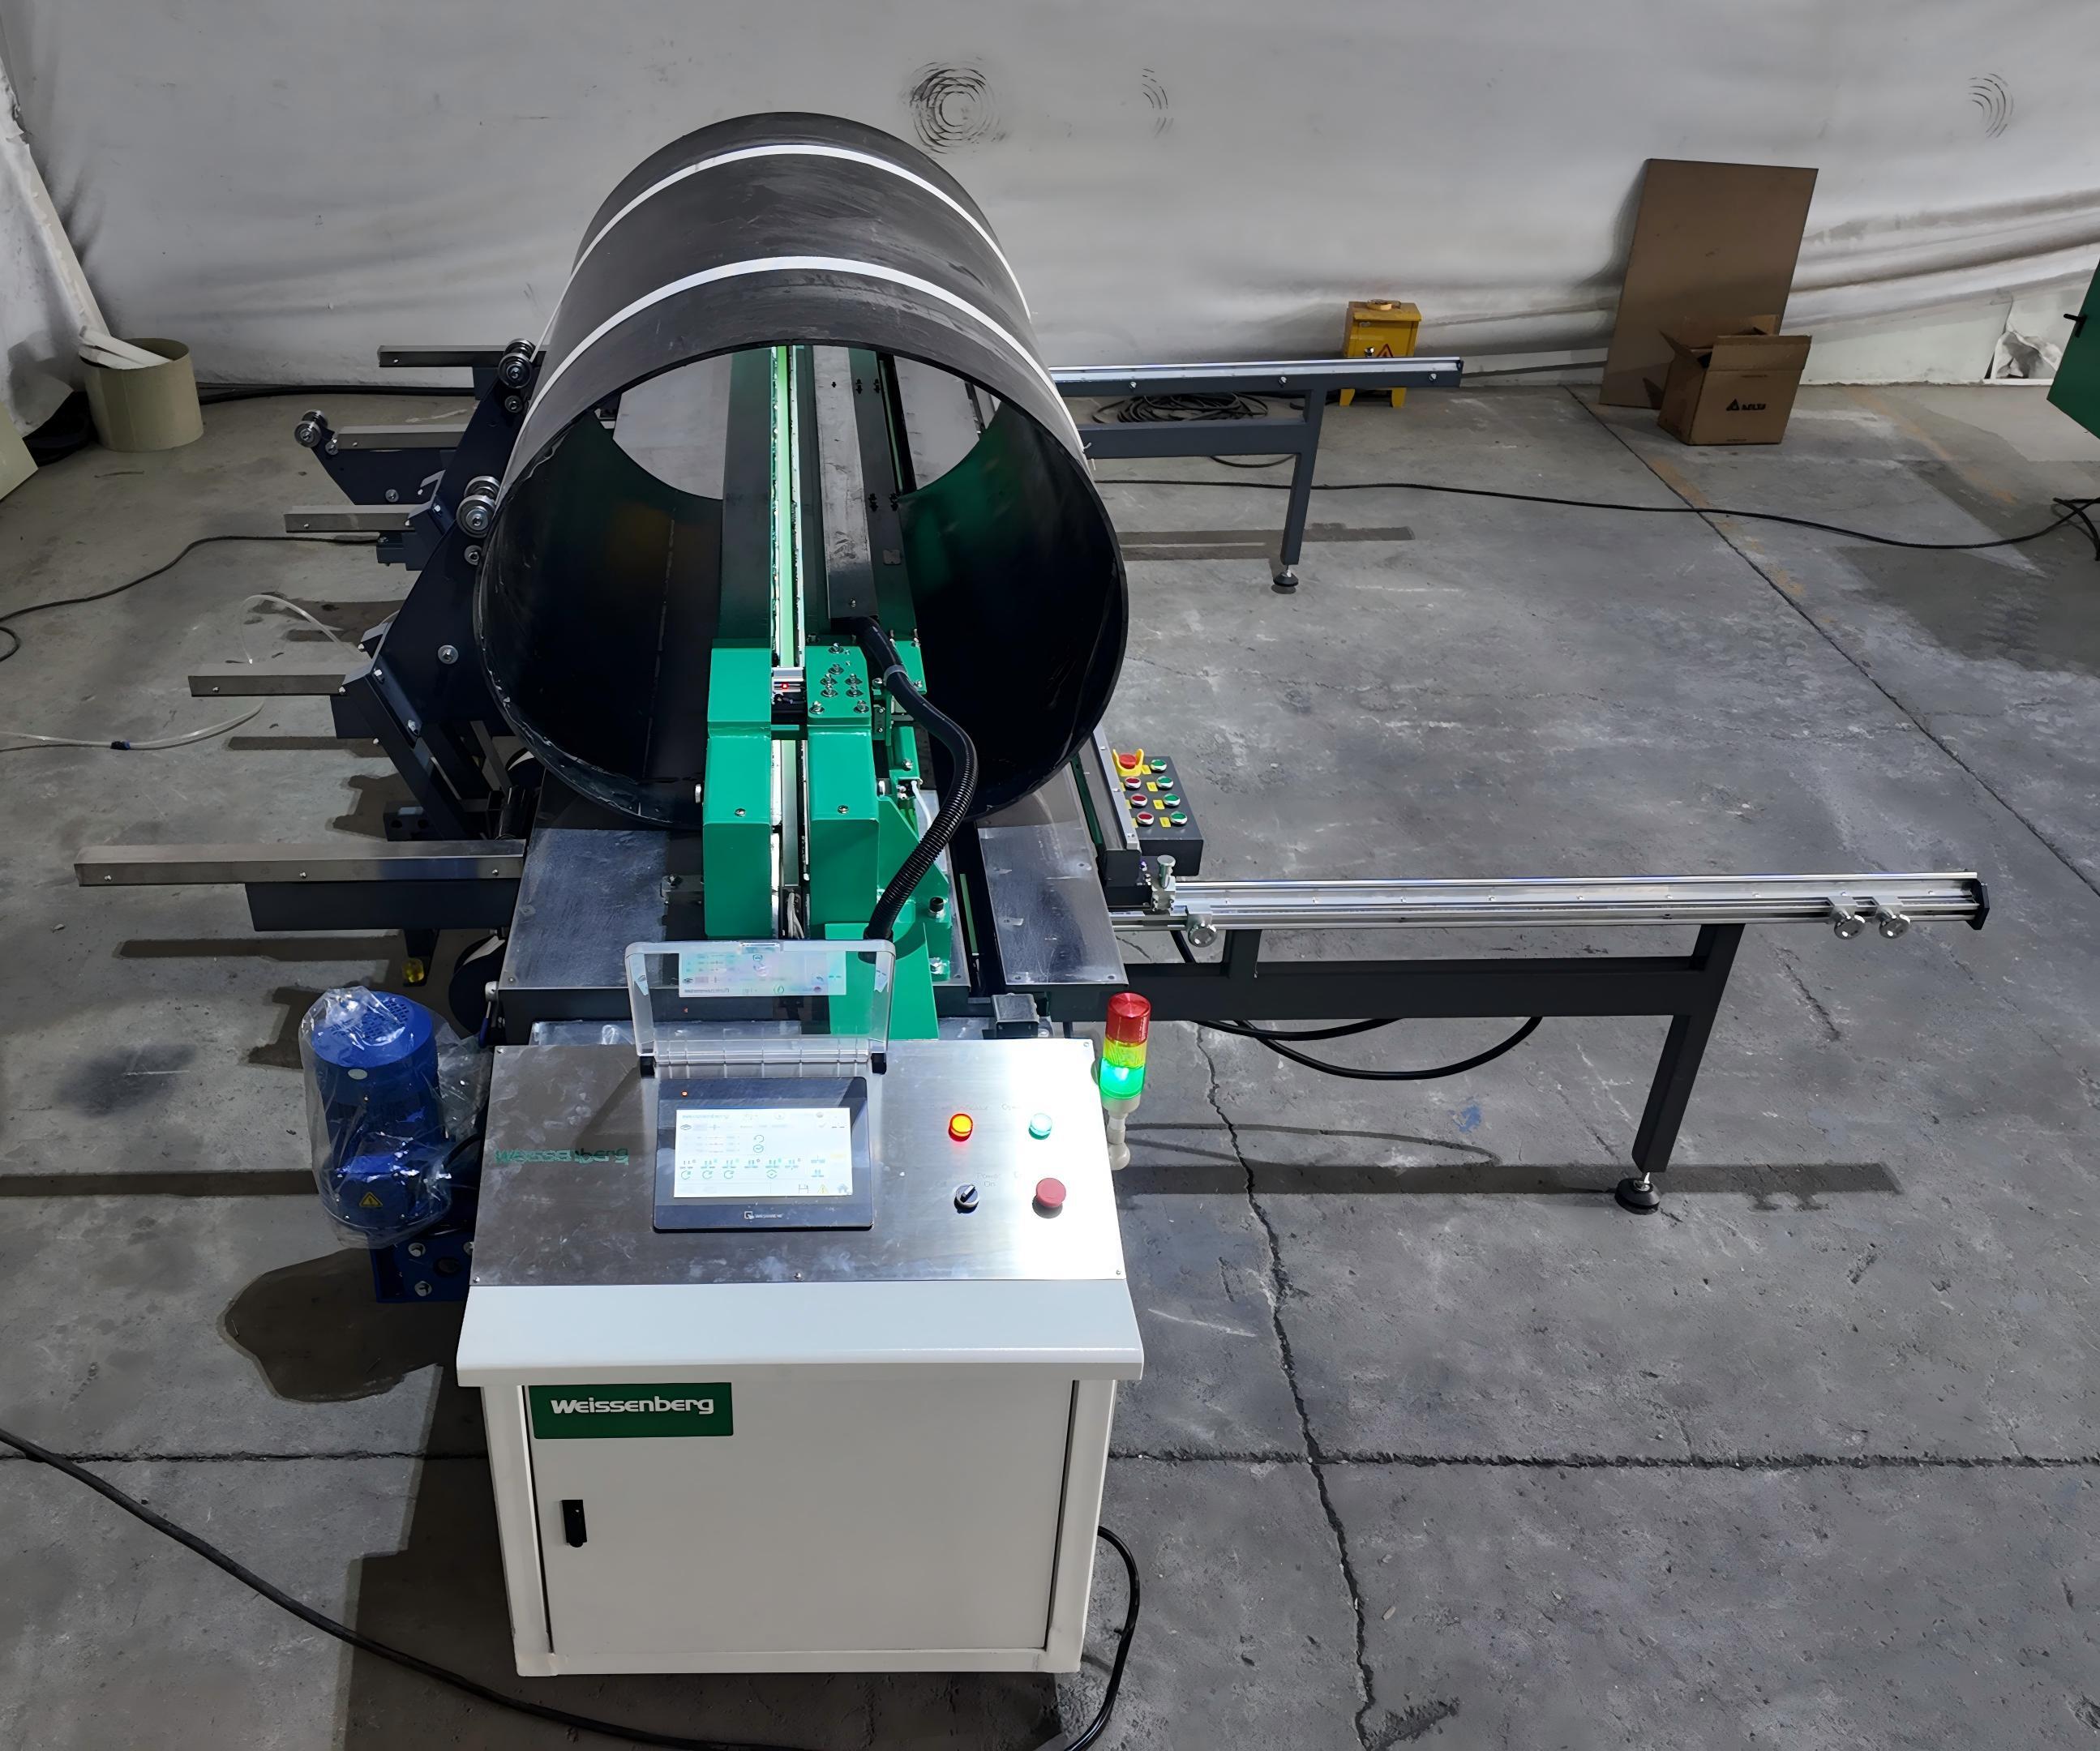
Weissenberg conçoit ses machines à souder les tôles en partant du principe que la pression doit être une variable contrôlée, et non un réglage approximatif. La pression de soudage est gérée par Composants pneumatiques SMC à commande proportionnelle — SMC étant une marque japonaise de pneumatique largement utilisée dans les équipements industriels — de sorte que la force d'assemblage est commandée par le contrôleur plutôt que réglée manuellement.
Diriger la pression via une vanne proportionnelle, plutôt que de commuter une alimentation en air fixe, modifie ce que subit l'articulation :
- Transition de pression en douceur. Au lieu d'une force de jonction brutale, la vanne peut l'augmenter progressivement jusqu'au point de consigne, comprimant ainsi les couches de fusion par étapes plutôt que brutalement. La fluidité de cette transition dépend toutefois de la vanne, des paramètres de la rampe et de l'état du système.
- Points de consigne reproductibles. Étant donné que la pression est définie comme un paramètre et appliquée par le contrôleur, la consigne est réappliquée à chaque cycle plutôt que d'être laissée au réglage d'un bouton par un opérateur — en supposant que la machine soit correctement configurée et entretenue.
- Moins de dépendance à l'égard de l'opérateur. La consigne de température définie par le contrôleur ne dérive pas lorsqu'on tourne un bouton ou qu'on manipule un manomètre. Cependant, cela ne rend pas la machine insensible à une alimentation en air comprimé de mauvaise qualité ou fluctuante : un approvisionnement stable reste indispensable au système.
- Intégration au cycle. Comme la commande de pression se trouve à l'intérieur du programme de soudage, elle peut être liée à la phase de la soudure : le contact léger pour le chauffage, la pression d'assemblage pour la fusion et le maintien pendant le refroidissement.
Il est important de préciser ce que cela affirme et ce que cela n'affirme pas. La régulation proportionnelle de la pression améliore la régularité du fonctionnement de la machine. atteint et maintient La pression requise par la procédure n'est pas une garantie de qualité automatique, elle ne choisit pas la pression optimale et ne remplace ni la température, ni le temps de chauffe, ni le temps de changement d'outillage, ni le montage. Son efficacité dépend d'une configuration correcte, d'une vanne bien entretenue et d'une alimentation en air comprimé suffisante et stable. Lorsqu'un retour d'information sur la pression est intégré, le contrôleur peut également aider à surveiller et à corriger les écarts pendant le cycle, mais le point de départ est une procédure qualifiée pour le matériau et l'épaisseur traités par la machine. Sur la machine de soudage-cintrage WeiForm Pro 3000, le contrôle de la pression est associé à un automate programmable Mitsubishi et à des vérins électriques servo-commandés pour le cintrage, ce qui permet de programmer les opérations de soudage et de cintrage plutôt que de les improviser.
Contrôle de la pression sur feuille épaisse
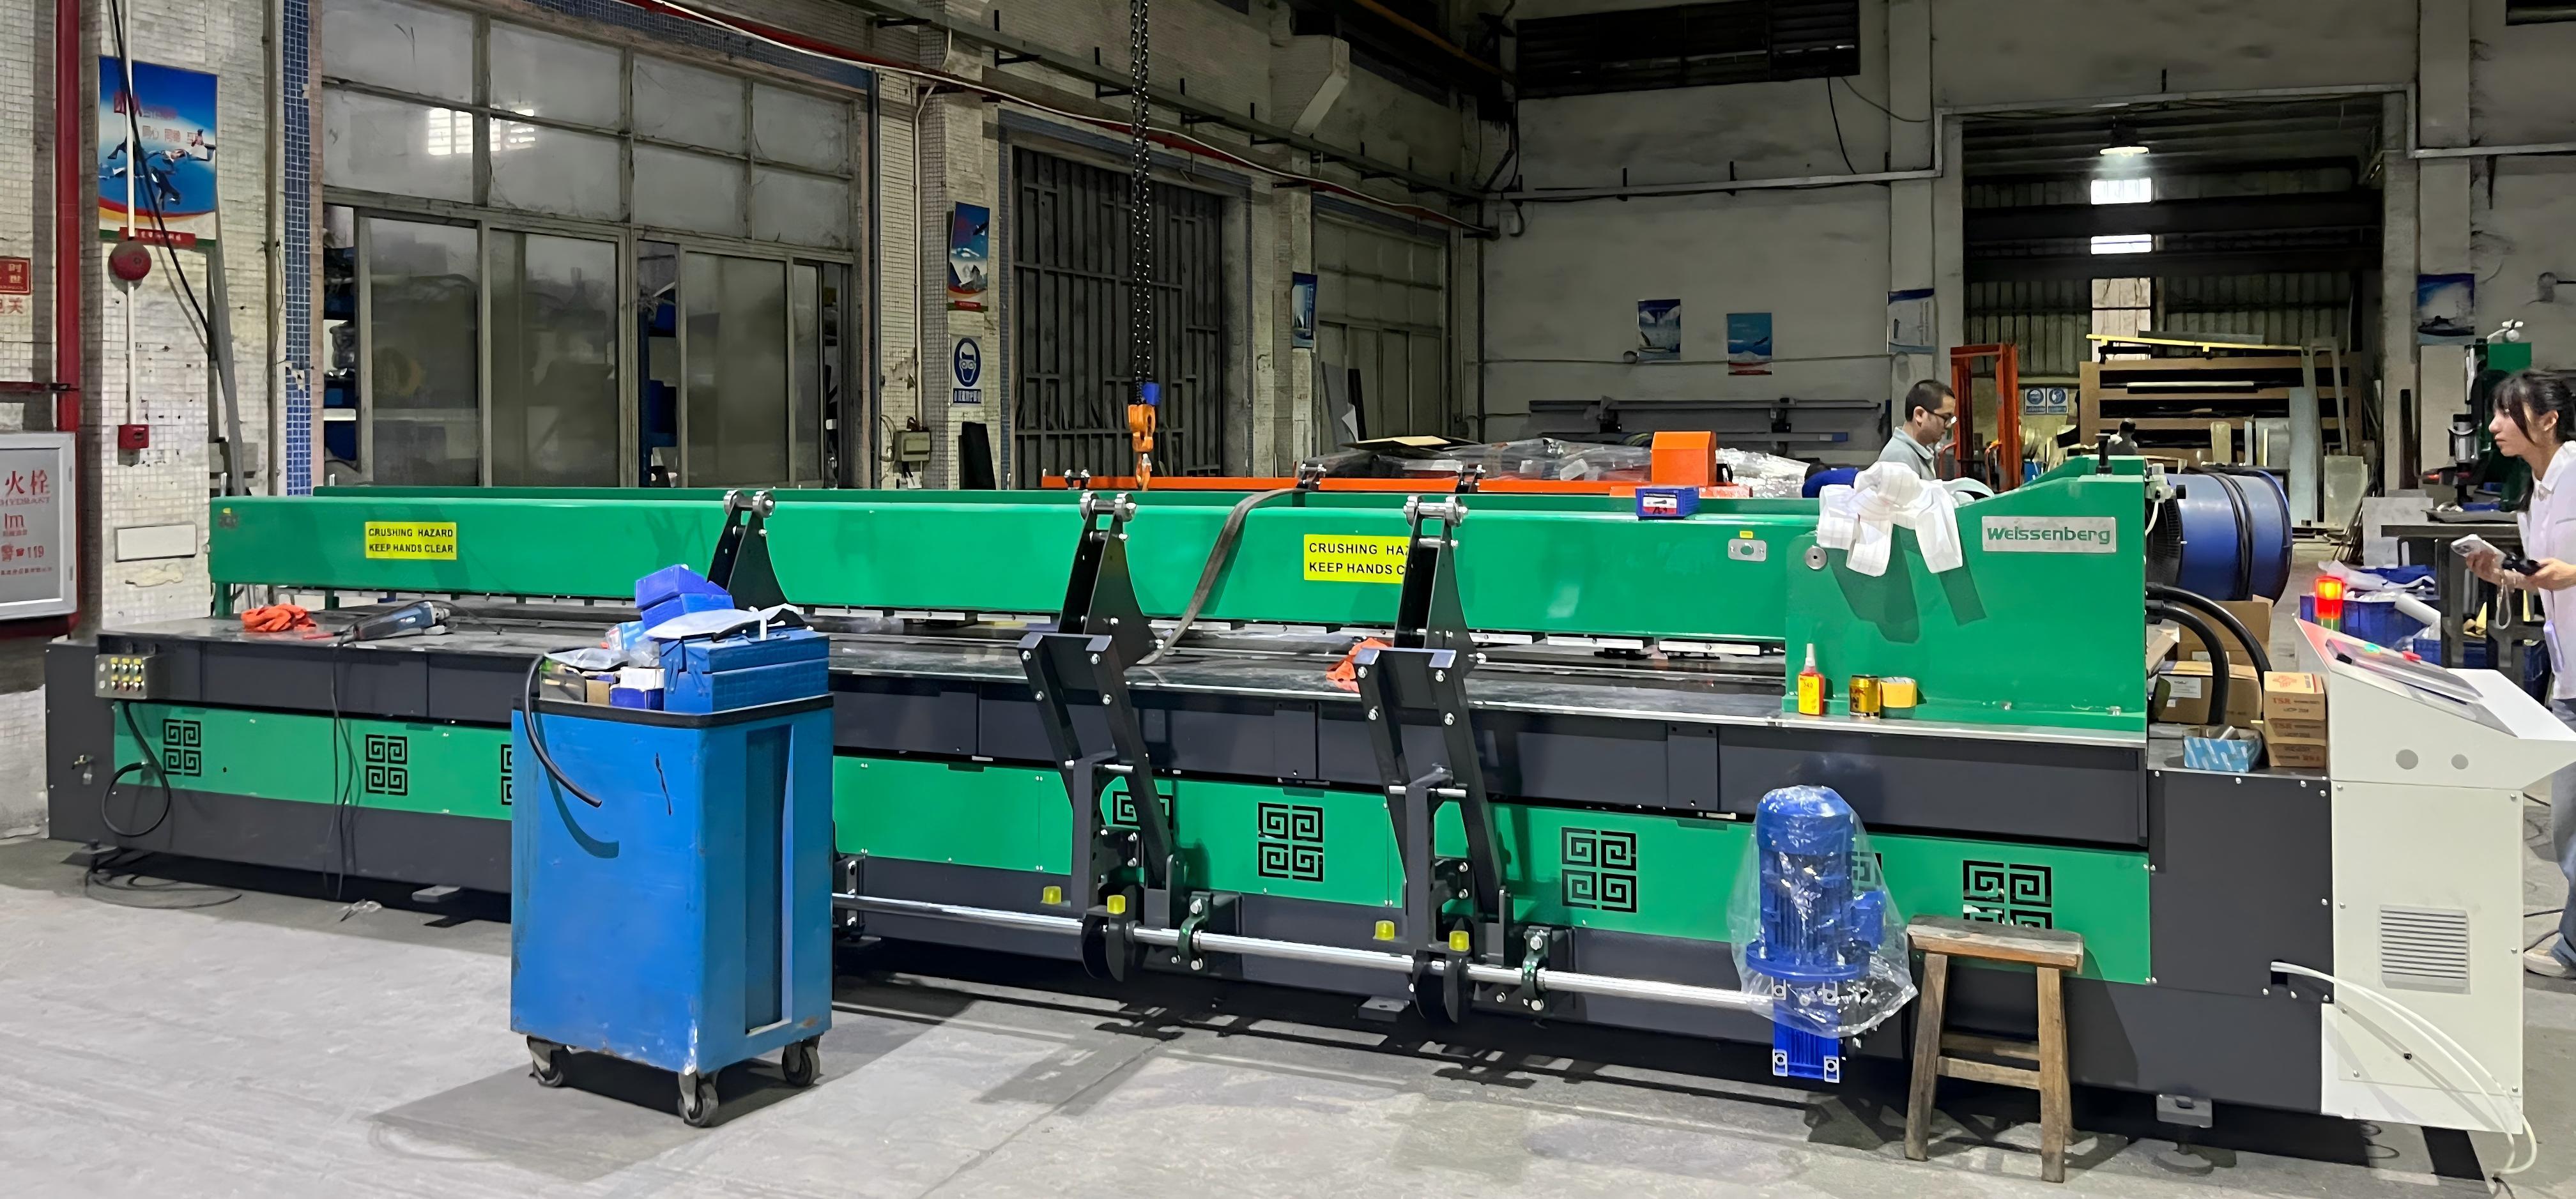
Sur une tôle mince, une erreur de pression a peu de matière à compenser et le procédé dispose généralement d'une marge suffisante. Plus la tôle est épaisse, plus cette même erreur a des conséquences importantes, c'est pourquoi le contrôle de la pression devient crucial pour les travaux de soudage lourds. Il n'existe pas d'épaisseur à partir de laquelle cela se manifeste : l'effet est proportionnel à l'épaisseur, au matériau et à la géométrie du joint. Ce qui importe pour un acheteur, c'est que la machine puisse fournir une force suffisante et uniforme, même pour la tôle la plus épaisse qu'il sera amené à souder.
À mesure que l'épaisseur augmente, trois choses changent simultanément :
- Il reste encore de la matière à chauffer. La couche de fusion doit être suffisamment épaisse pour assurer une fusion complète de la surface de jointure ; par conséquent, le temps de chauffage est plus long et le matériau reste malléable plus longtemps. La pression doit être maintenue adéquate tout au long de cette période, et pas seulement au moment de la jonction des extrémités.
- Il y a encore du matériau en fusion à déplacer. Une tôle plus épaisse implique un volume plus important de plastique souple au niveau du joint. Une pression d'assemblage excessive provoque un excédent de plastique sous forme de bourrelet, et la perte d'épaisseur de paroi à ce niveau est plus problématique sur une pièce épaisse et porteuse que sur un panneau mince.
- Les forces en jeu sont plus importantes. Les tôles plus épaisses et plus larges nécessitent des forces de serrage et d'assemblage plus importantes, et la machine doit les appliquer uniformément sur toute la longueur du joint. Une force inégale se traduit par un joint soudé à une extrémité et insuffisamment fusionné à l'autre.
C’est là qu’une pression contrôlée et progressive s’avère la plus utile. Sur une tôle épaisse, l’idéal est d’appliquer une force suffisante pour fermer complètement le joint, de manière suffisamment régulière pour éviter les débordements de métal fondu, et de la maintenir assez longtemps pour que le joint refroidisse sous pression. Les soudeuses bout à bout WeiBond sont conçues pour souder des tôles de PE, PP et PVDF de 3 à 40 mm d’épaisseur (la plage d’épaisseur exacte dépendant du modèle) et des largeurs de travail de 3 000, 5 000 et 7 000 mm selon les modèles. Le système de pression doit donc rester constant sur toute la longueur d’un joint pouvant atteindre plusieurs mètres.
Différences typiques : Qualité de la soudure à pression contrôlée vs non contrôlée
Plutôt que de citer des chiffres bruts — qui dépendent entièrement du matériau, de l'épaisseur et du procédé —, il est plus utile de comparer les deux configurations en fonction des résultats généralement obtenus en atelier. Le tableau ci-dessous décrit les différences typiques attendues et donne une indication, et non un ensemble de valeurs mesurées.
| Ce qui est observé | Pression réglée manuellement | Pression proportionnelle contrôlée |
| Cohérence des soudures | Cela varie selon l'opérateur, l'équipe et l'alimentation en air comprimé ; la dixième soudure peut différer de la première. | Les mêmes points de consigne sont appliqués à chaque cycle, ce qui réduit l'écart entre les soudures. |
| Aspect des perles | Parfois léger, parfois lourd, souvent irrégulier le long de la couture | Plus uniforme, car la force de jonction est fournie de manière constante. |
| Risque de fusion incomplète | Plus élevée là où la pression est faible ou arrive faiblement | Cela permet de réduire les risques, car la pression d'assemblage est atteinte et maintenue comme prévu. |
| Risque de bourrelet excessif et d'amincissement | Plus élevée lorsque la pression est surdimensionnée « par sécurité » ou en cas de pics au contact | Cela peut réduire les risques, car la rampe évite le choc qui déplace le fluide en fusion. |
| Comportement sur les feuilles épaisses et les longues coutures | C'est là que l'exposition est la plus forte ; c'est ici que les forces inégales sont les plus difficiles à dissimuler. | Là où le bénéfice est le plus grand, car la cohérence est proportionnelle à la difficulté du travail |
| Dépendance de l'opérateur | Élevée ; les résultats suivent la personne à la machine | Inférieur ; les résultats suivent la procédure enregistrée |
Précisément parce qu'elle est difficile à voir, la pression est aussi la variable que les acheteurs omettent le plus souvent de vérifier ; les étapes ci-dessous expliquent donc comment la tester sur une machine réelle.
Comment vérifier le contrôle de la pression sur une machine réelle
Tout ce qui précède n'est qu'une affirmation tant que cela n'a pas été vérifié sur votre propre machine et avec vos propres matériaux. C'est l'étape que les acheteurs négligent le plus souvent, et pourtant c'est le seul moyen de s'assurer qu'un système de pression fonctionne correctement. Suivez la procédure comme un court programme :
- Étape 1 — Dissocier la pression de l'air de la force de jonction. La lecture sur la conduite d'air indique la pression pneumatique, et non la force réelle exercée sur l'assemblage : ces deux forces sont liées par la surface du cylindre, la liaison et le frottement, et ne sont donc pas identiques. Mesurez la force d'assemblage appliquée par le plateau (à l'aide d'un capteur de force ou d'un transducteur de force placé sur l'assemblage, si possible), ou à défaut, établissez et enregistrez la relation entre la pression d'air commandée et la force appliquée sur l'assemblage. Surveillez ensuite cette relation à chaque étape : contact pendant le chauffage, force d'assemblage et maintien pendant le refroidissement, et vérifiez-la sur toute la longueur du joint, et non seulement en son centre.
- Étape 2 — Souder une série de paramètres de pression. Réalisez des soudures bout à bout sous différentes pressions d'assemblage, en fonction du matériau et de son épaisseur, dans les limites de la procédure qualifiée. Incluez au moins un réglage volontairement faible et un autre volontairement élevé afin de repérer les défauts.
- Étape 3 — Tester selon la norme applicable. Faites évaluer et tester mécaniquement les échantillons selon les méthodes d'évaluation DVS 2202 et d'essai DVS 2203 pertinentes, afin que les résultats soient comparables plutôt qu'anecdotiques.
- Étape 4 — Consignez les conditions. Enregistre la température de la plaque, le temps de chauffage, le temps de changement de série et la pression d'assemblage pour chaque soudure, afin de pouvoir retracer un résultat jusqu'à son origine.
- Étape 5 — Inspectez les extrémités des longues coutures. Inspectez et, lorsque cela est possible, testez le matériau aux extrémités des larges coutures, car c'est là que les variations de pression et de température apparaissent en premier.
- Étape 6 — Répéter au fil du temps. Effectuez des contrôles périodiques et après toute intervention ou déplacement, afin de détecter une vanne défectueuse ou usée avant qu'elle n'atteigne le client.
Ce programme transforme la « bonne maîtrise de la pression » d'une simple spécification figurant dans une brochure en une propriété mesurée et documentée de votre propre processus — et c'est la manière la plus équitable de comparer deux machines, car elles sont toutes deux évaluées sur la base des mêmes éléments et des mêmes tests.
Liste de vérification : Éléments à rechercher dans le système de pression d'une machine
Transformez les idées ci-dessus en questions et posez-les à chaque machine de votre sélection :
- Méthode de contrôle : La pression de serrage est-elle réglée manuellement ou commandée par le contrôleur en tant que paramètre enregistré ?
- Rampe contrôlée, et pas seulement une vanne : Le système permet-il réellement une transition de pression contrôlée et progressive — et peut-on observer cette transition sur un manomètre ou un enregistrement — plutôt que d'être simplement équipé d'une vanne proportionnelle ?
- Pression par phase : Est-il possible de régler et de répéter séparément les pressions de contact, d'assemblage et de maintien pour chaque phase du cycle ?
- Stabilité: Comment la pression est-elle maintenue pendant les phases d'assemblage et de refroidissement, et comment réagit-elle aux variations de l'air d'alimentation ?
- Retour: Lorsque la rétroaction de pression est intégrée, le contrôleur surveille-t-il et corrige-t-il les écarts pendant le cycle ?
- Plage de réglage pour les feuilles épaisses : La machine délivre-t-elle une force suffisante et uniforme pour souder la tôle la plus épaisse et la plus large que vous prévoyez de réaliser ?
- Serrage et alignement : Les pinces sont-elles suffisamment rigides et uniformes pour maintenir les extrémités d'équerre sous la force d'assemblage, sur toute la largeur de travail ?
- Composants : Les composants pneumatiques sont-ils d'une marque reconnue dont les pièces restent disponibles pendant toute la durée de vie de la machine ?
- Assistance procédurale : Le fournisseur aligne-t-il la machine sur les procédures DVS 2207 applicables à vos matériaux et confirme-t-il les éditions en vigueur ?
- Documentation: Quelles données le contrôleur enregistre-t-il pour chaque soudure, sous quel format et comment ces données sont-elles récupérées ?
Demandez une démonstration sur ton Vérifiez le matériau et l'épaisseur, et portez une attention particulière au cordon de soudure le long du joint et aux extrémités d'une longue soudure, où les problèmes de pression et d'alignement sont plus faciles à détecter.
Comment Weissenberg applique ceci
Chez Weissenberg, la pression est considérée comme une variable de procédé à part entière, au même titre que la température et la durée du cycle, et non comme un simple réglage manuel. Le tableau ci-dessous illustre l'application de chaque principe de contrôle de pression sur les soudeuses bout à bout WeiBond et WeiForm Pro 3000 ; ces indications sont données à titre indicatif et nous vous recommandons de confirmer la configuration exacte adaptée à votre application avec nos ingénieurs.
| Principe de contrôle de la pression | Comment cela s'applique-t-il aux machines de Weissenberg ? |
| Pression commandée par le contrôleur | La pression de soudage est gérée comme un paramètre enregistré, de sorte que la force d'assemblage est répétée au lieu d'être réinitialisée manuellement à chaque cycle. |
| Transition de pression en douceur | Composants pneumatiques SMC à régulation proportionnelle : la pression monte progressivement vers la valeur de consigne au lieu d'arriver brutalement. |
| Pression maintenue tout au long du cycle | La commande par cycle permet de maintenir les pressions d'assemblage et de maintien appliquées tout au long des phases de formation et de refroidissement du joint. |
| Force pour feuille épaisse et large | Les modèles WeiBond de plus grande taille sont dotés d'un châssis robuste et de pinces haute densité pour maintenir les extrémités bien d'équerre sous la force d'assemblage, sur des largeurs de travail de 3 000, 5 000 et 7 000 mm. |
| Contrôleur et commande de mouvement | Automate programmable Mitsubishi avec écran tactile sur la WeiForm Pro 3000 ; composants pneumatiques SMC avec contrôle proportionnel de la pression de soudage et vérins électriques servo-commandés pour un mouvement de pliage précis |
| Plage de correspondance avec la fenêtre du matériau | Les modèles WeiBond sont conçus pour souder des feuilles de PE, PP et PVDF de 3 à 40 mm d'épaisseur (la plage d'épaisseur dépend du modèle) ; le WeiForm Pro 3000 soude des feuilles de 3 à 30 mm et plie des feuilles de 3 à 20 mm à des angles de 5° à 95°. |
Les modèles WeiBond mentionnés présentent les spécifications suivantes : pression d’air comprimé de 4 à 8 bars et puissance nominale de 7,2, 8,5 et 11 kW, selon la taille de la machine. Voir la documentation. WeiBond 3000, WeiBond 5000, et WeiBond 7000 soudeuses bout à bout, les WeiForm Pro 3000 machine à souder et à cintrer, et la plus large Gamme de soudeuses de plaques plastiques.
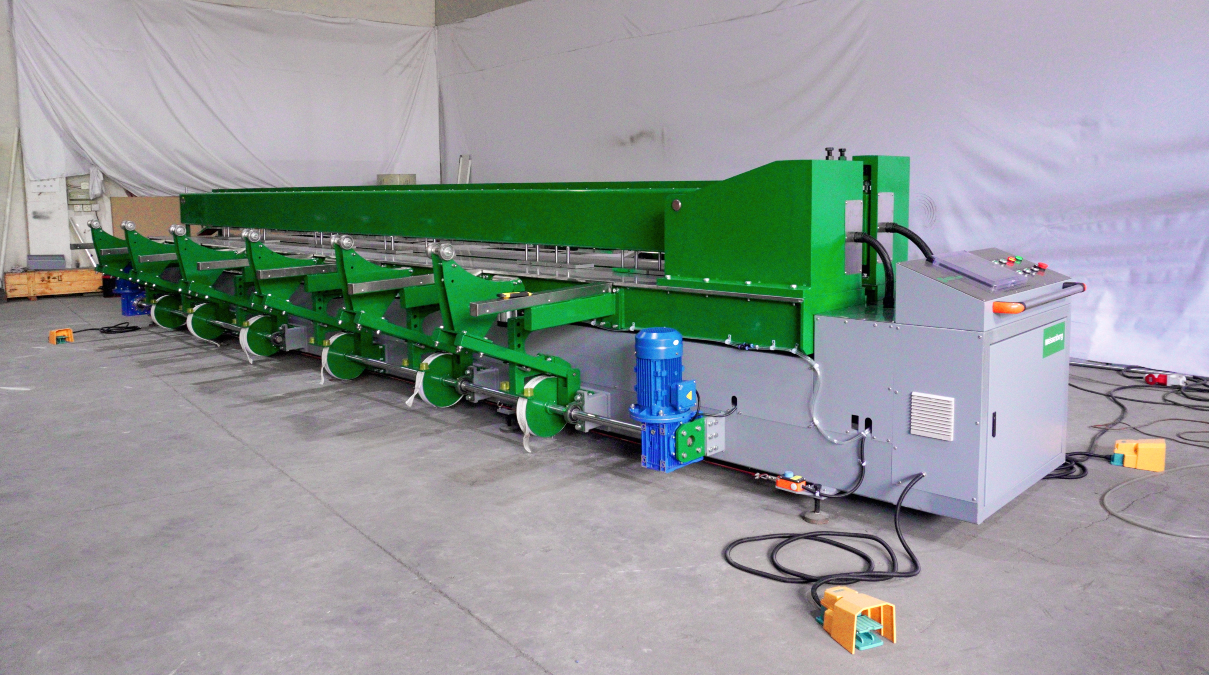
Cadre décisionnel : De quel niveau de contrôle de la pression votre travail a-t-il besoin ?
Tous les ateliers n'ont pas besoin d'un système de pression ultra-précis sur chaque machine. Utilisez les deux colonnes ci-dessous comme filtre pratique, puis évaluez le niveau de contrôle en fonction de la sensibilité des opérations que vous effectuez.
La pression proportionnelle contrôlée est particulièrement importante lorsque…
- On soude des tôles épaisses, où le déplacement de matière entraîne une épaisseur réelle de paroi au niveau du joint.
- Vous avez des coutures longues et larges où la force doit rester uniforme d'un bout à l'autre.
- Vous effectuez une production en série et vous avez besoin que la dixième soudure se comporte comme la première.
- Vous desservez des marchés réglementés ou industriels qui exigent une qualité documentée et reproductible
- Vous soudez des matériaux et des épaisseurs avec une marge de procédé étroite.
- Les reprises, les fuites et les pannes sur le terrain coûtent cher à votre entreprise.
Une configuration manuelle bien gérée peut suffire lorsque…
- Votre travail est fin, à coutures courtes et en faible volume, ce qui permet au processus d'absorber les variations.
- Vous fabriquez des pièces uniques ou non critiques sans exigence de traçabilité.
- Vous possédez une solide expérience d'opérateur et le processus est véritablement maîtrisé manuellement.
- Votre matériau et son épaisseur permettent une plage de pression plus large.
- Votre budget d'investissement est limité et le contrôle supplémentaire ne serait pas compensé par votre composition d'emplois actuelle.
- Vous ne prévoyez pas que les dimensions, les épaisseurs ou les marchés évoluent au cours de la durée de vie de l'actif.
Pour de nombreuses entreprises de fabrication en pleine croissance, la maîtrise de la pression devient une priorité car elle réduit les variations à l'origine des retouches. La méthode rigoureuse consiste à adapter le comportement de la pression de la machine aux travaux les plus exigeants que l'on peut raisonnablement prévoir de réaliser au cours de sa durée de vie.
FAQ
Pourquoi le contrôle de la pression est-il « sous-estimé » par rapport à celui de la température ?
La température s'affiche et figure dans les spécifications, tandis que la pression est généralement ressentie plutôt que mesurée, et ses effets sont subtils. Une soudure légèrement sous-fusionnée ou un cordon épais sont facilement considérés comme des variations normales. La série DVS 2207 prend en compte la pression comme un paramètre défini pour chaque matériau et chaque épaisseur, car c'est elle qui assure la liaison des deux faces plastifiées.
Une pression de soudage plus élevée permet-elle d'obtenir une soudure plus résistante ?
Non. La pression d'assemblage a une marge de tolérance : trop faible et les couches fondues ne fusionnent pas complètement, laissant un joint froid qui peut paraître acceptable ; trop forte et le matériau fondu est expulsé sous forme de cordon épais, amincissant la paroi au niveau du joint et ajoutant des contraintes internes.
Qu’est-ce que la commande proportionnelle électropneumatique modifie concrètement ?
Cela modifie la façon dont la machine atteint et maintient la pression : le contrôleur commande une vanne proportionnelle à une valeur de consigne enregistrée, au lieu de s’appuyer sur un régulateur manuel. Cela peut améliorer la répétabilité, mais ne constitue pas une garantie d’autocorrection ; un réglage correct, une vanne entretenue, une alimentation en air suffisante et une procédure qualifiée restent indispensables.
Quels défauts liés à la pression dois-je rechercher ?
Pression insuffisante : fusion faible ou partielle, micro-porosités, ou joint qui échoue au test de pliage ou de pelage malgré une apparence soignée. Pression excessive : cordon épais et large, et joint où l’épaisseur de paroi semble réduite. Pression instable : irrégularité sans cause apparente, cordon irrégulier, ou joint déformé car relâché avant refroidissement. L’évaluation DVS 2202 et les essais DVS 2203 permettent de confirmer ce que l’aspect visuel seul ne permet pas.
Comment savoir si le contrôle de pression d'une machine est réellement efficace ?
Mesurez-la. Relevez la pression réelle exercée sur le joint à chaque étape, soudez une série de paramètres à différentes pressions d'assemblage sur votre propre matériau, testez les échantillons selon les méthodes DVS applicables, consignez les conditions de chaque soudure et vérifiez les extrémités des longs joints. L'aspect et une fiche technique ne suffisent pas ; reportez-vous aux étapes de vérification ci-dessus.
Points clés à retenir
- La pression est une variable de processus définie, et non un détail : la température rend le matériau soudable, le temps le chauffe en profondeur, et c’est la pression qui rapproche et maintient les surfaces.
- La pression est appliquée par phases : un léger contact pendant le chauffage, une pression de jonction pour la fusion et un maintien pendant le refroidissement ; chaque phase doit être correctement exécutée.
- Les deux types d'erreurs sont coûteux : une pression insuffisante laisse un joint froid et partiellement fusionné qui peut paraître soigné ; une pression excessive déplace le métal en fusion sous forme de cordon épais et amincit la paroi au niveau du joint.
- Une pression instable est le défaut caché : des pics, une dérive ou une faible fixation produisent une incohérence qu’aucune inspection isolée ne détecte.
- La commande proportionnelle électropneumatique peut améliorer la répétabilité avec laquelle la machine atteint et maintient la pression ; il ne s’agit pas d’une garantie d’autocorrection et elle dépend d’une configuration correcte, d’un entretien régulier, d’une alimentation en air stable et des paramètres appropriés : température, synchronisation et montage.
- C’est sur les tôles épaisses que le contrôle de la pression est le plus important, car il y a plus de matière à chauffer, plus de matière fondue à déplacer et des forces plus élevées à appliquer uniformément — même si l’effet est proportionnel à l’épaisseur plutôt que de partir d’une valeur fixe.
- Weissenberg applique ces principes à l'ensemble de ses gammes : les soudeuses bout à bout WeiBond (PE/PP/PVDF de 3 à 40 mm, largeurs de travail sélectionnées telles que 3 000 / 5 000 / 7 000 mm, châssis robuste et pinces haute densité) et la machine de soudage et de pliage WeiForm Pro 3000 (automate programmable Mitsubishi, composants pneumatiques SMC avec contrôle proportionnel de la pression de soudage, vérins électriques servo-commandés pour le pliage).
- Vérifiez avant de faire confiance : mesurez la pression réelle que le joint ressent à chaque phase, effectuez une série de tests de paramètres de pression sur votre propre matériau, testez selon les méthodes DVS applicables, enregistrez les conditions et revérifiez au fil du temps.
Références et lectures complémentaires
Vous envisagez d'acheter une soudeuse de plaques de plastique ou d'améliorer le contrôle de la pression de la machine que vous utilisez déjà, et vous souhaitez un deuxième avis sur le niveau de contrôle de pression réellement nécessaire à votre travail ? Contactez un ingénieur de Weissenberg — La réponse appropriée dépend des matériaux et des épaisseurs de vos feuilles, des longueurs de vos coutures et des dimensions de vos pièces, de votre volume de production et des exigences de votre marché en matière de tests et de documentation.