Réponse rapide
Maintenir la température de la plaque chauffante à environ ±5 °C est une spécifications de stabilité en températureCela ne garantit pas la résistance de la soudure. Chaque thermoplastique possède une plage de températures de fonctionnement : suffisamment chaude pour que les surfaces à assembler fondent et fusionnent, mais suffisamment froide pour éviter toute dégradation. Lorsque la température de la plaque s'écarte sensiblement, le processus bascule vers l'un des deux modes de défaillance suivants : une fusion incomplète due à une chaleur insuffisante, ou une fusion excessive et une dégradation du matériau due à une chaleur excessive. La qualité de l'assemblage dépendant de la fusion et du mélange complets des surfaces, un écart de quelques degrés peut entraîner un décalage d'une partie du cycle hors de la plage de fonctionnement. Une précision d'environ ±5 °C réduit cette variabilité d'un cycle à l'autre, assurant ainsi un comportement prévisible de l'étape de chauffage le long d'une longue soudure et d'une pièce à l'autre. Le soudage ne se fait pas à lui seul : la température, la pression et la durée correctes déterminent conjointement le résultat.
La science du soudage des thermoplastiques : fenêtres de température de soudage
Définition : Contrôle de la température en soudage plastique
Le contrôle de la température en soudage plastique consiste à maintenir la température de la plaque chauffante dans une plage définie afin que le thermoplastique atteigne un état de plastification complet et soudable à chaque joint, sans dériver excessivement (fusion incomplète) ni trop haut (dégradation du matériau). Dans une soudeuse bout à bout à outil chauffant, la plaque chauffante est mise en contact avec deux extrémités de tôle préparées et maintenue jusqu'à ce que le matériau ramollisse. Elle est ensuite retirée pour permettre le pressage des extrémités sous une pression contrôlée et leur refroidissement, formant ainsi un joint continu. La soudure étant réalisée par le thermoplastique lui-même et non par un adhésif ou un métal d'apport, la température de la plaque est l'un des principaux paramètres déterminant la qualité du joint. Le « contrôle de la température » englobe donc trois aspects : la précision et la stabilité de la consigne de température de la plaque, l'uniformité de sa température sur toute sa zone de travail et la répétabilité du cycle de chauffage et d'assemblage.
Cet article s'adresse aux ateliers de transformation des matières plastiques, aux fabricants de réservoirs et de conduits, ainsi qu'aux acheteurs techniques qui souhaitent comprendre pourquoi il est important d'examiner le comportement thermique d'une machine avant l'achat, et pourquoi une valeur telle que ±5 °C figure dans les spécifications. Pour en savoir plus sur les procédés de fabrication, consultez notre [lien/article]. Procédé de soudage bout à bout de feuilles de plastique et guide du cycle en 5 étapes; pour connaître les normes qu'une machine doit prendre en charge, voir le Guide de conformité et liste de contrôle qualité DVS 2207.
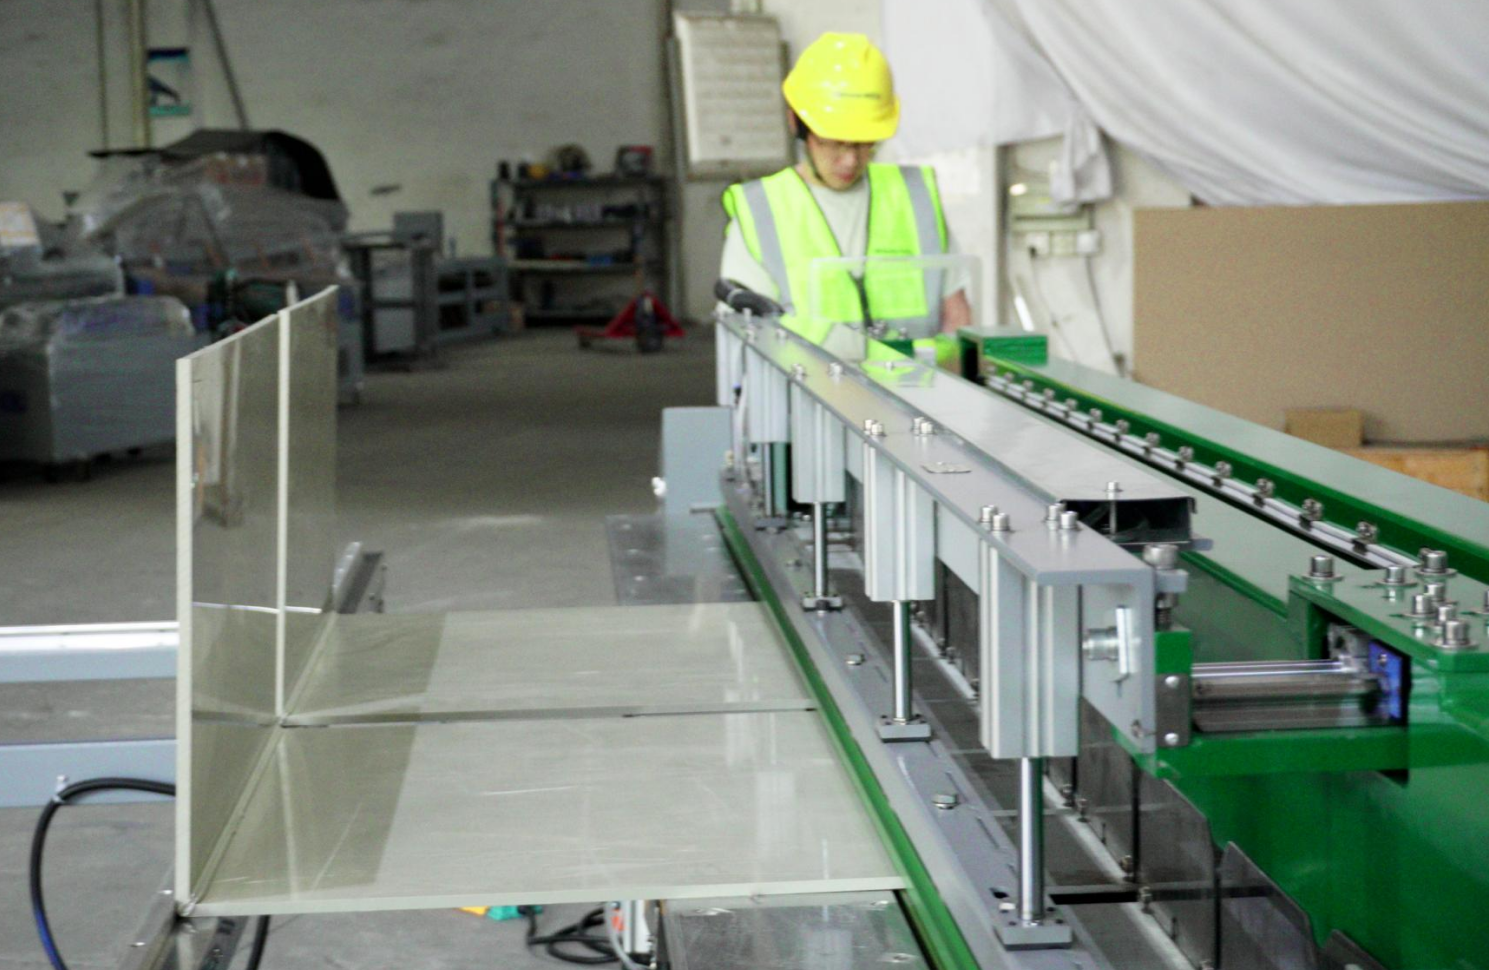
La température de la plaque est au cœur de l'opération car la soudure est formée par le thermoplastique lui-même plutôt que par de la colle ou un matériau d'apport : le matériau se ramollit en chauffant et durcit à nouveau en refroidissant, la température de la plaque détermine donc la profondeur de la couche fondue, la facilité avec laquelle les deux faces fusionnent et la résistance que le joint retrouve en refroidissant.
Les thermoplastiques ne réagissent pas tous à la chaleur de la même manière, ce qui fait du contrôle de la température une compétence spécifique à chaque matériau plutôt qu'un réglage universel. Les matériaux semi-cristallins tels que le PE-HD, le PP et le PVDF fondent sur un intervalle relativement défini, offrant au soudeur une plage de température précise à atteindre ; les matériaux amorphes ou moins cristallins tels que le PVC-U se ramollissent plus progressivement, et la même chaleur qui les rend soudables peut commencer à dégrader le polymère. Chaque famille de matériaux possède une plage de températures permettant d'obtenir une bonne soudure, une limite inférieure en dessous de laquelle la fusion reste incomplète, et une limite supérieure au-delà de laquelle le matériau se dégrade plutôt que de simplement fondre.
- PE-HD (PEHD) — semi-cristallin, fondant sur un intervalle relativement défini ; il nécessite suffisamment de chaleur pour une fusion complète au niveau de la surface de jointure, et une quantité insuffisante laisse une jointure froide et insuffisamment fondue.
- PP — semi-cristallin avec sa propre plage de ramollissement et de fusion ; il justifie son propre ensemble de paramètres, et la réutilisation des paramètres PE sans modification risque de provoquer une fusion incomplète.
- PVC-U — amorphe ou moins cristallin et se ramollissant progressivement ; il est plus sensible à la surchauffe et à la dégradation thermique, la limite supérieure de température est donc aussi importante que la limite inférieure.
- PVDF — un fluoropolymère technique semi-cristallin à point de fusion plus élevé ; il exploite la limite supérieure de la capacité de chauffage d'une machine, où l'uniformité sur toute la plaque devient particulièrement importante.
Cela ne signifie pas qu'un poste de soudage doit atteindre une température précise ; cela signifie que la machine doit atteindre et maintenir la température adéquate pour le matériau à souder, de manière constante. La série DVS 2207 est organisée par matériau précisément pour cette raison : DVS 2207-1 pour le PE-HD, 2207-11 pour le PP, 2207-12 pour le PVC-U et 2207-15 pour le PVDF. Elle décrit la gestion des phases de chauffage, de changement de matériau et d'assemblage pour chaque famille. Veuillez vérifier la version en vigueur de toute norme auprès de l'organisme compétent.
Conséquences des variations de température : fragilisation des soudures et dégradation des matériaux
Que se passe-t-il lorsque la plaque est chaude ou froide ?
Les variations de température endommagent une soudure de deux manières opposées, et chacune produit des défauts différents et des risques de défaillance différents.
Lorsque la plaque est trop froide, le matériau à la surface de joint n'atteint jamais un état de plastification complet. La couche fondue est superficielle, les surfaces ne s'alignent et ne se mélangent pas correctement lors du pressage, et le joint devient une fusion partielle plutôt que complète. Les dommages sont trompeurs : une soudure à froid peut paraître acceptable de l'extérieur, avec un cordon net et sans défaut apparent, alors que l'imbrication moléculaire qui confère sa résistance au joint ne s'est jamais complètement formée. Un joint insuffisamment fondu peut présenter une résistance réduite et être plus vulnérable aux fuites ou à une défaillance prématurée en service ; ce risque augmente lorsque les temps ou les températures de chauffage se situent dans la partie inférieure de la plage de valeurs autorisées.
Lorsque la plaque chauffe excessivement, le problème s'inverse. La chaleur excessive provoque une fusion trop profonde, de sorte que lors de l'assemblage et du pressage des extrémités, une plus grande quantité de matériau fondu est déplacée et l'épaisseur effective de la paroi au niveau du joint peut être réduite. Un chauffage dépassant la tolérance du matériau amorce également sa dégradation au lieu de simplement le faire fondre : pour les matériaux thermosensibles tels que le PVC-U, le risque de dégradation thermique est réel, et une surchauffe prolongée peut entraîner une dégradation spécifique du matériau, notamment une décoloration, une oxydation, une porosité ou une perte de propriétés mécaniques et chimiques. Les joints surfondus peuvent présenter d'importantes bavures, des bulles ou une large zone affectée thermiquement, et ils peuvent être plus fragiles que la tôle d'origine malgré une apparence de soudure parfaite.
Entre ces deux extrêmes se situe la zone de soudure optimale, plus étroite que la plage de tolérance du matériau. C'est pourquoi un contrôle plus strict du processus est indispensable. Maintenir la température de la plaque à environ ±5 °C réduit la variabilité de la phase de chauffage d'un cycle à l'autre, ce qui permet au processus de rester plus près de la plage optimale et évite à l'opérateur de devoir compenser la dérive en plus de l'ajustement. Une plage de tolérance trop large et mal maîtrisée expose chaque cycle à un mode de défaillance particulier et rend le résultat sensible aux conditions ambiantes, à la tension d'alimentation et au temps de chauffage. Les méthodes d'évaluation visuelle de la série DVS 2202 sont nécessaires car ces défauts peuvent ne pas être évidents, et les essais mécaniques de la série DVS 2203 confirment la bonne tenue de l'assemblage.
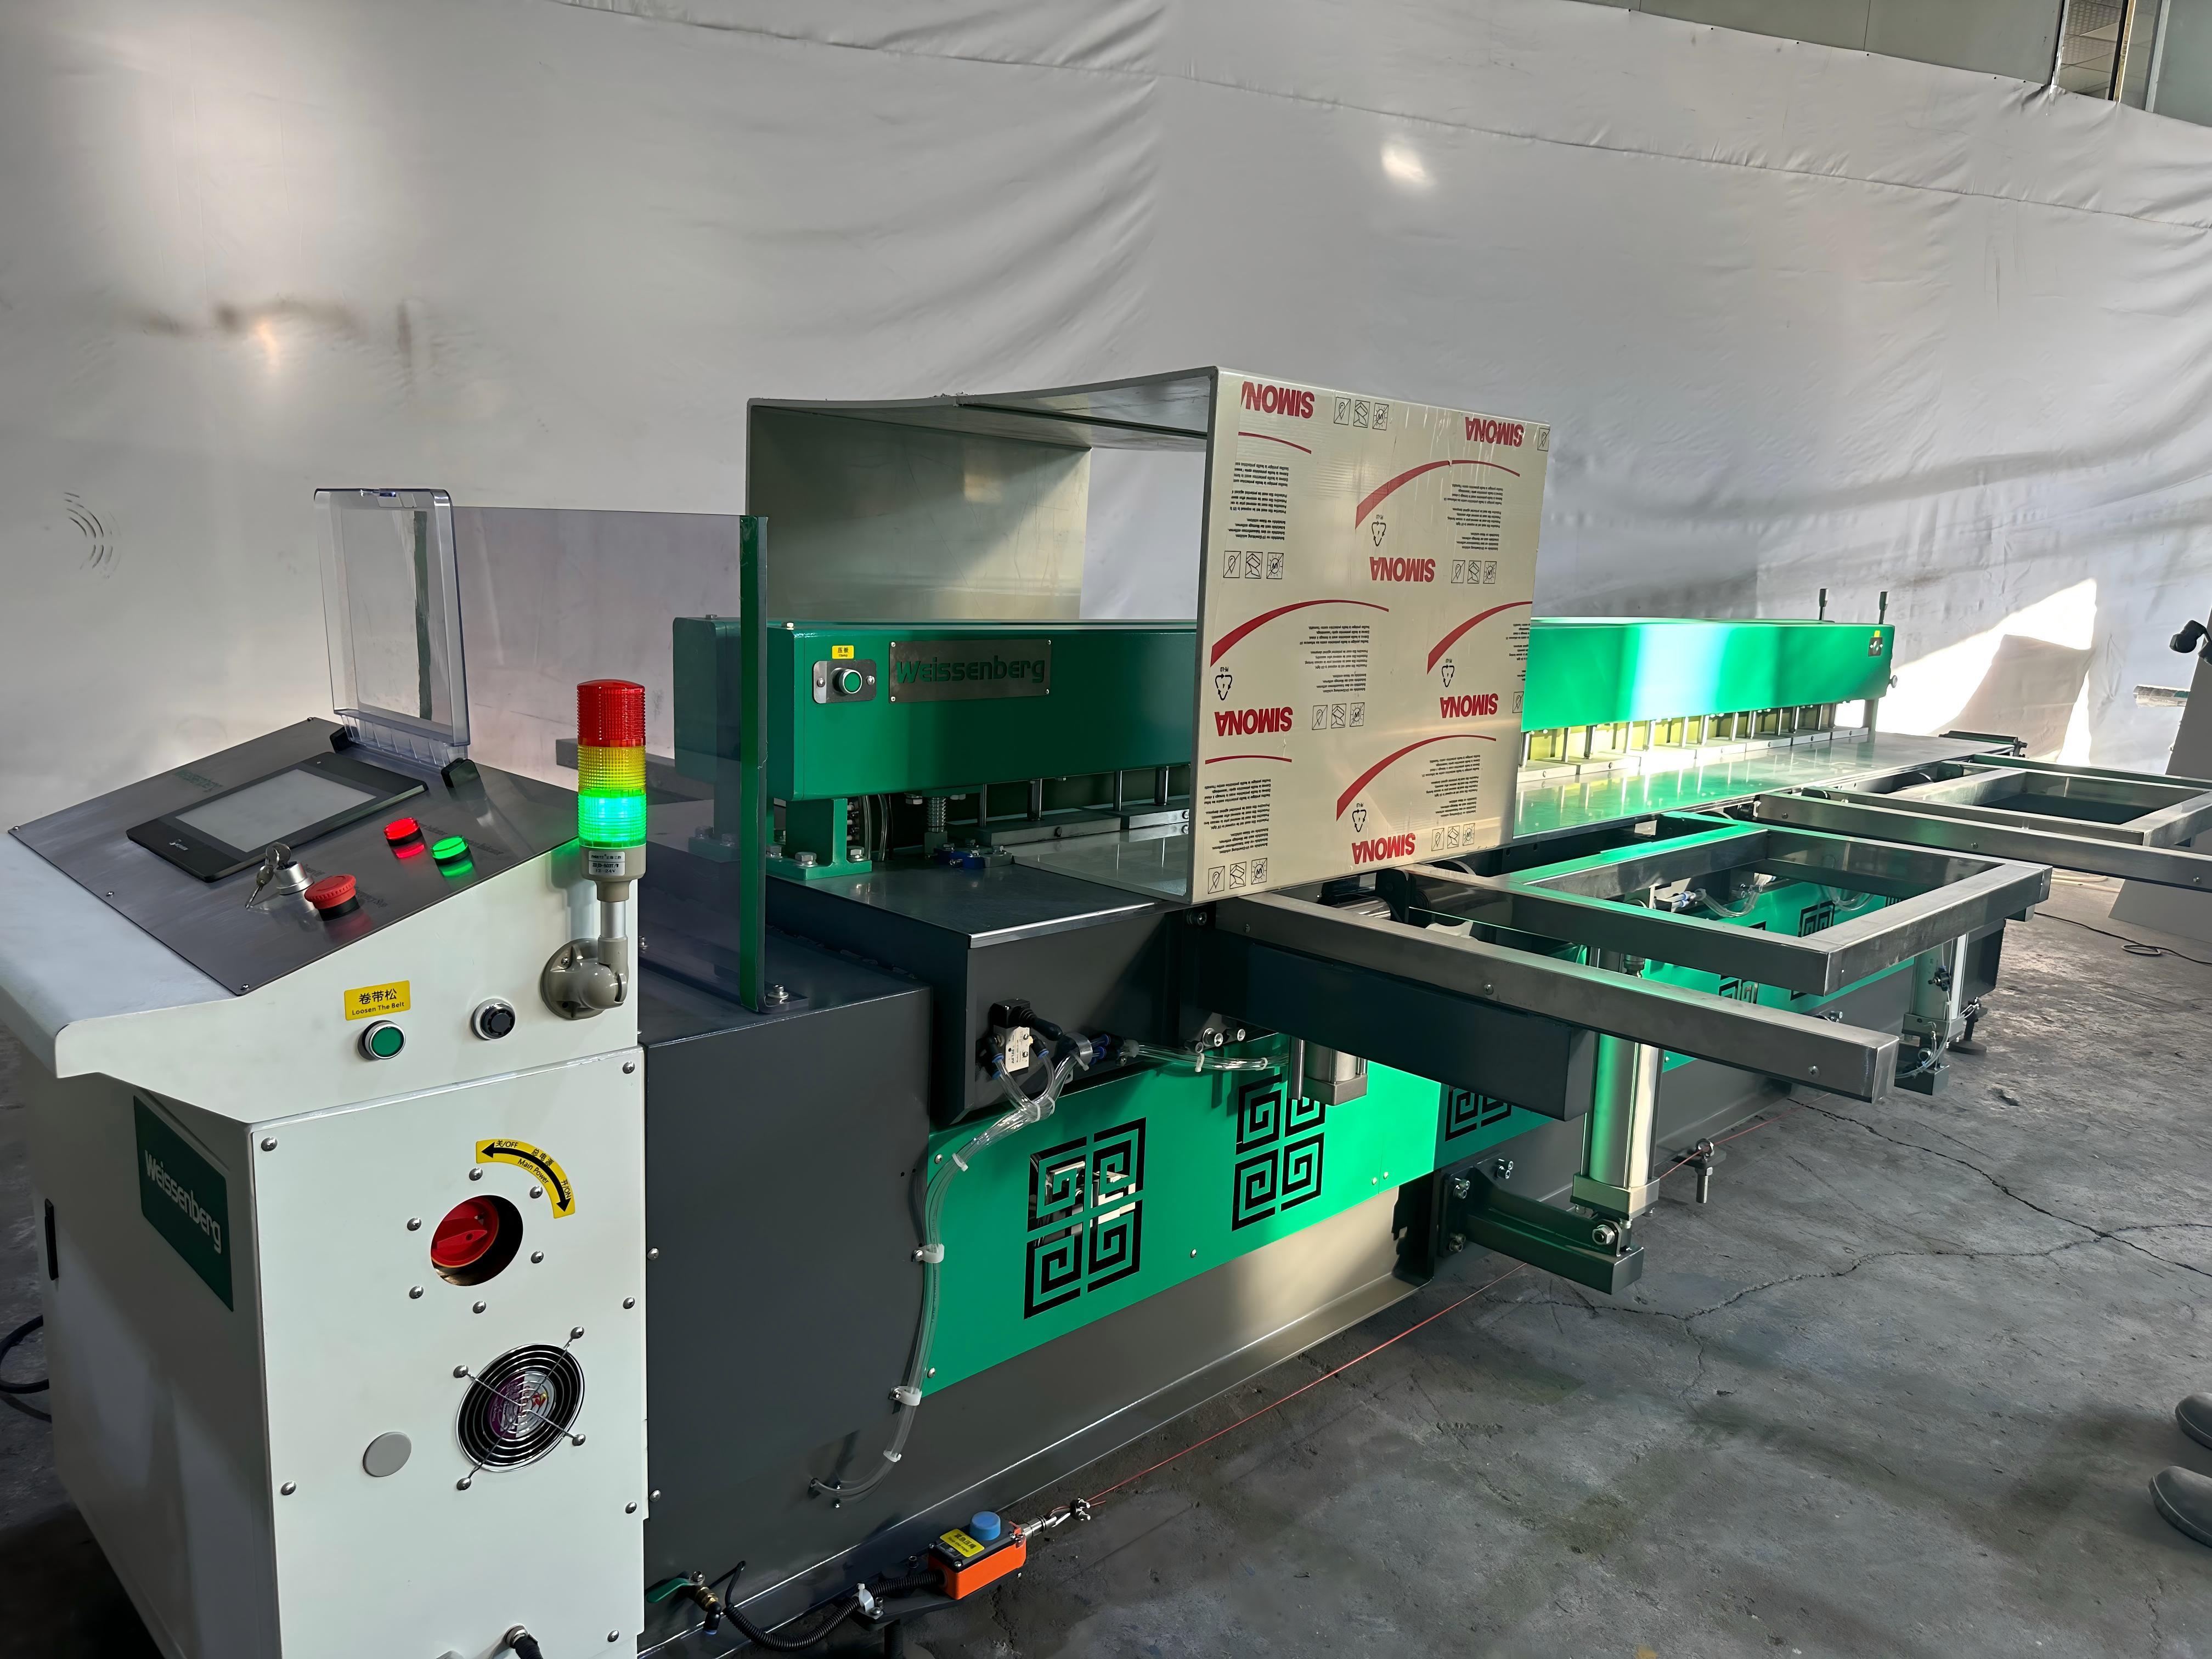
Comment la conception de la plaque chauffante influence l'uniformité de la température
Pourquoi il est difficile d'obtenir une température uniforme sur la plaque
Maintenir un point de consigne est une chose ; le maintenir uniformément sur toute l'assiette Un autre exemple est celui d'une grande soudeuse bout à bout. Sur une grande machine à souder bout à bout, la plaque peut avoir une longueur de 3 000, 5 000 ou 7 000 mm. Une plaque qui chauffe au centre et refroidit aux extrémités présente une température inégale, ce qui peut entraîner des irrégularités dans la soudure, même si le contrôleur indique une valeur stable. L'uniformité dépend principalement de trois facteurs :
- Répartition des éléments chauffants et masse de la plaque. Les éléments doivent chauffer uniformément toute la surface, avec une masse thermique suffisante pour lisser les points chauds et froids locaux.
- Emplacement des capteurs et logique de contrôle. L'endroit où la température est mesurée a son importance ; si le capteur ne capte qu'une partie de la plaque, la valeur qu'il indique risque de ne pas refléter les conditions sur toute la surface.
- Planéité, parallélisme et contact. Une plaque qui n'est ni plane ni parallèle à la tôle crée un contact irrégulier, et un mauvais contact signifie des surfaces de joint localement plus froides.
Les extrémités et les bords perdent de la chaleur plus rapidement que le centre, c'est pourquoi les extrémités des longs joints méritent une attention particulière et pourquoi même une plaque bien conçue a besoin de temps pour atteindre une température stable et uniforme avant la première soudure. Pour les symptômes pratiques que cela engendre, consultez notre article sur température inégale de la plaque chauffante dans les machines à souder les feuilles de plastique.
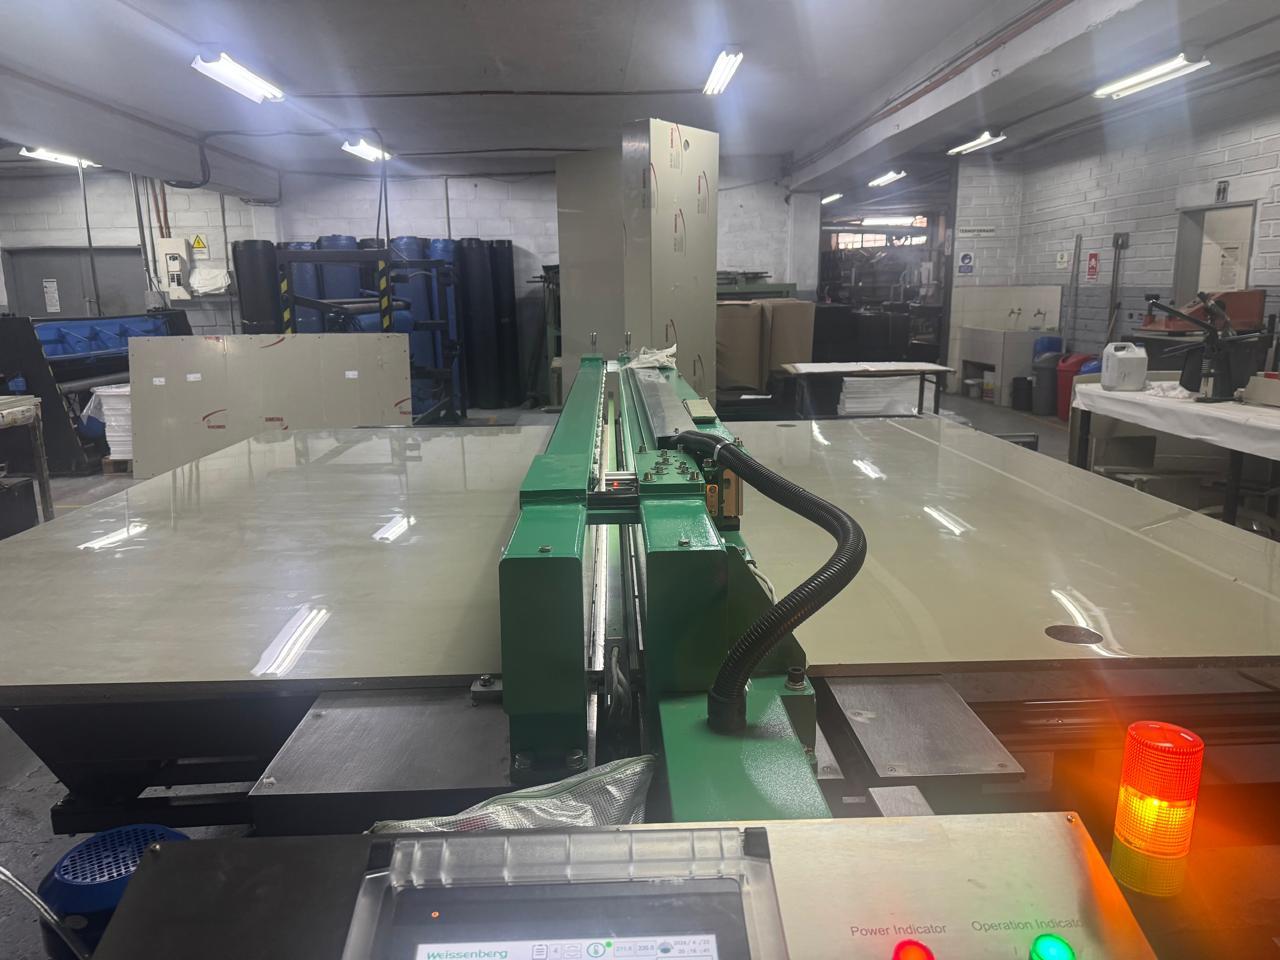
Technologie de contrôle de température de Weissenberg : comment une précision de ±5 °C est obtenue
Weissenberg considère la température comme une propriété du système plutôt que comme une simple mesure. Les machines sont conçues de manière à ce que la plaque chauffante, son système de contrôle et le cycle de soudage fonctionnent de concert pour maintenir le matériau dans sa plage de température et garantir un comportement constant sur toute la largeur du cordon.
Concrètement, cette approche repose sur quelques idées liées entre elles :
- Une température de plaque stable et contrôlée. La plaque chauffante est contrôlée de manière à ce que sa température de soudage soit maintenue à une stabilité d'environ ±5 °C — une spécification utile pour juger de la constance avec laquelle la machine contrôle l'étape de chauffage.
- Plage thermique suffisante. La plaque peut atteindre une température de chauffe maximale de 260 °C, offrant ainsi une marge suffisante pour les familles de matériaux à point de fusion élevé compatibles. Certains modèles sont conçus pour souder des feuilles de PE, PP et PVDF de 3 à 40 mm d'épaisseur, la plage d'épaisseur exacte dépendant du modèle.
- Cycles paramétrés. Les paramètres de soudage sont définis et maintenus par le contrôleur plutôt que d'être réglés manuellement, de sorte que la phase de chauffage se déroule de la même manière à chaque fois.
- Géométrie de la plaque adaptée à la couture. L'uniformité dépendant autant du contact que des éléments chauffants, la plaque et la manière dont la feuille lui est présentée sont conçues conjointement, de sorte que la chaleur atteigne la surface de jointure de manière uniforme sur toute la largeur de travail.
Il est important de préciser ce qu'une valeur de ±5 °C indique et ne signifie pas. Il s'agit d'une indication concernant contrôle des processusElle limite les variations de température de la plaque — et donc de l'étape de chauffage — et c'est cette variabilité, et non la résistance de la soudure finale, que décrit la figure. La qualité de la soudure dépend toujours de paramètres corrects pour le matériau et l'épaisseur, de la préparation et de l'ajustement des tôles, ainsi que de la pression et du temps d'assemblage. La précision de la température élimine une source importante de variation ; elle ne remplace pas le reste du processus.
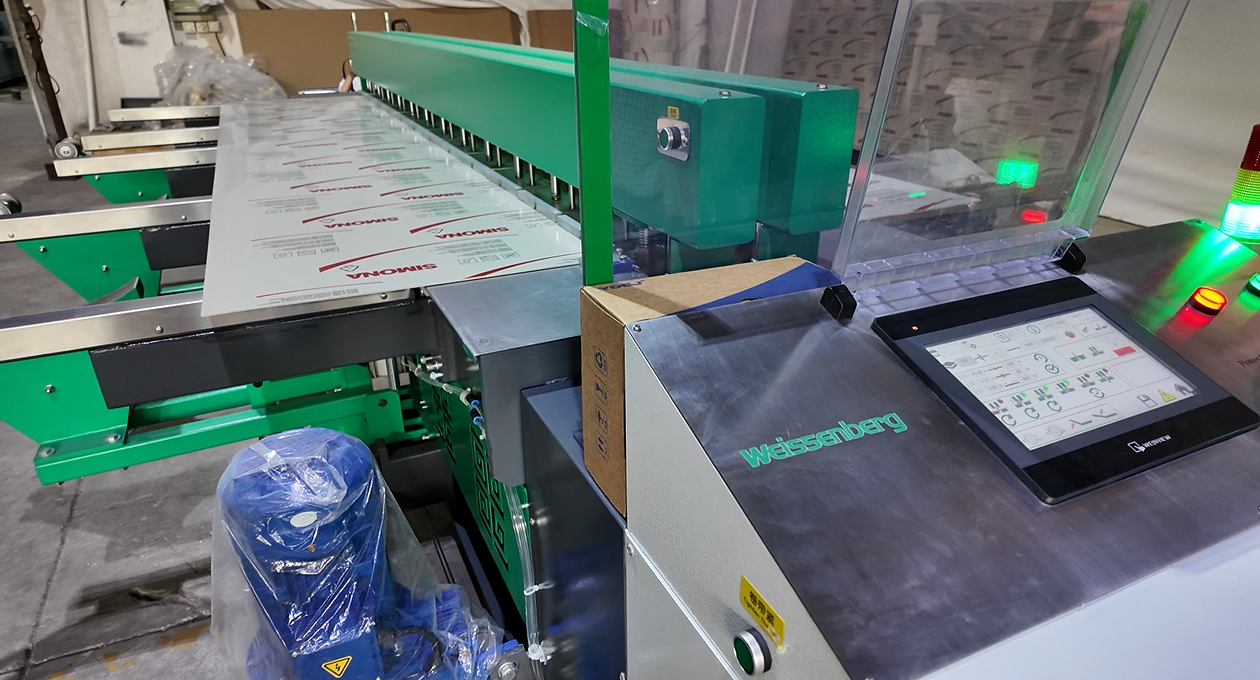
Comparaison : Systèmes de température à contrôle moins strict vs Systèmes à contrôle strict
Les systèmes de régulation de température peuvent être comparés selon leur capacité à maintenir la température de la plaque avec précision. Cette différence se traduit par une meilleure constance du processus et par une marge de correction plus ou moins importante pour l'opérateur. Le tableau ci-dessous compare de manière générale les systèmes à régulation moins et plus précise ; le comportement exact de chaque machine dépend de sa conception et de la procédure appliquée.
| Aspect | Système moins strictement contrôlé | Système à contrôle strict (environ ±5 °C) |
| variation de température de la plaque | Plage de réglage plus large autour du point de consigne ; peut dériver en fonction de la charge, de l’état de préchauffage et des conditions ambiantes. | Maintenu fermement autour du point de consigne, le matériau reste ainsi plus sûrement à l'intérieur de sa plage de valeurs. |
| Récupération après charge thermique | Déviation plus importante ou plus lente après contact avec la plaque | Des rendements plus constants vers l'objectif |
| Extrémités de couture sur les grandes largeurs | Risque accru d'extrémités froides et sous-fusionnées | Une température plus uniforme sur toute la largeur, réduisant ainsi le risque de refroidissement aux extrémités. |
| Risque de surchauffe et de dégradation | La limite supérieure est plus difficile à respecter pour les matériaux thermosensibles. | Une bande plus étroite et contrôlée permet de rester plus facilement en dehors du seuil de dégradation. |
| Répétabilité d'un cycle à l'autre | Plus dépendant de l'opérateur et des conditions | Le cycle paramétré réduit la variation d'un cycle à l'autre |
| Variation de température d'un cycle à l'autre | Plus grande variation autour de la cible | Variation plus faible autour de la cible |
| Là où ça s'intègre | Potentiellement acceptable lorsque la validation du procédé montre que la plage de températures plus large reste dans la plage de soudage qualifiée. | Particulièrement utile lorsque de longues coutures, des fenêtres de processus étroites, une production répétée ou une documentation de processus plus stricte augmentent la sensibilité aux variations de température. |
| Résultat typique | Adaptable entre des mains expertes, avec une plus grande variabilité | Des soudures plus prévisibles et plus reproductibles tout au long d'une série de production |
Considérez ce tableau comme un ensemble de compromis plutôt que comme un verdict. Un atelier de soudage de tôles fines, avec des joints courts, peut se contenter d'une plage de tolérance plus large, car le procédé offre une plus grande marge de tolérance aux variations. En revanche, un atelier soudant des panneaux épais sur un joint long, ou fournissant des clients exigeant une qualité documentée, dispose de beaucoup moins de marge de tolérance ; c'est là qu'une plage de tolérance étroite prend tout son sens. L'objectif pour l'acheteur est d'adapter le comportement thermique de la machine à la sensibilité de la pièce à souder.
Comment valider le contrôle de la température par des tests de production
La résistance des soudures n'est pas une propriété intrinsèque d'une machine ; elle résulte d'un procédé. Lorsque les autres variables du procédé restent constantes, un contrôle moins strict de la température introduit une source de variation supplémentaire et peut accroître la dispersion des résultats. Ce sont les résultats les plus faibles, et non la moyenne, qui entraînent des fuites, des reprises et des défaillances sur site. Un contrôle plus rigoureux de la température réduit cette dispersion, d'où l'importance cruciale de la précision pour les travaux critiques.
La moindre soudure a plus d'importance que la moyenne pour des raisons structurelles : un cordon de soudure se comporte comme un joint continu. Ainsi, une zone sous-fusionnée ou trop dégradée le long d'un cordon peut limiter les performances de l'ensemble du joint en service, aussi bonne que soit l'apparence du reste. Les méthodes d'évaluation et de test DVS permettent d'identifier la présence de défauts locaux ou de zones de faiblesse dans le joint soudé.
Plutôt que de se fier aux chiffres officiels, un magasin peut constituer sa propre base de données et l'utiliser pour évaluer une machine objectivement :
- Souder une série de paramètres. Réaliser des soudures bout à bout sur une plage délibérée de températures de plaque et de temps de chauffage pour chaque matériau et épaisseur, dans les limites de la procédure qualifiée.
- Tester selon la norme applicable. Faites évaluer et tester mécaniquement les échantillons selon les méthodes DVS 2202 et DVS 2203 pertinentes, afin que les résultats soient comparables plutôt qu'anecdotiques.
- Consignez ce qui s'est passé. Enregistrez la température de la plaque, le temps de chauffage, le temps de changement de série et la pression d'assemblage pour chaque soudure, afin de pouvoir corréler un résultat aux conditions qui l'ont produit.
- Surveillez les extrémités des longues coutures. Inspectez et, lorsque cela est possible, testez le matériau aux extrémités des coutures larges, car c'est là que les problèmes d'uniformité apparaissent en premier.
- Répéter au fil du temps. Relancez les contrôles périodiquement et après toute intervention ou déplacement, afin de détecter une plaque qui dérive ou un élément usé avant qu'il n'atteigne le client.
Ce programme transforme la « résistance de la soudure » d'une simple affirmation en une propriété mesurée et documentée de votre procédé, et démontre directement si le comportement thermique de la machine est adapté aux produits que vous vendez. Les normes mentionnées ici doivent être consultées dans leur édition la plus récente.
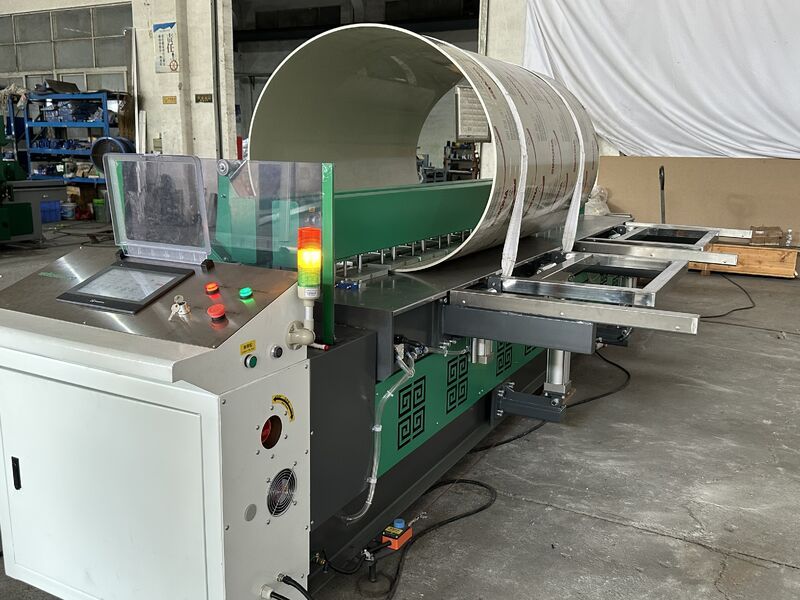
Comment Weissenberg applique ceci
Weissenberg conçoit ses soudeuses selon le principe que la stabilité de la température doit être assurée par la conception de la plaque, le contrôle du cycle et la régulation de la pression afin de garantir une soudure répétable. Le tableau ci-dessous illustre l'application de chaque principe de contrôle de la température sur les soudeuses bout à bout WeiBond et WeiForm Pro 3000 ; ces indications sont données à titre indicatif et nous vous recommandons de confirmer la configuration exacte adaptée à votre application avec nos ingénieurs.
| Principe de régulation de la température | Comment cela s'applique-t-il aux machines de Weissenberg ? |
| Température stable de la plaque | Plaque chauffante régulée de façon à maintenir la température de soudage à une stabilité d'environ ±5 °C, en conservant le matériau dans sa plage de température pendant toute la phase de chauffage. |
| Plage thermique suffisante | Plaque capable d'atteindre une température de chauffage maximale de 260 °C, couvrant les familles de matériaux à point de fusion élevé parmi la gamme de matériaux pris en charge. |
| Chaleur uniforme sur toute la couture | La plaque chauffante et le dispositif de présentation des feuilles sont conçus conjointement pour que la chaleur atteigne uniformément la surface de jointure sur des largeurs de travail de 3 000, 5 000 et 7 000 mm sur la gamme WeiBond. |
| Cycles répétables et paramétrés | Cycle de soudage contrôlé par automate programmable avec paramètres enregistrés, de sorte que le chauffage, le changement de phase et l'assemblage se déroulent de la même manière à chaque fois. |
| Contrôleur et commande de mouvement | Automate programmable Mitsubishi avec écran tactile sur la WeiForm Pro 3000 ; composants pneumatiques SMC avec contrôle proportionnel de la pression de soudage et vérins électriques servo-commandés pour un mouvement de pliage précis |
| Plage de correspondance avec la fenêtre du matériau | Les modèles WeiBond sont conçus pour souder des feuilles de PE, PP et PVDF de 3 à 40 mm d'épaisseur (la plage d'épaisseur dépend du modèle) ; le WeiForm Pro 3000 soude des feuilles de 3 à 30 mm et plie des feuilles de 3 à 20 mm à des angles de 5° à 95°. |
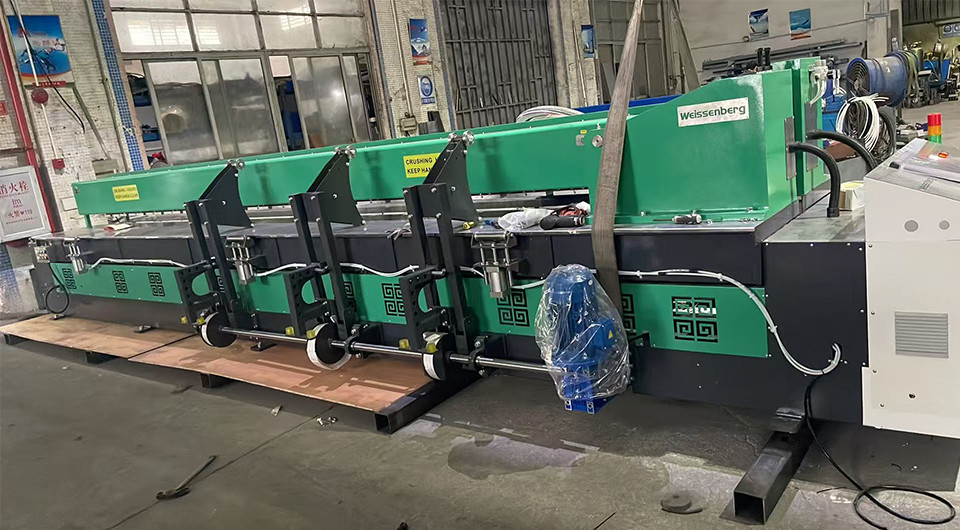
Les modèles WeiBond mentionnés présentent les spécifications suivantes : pression d’air comprimé de 4 à 8 bars et puissance nominale de 7,2, 8,5 et 11 kW, selon la taille de la machine. Voir la documentation. WeiBond 3000, WeiBond 5000, et WeiBond 7000 soudeuses bout à bout, les WeiForm Pro 3000 machine à souder et à cintrer, et la plus large Gamme de soudeuses de plaques plastiques.
Cadre décisionnel : De quelle précision de température votre travail a-t-il besoin ?
Tous les ateliers n'ont pas besoin d'une régulation thermique ultra-précise sur chaque machine. Utilisez les deux colonnes ci-dessous comme filtre pratique, puis pondérez la précision en fonction de la sensibilité des opérations que vous effectuez.
Le contrôle précis de la température est primordial lorsque…
- Vous soudez des tôles épaisses, où l'épaisseur de la couche fondue et la marge de sécurité sont toutes deux plus importantes.
- Vous utilisez des coutures longues et larges où une extrémité insuffisamment chauffée peut fragiliser toute la jointure.
- Vous soudez des matériaux thermosensibles tels que le PVC-U, où la limite supérieure est aussi importante que la limite inférieure.
- Vous effectuez une production en série et vous avez besoin que la dixième soudure se comporte comme la première.
- Vous desservez des marchés réglementés ou industriels qui exigent une qualité documentée et reproductible
- Les reprises, les fuites et les pannes sur le terrain coûtent cher à votre entreprise.
Une plage de températures plus large, mais vérifiée, peut suffire lorsque…
- Votre travail est fin, à coutures courtes et en faible volume, ce qui permet au processus d'absorber les variations.
- Vous fabriquez des pièces uniques ou non critiques sans exigence de traçabilité.
- Vous possédez une solide expérience d'opérateur et le processus est véritablement maîtrisé manuellement.
- Votre matériau tolère une plage de températures plus étendue.
- Votre budget d'investissement est limité et le contrôle supplémentaire ne serait pas compensé par votre composition d'emplois actuelle.
- Vous ne prévoyez pas que les dimensions, les épaisseurs ou les marchés évoluent au cours de la durée de vie de l'actif.
Pour de nombreuses entreprises de fabrication en pleine croissance, la maîtrise précise de la température devient une priorité car elle réduit les variations à l'origine des retouches. La méthode rigoureuse consiste à adapter le comportement thermique de la machine aux opérations les plus sensibles à la température que l'on peut raisonnablement prévoir de réaliser au cours de sa durée de vie.
Que vérifier avant d'acheter un poste à souder à température contrôlée
Transformez les idées ci-dessus en questions et posez-les à chaque machine de votre sélection :
- Stabilité: Quelle est la stabilité de température de la plaque indiquée, sur quelle plage et comment est-elle vérifiée ?
- Gamme: La température de chauffage maximale et la plage d'épaisseur couvrent-elles tous les matériaux que vous soudez ou prévoyez de souder ?
- Uniformité: Comment la température est-elle maintenue uniforme sur toute la largeur de travail, et que se passe-t-il aux extrémités d'une longue couture ?
- Réchauffer: Existe-t-il un signe indiquant que la plaque a atteint une température stable et uniforme avant la première soudure ?
- Contrôle du cycle : Les paramètres de chauffage, de commutation et d'assemblage sont-ils stockés et répétés par le contrôleur, ou sont-ils réglés manuellement ?
- Pression: Comment la pression d'assemblage est-elle contrôlée et maintenue stable tout au long du cycle ?
- Documentation: Quelles données le contrôleur enregistre-t-il pour chaque soudure, sous quel format et comment ces données sont-elles récupérées ?
- Procédure et normes : Le fournisseur aligne-t-il la machine sur les procédures DVS 2207 applicables à vos matériaux et confirme-t-il les éditions en vigueur ?
Demandez une démonstration sur ton Vérifiez le matériau et l'épaisseur, et portez une attention particulière aux extrémités de la couture, où les problèmes de température et d'alignement sont plus faciles à détecter. Dans la mesure du possible, testez un échantillon prélevé aux extrémités d'une couture large selon les méthodes DVS appropriées plutôt que de vous fier uniquement à l'aspect.
FAQ
L'écart de ±5 °C a-t-il vraiment une importance, ou n'est-ce qu'un argument marketing ?
C'est important, mais d'une manière précise. Une valeur de ±5 °C indique la précision avec laquelle une machine maintient la température de sa plaque (une spécification de stabilité), et cette précision influe sur la fiabilité du maintien du procédé dans la plage de soudage du matériau. Pour les tôles fines et les cordons courts, une marge plus large peut suffire, car le procédé dispose d'une plus grande marge de manœuvre. En revanche, pour les tôles épaisses, les cordons longs et les matériaux thermosensibles, une marge trop large peut entraîner une fusion incomplète ou une dégradation partielle à chaque cycle, et un point faible localisé peut limiter les performances de l'assemblage. Cette valeur n'est pas un argument marketing ; c'est l'une des variables qui affectent la répétabilité de vos soudures.
Pourquoi l'uniformité de la température des plaques est-elle importante le long d'une longue couture ?
Puisqu'une soudure forme un joint continu, un point faible localisé peut en limiter l'efficacité. Une plaque plus chaude au centre et plus froide aux extrémités ne transmet pas la chaleur uniformément ; certaines parties de la surface de joint peuvent donc fondre moins complètement que d'autres. Le contrôleur peut néanmoins indiquer une consigne stable, car le problème réside dans la répartition de la chaleur plutôt que dans sa précision. Sur une soudure longue, une extrémité insuffisamment chauffée est un point à surveiller. Un contact uniforme entre la plaque et la tôle, une répartition homogène de la chaleur et une masse de plaque suffisante sont essentiels pour que toute la largeur de travail reste dans la plage de fonctionnement optimale.
Comment les variations de température provoquent-elles précisément une soudure fragile ?
Deux problèmes se posent. Si la plaque est trop froide, la couche fondue au niveau de la jointure est superficielle et les surfaces ne fusionnent pas correctement, laissant une fusion partielle qui peut paraître nette de l'extérieur, mais dont l'imbrication, garante de la solidité du joint, ne se forme jamais complètement. Si la plaque est trop chaude, la couche fondue est trop épaisse, une plus grande quantité de matière est déplacée lors du pressage des extrémités et le polymère peut commencer à se dégrader, réduisant ainsi l'épaisseur, les propriétés et la résistance chimique. Dans les deux cas, le joint peut sembler correct à première vue tout en présentant des performances insuffisantes ; c'est pourquoi les méthodes d'évaluation DVS 2202 et d'essai DVS 2203 sont essentielles.
Une chaleur excessive peut-elle être aussi dommageable qu'une chaleur insuffisante ?
Oui, et pour certains matériaux, le risque est même plus important. La surchauffe intensifie la fusion, déplace davantage de matière lors de l'assemblage et peut entraîner une dégradation thermique du polymère au lieu d'un simple ramollissement. Les matériaux thermosensibles comme le PVC-U sont particulièrement vulnérables ; pour chaque famille de matériaux, une surchauffe prolongée peut provoquer de la porosité, une décoloration et une perte de propriétés mécaniques et chimiques. Une plage de température précise protège autant la limite supérieure que la limite inférieure ; c'est pourquoi la précision ne se limite pas à garantir une température suffisante.
Comment régler correctement la température de soudage pour le PE-HD, le PP, le PVC-U ou le PVDF ?
Le choix de la procédure ne se fait pas à partir d'un numéro unique et universel ; il convient de suivre la procédure de soudage qualifiée correspondant au matériau et à l'épaisseur à assembler. La série DVS 2207 est organisée par matériau à cet effet : par exemple, 2207-1 pour le PE-HD, 2207-11 pour le PP, 2207-12 pour le PVC-U et 2207-15 pour le PVDF. La norme 2207-4 traite du soudage par extrusion de pièces. Le rôle de la machine est d'atteindre et de maintenir la température requise par la procédure, et de la stabiliser. Veuillez vérifier la version en vigueur de la norme applicable à votre projet.
Comment puis-je savoir si mon poste à souder maintient bien la température ?
Ne vous fiez pas uniquement à l'affichage. Réalisez une série de soudures paramétriques à différentes températures et durées de chauffage pour votre matériau, faites évaluer et tester les échantillons selon les méthodes DVS 2202 et DVS 2203 applicables, et inspectez particulièrement les extrémités des longs cordons de soudure. Enregistrez la température de la plaque, la durée de chauffage, le temps de changement de série et la pression d'assemblage pour chaque soudure afin de pouvoir corréler les résultats aux conditions réelles, et répétez les contrôles au fil du temps et après chaque intervention. Cela vous permettra de constituer des preuves concernant votre propre processus, plutôt que de vous fier à une simple fiche technique.
Les normes DVS sont-elles spécifiquement pertinentes pour le contrôle de la température ?
Indirectement, mais de manière significative. La série DVS 2207 définit les procédures de soudage des thermoplastiques en fonction du matériau ; c’est de là que proviennent les paramètres de température, de chauffage et d’assemblage. La norme DVS 2202 traite de l’évaluation des soudures, la norme DVS 2203 de leurs essais, et la série DVS 2205 de la conception des réservoirs et appareils soudés en thermoplastique. Une machine doit être capable de suivre les procédures applicables aux matériaux et aux marchés que vous desservez. Vérifiez la version en vigueur de toute norme auprès de l’organisme compétent.
Points clés à retenir
- La résistance de la soudure est le résultat du processus, et non une simple propriété de la machine ; la température, la pression, le timing et l’ajustement interagissent, et le contrôle de la température est l’une des principales variables.
- Chaque thermoplastique possède une plage de soudage avec une limite inférieure (fusion incomplète) et une limite supérieure (dégradation) ; la précision permet de maintenir le processus à l'intérieur de cette plage.
- Un indice de stabilité de ±5 °C décrit la précision avec laquelle la température de la plaque est maintenue, et c'est une spécification utile pour juger de la constance avec laquelle la machine contrôle l'étape de chauffage.
- L'uniformité compte autant que la précision : sur les coutures longues et larges, c'est la partie la plus froide — souvent aux extrémités — qu'il faut regarder en premier.
- La conception de la plaque chauffante, la répartition des éléments chauffants, l'emplacement des capteurs, la planéité et le temps d'équilibrage déterminent tous l'uniformité d'une plaque, et une surchauffe peut être aussi dommageable qu'une sous-chauffe.
- Weissenberg applique ces principes à l'ensemble de ses gammes : les soudeuses bout à bout WeiBond (stabilité de plaque d'environ ±5 °C, jusqu'à 260 °C, PE/PP/PVDF de 3 à 40 mm, largeurs de travail sélectionnées telles que 3 000 / 5 000 / 7 000 mm) et la machine de soudage et de pliage WeiForm Pro 3000 (automate programmable Mitsubishi, composants pneumatiques SMC, vérins électriques servo-commandés pour le pliage).
- Constituez vos propres preuves : soudez une série de paramètres, testez selon les méthodes DVS applicables et consignez les conditions de chaque soudure.
Références et lectures complémentaires
- Weissenberg — Soudeuse bout à bout pour feuilles de plastique WeiBond 3000 (PE/PP/PVDF de 3 à 40 mm ; largeur de travail maximale de 3 000 mm ; 7,2 kW ; température de chauffage maximale de 260 °C ; air de 4 à 8 bars ; stabilité de la température de la plaque d’environ ±5 °C)
- Weissenberg — Soudeuse bout à bout pour feuilles de plastique WeiBond 5000 (PE/PP/PVDF de 3 à 40 mm ; largeur de travail maximale de 5 000 mm ; 8,5 kW ; température maximale de 260 °C ; stabilité de la température de la plaque d’environ ±5 °C)
- Weissenberg — Soudeuse bout à bout pour feuilles de plastique WeiBond 7000 (PE/PP/PVDF de 3 à 40 mm ; largeur de travail maximale de 7 000 mm ; 11 kW ; température maximale de 260 °C ; châssis robuste et pinces haute densité pour des soudures stables et régulières)
- Weissenberg — Machine de soudage et de pliage WeiForm Pro 3000 (Largeur de travail de 3 000 mm ; soudage de 3 à 30 mm ; pliage de 3 à 20 mm à 5°–95° ; composants pneumatiques Mitsubishi PLC et SMC ; vérins électriques servo-commandés pour le pliage ; température de chauffage maximale de 260 °C)
- Weissenberg — Procédé de soudage bout à bout de feuilles de plastique : configuration, cycle de soudage en 5 étapes et guide d’inspection
- Weissenberg — Guide de conformité et liste de contrôle qualité DVS 2207
- Série DVS 2207 — Soudage des thermoplastiques (Pièces pour outils chauffants : DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF ; soudage par extrusion : DVS 2207-4), DVS Media GmbH, Düsseldorf — vérifier l’édition actuelle
- Série DVS 2202 — Évaluation des joints entre thermoplastiques (Évaluation visuelle des soudures de plaques chauffées et d'extrusion) — consulter l'édition actuelle
- Série DVS 2203 — Essais de joints soudés de thermoplastiques (Essais mécaniques d'échantillons de soudure) — consulter l'édition actuelle
- Série DVS 2205 — Conception de réservoirs et d'appareils en thermoplastique (Par exemple, DVS 2205-2 pour les réservoirs cylindriques verticaux non pressurisés et DVS 2205-5 pour les réservoirs rectangulaires) — vérifier l'édition en vigueur
Vous envisagez d'acheter une soudeuse de plaques de plastique ou d'optimiser le comportement thermique de la machine que vous utilisez déjà, et vous souhaitez un deuxième avis sur la précision de température réellement nécessaire à votre travail ? Contactez un ingénieur de Weissenberg — La réponse appropriée dépend des matériaux et des épaisseurs de vos feuilles, des longueurs de vos coutures et des dimensions de vos pièces, de votre volume de production et des exigences de votre marché en matière de tests et de documentation.