Réponse rapide
Dans la fabrication de plastiques pour semi-conducteurs, la qualité d'un joint ne se juge pas uniquement à sa résistance à la pression. Elle est également évaluée en fonction de sa contribution au flux de production. La fabrication ultra-pure modifie donc les critères d'acceptation, qui ne se limitent plus à la seule résistance mécanique, mais prennent également en compte les particules, les extractibles ioniques, le carbone organique total (COT), la contamination métallique, l'état de surface et l'absence de crevasses où des réactions chimiques pourraient se développer. Concrètement, le choix des matériaux, le procédé de soudage, la commande machine, l'environnement de fabrication et la documentation forment un système intégré : PVDF ou PFA plutôt que PP standard lorsque l'objectif de pureté et les applications chimiques l'exigent, soudage bout à bout ou infrarouge plutôt que soudage par extrusion sur les circuits de fluides critiques, machine capable de maintenir la température et la pression dans une plage étroite, salle blanche ou zone d'assemblage contrôlée, et rapports d'essais vérifiables par l'usine. Ce rapport explique les exigences réelles des usines, les points faibles des soudures et comment les fabricants peuvent concevoir un procédé conforme aux exigences de qualification.
Définition : Que signifie « ultra-pur » pour un composant en plastique ?
Dans le domaine des semi-conducteurs, le terme « ultra-pur » désigne un composant qui contribue à une contamination acceptable du fluide ou du gaz qu'il manipule et qui peut être nettoyé au niveau requis sans dégradation. La propreté n'est pas le critère principal. Elle repose sur la somme des rejets de particules, des relargages ioniques, organiques et métalliques, ainsi que sur les caractéristiques de surface, évaluées par rapport aux spécifications du système utilisé : eau ultra-pure (UPW), produit chimique pour procédés humides, suspension ou gaz de haute pureté. Un composant peut être mécaniquement intact et pourtant inutilisable en salle blanche s'il ne respecte pas l'un de ces critères de libération.
Pourquoi le rendement des plaquettes fait de la pureté une exigence du procédé
Les dispositifs semi-conducteurs sont constitués de couches de l'ordre du nanomètre. À cette échelle, la contamination n'est pas un simple problème de maintenance ; c'est un véritable défaut. Une particule qui se dépose sur une plaquette lors d'un nettoyage humide ou avant une étape de dépôt peut masquer une gravure, créer un court-circuit ou perturber un film. Un ion métallique qui se dépose sur la surface d'une plaquette après un traitement chimique peut modifier les propriétés électriques. Les résidus organiques peuvent nuire à l'adhérence, au mouillage ou à la formation du film. Face à cette situation, l'industrie a renforcé le contrôle de la contamination en amont : les produits chimiques, l'eau, les gaz et les surfaces avec lesquels ils entrent en contact sont spécifiés, contrôlés et qualifiés avant même d'atteindre l'outil de production.
C’est pourquoi les discussions sur la qualité dans la fabrication de semi-conducteurs diffèrent de celles concernant la fabrication de pièces plastiques en général. Un réservoir de stockage de produits chimiques ayant réussi un test hydrostatique peut néanmoins être refusé si sa surface interne libère des particules ou des ions au-delà des limites autorisées. Une table de travail en milieu humide, d’apparence impeccable, peut être refusée si un cordon de soudure crée une zone morte où les réactions chimiques stagnent et où des particules s’accumulent. La pureté est une propriété de l’ensemble du circuit en contact avec le fluide, et chaque joint de ce circuit est pris en compte dans le processus de qualification.
La pression n'est pas uniquement technique. Les fabricants qualifient généralement les fournisseurs autant que les pièces. Un fabricant incapable de fournir des certificats de matériaux, des rapports de soudage, des données d'essais et un contrôle des modifications aura du mal à rester sur une liste de fournisseurs agréés, aussi impeccables que soient ses soudures. Les exigences commerciales et techniques convergent : un contrôle démontrable et reproductible.
Emplacement des composants en plastique dans l'usine
Les plastiques sont utilisés dans la fabrication des semi-conducteurs, car leur résistance chimique, leur faible teneur en substances extractibles et leur non-conductivité électrique répondent aux exigences de cette application. Le métal reste approprié dans de nombreuses parties d'une salle blanche, mais dans certains procédés chimiques en milieu humide, l'acier inoxydable peut libérer du fer, du chrome, du nickel et d'autres ions, et se corroder en présence d'acides forts et d'oxydants. C'est l'une des raisons pour lesquelles les polymères de haute pureté sont largement utilisés dans les procédés chimiques en milieu humide : non pas parce que le métal est inadapté partout, mais parce que le milieu en contact avec le fluide a des exigences spécifiques en matière de composition chimique et de pureté.
Les principales familles d'applications sont :
- Équipements pour procédés humides : cuves de traitement, cuves de rinçage, boîtiers de bain, cassettes de plaquettes et corps d'outils pour les étapes de nettoyage, de gravure, de décapage et de placage.
- Distribution chimique : conduites d'alimentation, boucles de retour, vannes, cellules de débit, réservoirs journaliers et composants de distribution de produits chimiques en vrac pour acides, bases, solvants et boues.
- Systèmes d'eau ultrapure : tuyauterie, raccords, stockage, collecteurs de distribution et composants de point d'utilisation transportant de l'eau à une résistivité de 18,2 MΩ·cm.
- Systèmes de boues et de CMP : conduites et réservoirs où les particules abrasives doivent rester en suspension et ne doivent pas être contaminées par le système de manutention.
- Gestion des gaz d'échappement et des fumées : Composants de conduits et d'épurateurs qui évacuent les vapeurs acides du procédé.
- Manipulation et supports de plaquettes : Les composants qui sont en contact direct avec les plaquettes de silicium sont soumis à des exigences parmi les plus strictes en matière de particules et de métaux.
Les exigences de pureté varient selon les familles de conduites. Un conduit d'épuration et une conduite de distribution d'eau ultrapure sont tous deux en plastique, mais leur fabrication, leur soudure et leurs tests diffèrent selon les normes. Les confondre représente une erreur coûteuse.
Les matériaux utilisés pour les composants en plastique de haute pureté
Le choix du matériau est la première décision relative à la pureté, et il est généralement pris avant même l'intervention d'un soudeur. Les principaux matériaux candidats sont le PVDF, le PFA, le PP, le PTFE et le PVC, chacun occupant une place différente dans le triangle coût-pureté-performance.
| Matériel | Rôle typique dans une usine | forces de pureté | limitations pratiques |
|---|
| PVDF | Bancs de cuisson humides, cuves de traitement, tuyauterie UPW et produits chimiques, composants | Très bonne résistance chimique, faible teneur en matières extractibles, bonne résistance mécanique, soudable par fusion bout à bout | Fenêtre de soudage étroite, sensible à la contamination au niveau du joint, coût supérieur au PP |
| PFA | Lignes de produits chimiques de haute pureté, circuits de fluides critiques, revêtements | Pureté et inertie chimique excellentes, surface lisse, bonne flexibilité | Coûteux, rigidité mécanique moindre, soudage et manutention spécialisés |
| PP | Conduits d'échappement, réservoirs non critiques, services chimiques généraux | Bonne résistance chimique, faible coût, facile à souder | Capacité d'extraction supérieure et meilleure tenue à basse température que les fluoropolymères ; ne constitue pas un choix par défaut pour les procédés critiques de production d'eau ultrapure ou de chimie de haute pureté. |
| PTFE | Joints, diaphragmes, revêtements, joints d'étanchéité | Extrêmement inerte, très large gamme de températures et de produits chimiques | Non soudés par fusion comme le PVDF ou le PP ; utilisés comme joints et revêtements plutôt que comme structures en tôle soudée |
| PVC | Évacuation des eaux usées, drainage, services publics non essentiels | Peu coûteux, facile à fabriquer | Non spécifié pour le contact avec des fluides de haute pureté |
Deux points méritent d'être clairement énoncés. Premièrement, le terme « plastique » ne désigne pas une catégorie de pureté. La différence entre une cuve en PP à usage général et un composant en PVDF destiné à une ligne chimique critique est plus importante que celle entre le PVDF et l'acier inoxydable dans certains secteurs. Deuxièmement, la qualité du matériau est tout aussi importante que la famille de polymères. Les qualités semi-conductrices sont spécifiées pour les substances extractibles, la traçabilité des lots et la constance du comportement lors de la transformation ; ce n'est pas forcément le cas pour les qualités courantes portant le même nom de polymère. Le certificat d'analyse et le dossier du lot de résine font partie intégrante des spécifications du composant et ne constituent pas des documents joints a posteriori.
Pour une analyse plus approfondie du collage PVDF en particulier, consultez notre guide sur Soudage bout à bout de feuilles PVDF pour équipements semi-conducteurs.
Six critères de pureté qui déterminent l'acceptation d'une soudure
Les fabricants et leurs soudeurs qualifiés expriment la pureté de différentes manières, mais les exigences fondamentales se regroupent en six catégories. C’est en les comprenant qu’un soudeur peut concevoir un procédé de soudage plutôt que de s’en remettre à l’espoir d’un bon résultat.
1. Détachement de particules
Les particules proviennent des copeaux d'usinage, de l'air ambiant, du contact avec l'outil, de l'emballage et de la soudure elle-même. Une soudure mécaniquement saine peut néanmoins libérer des particules si le cordon est rugueux, si la zone de soudure retient des débris ou si le nettoyage après soudage raye la surface. Le contrôle des particules repose donc sur une chaîne de processus : manipulation propre des matériaux, coupe contrôlée, environnement de soudage propre, géométrie du cordon contrôlée et étape de nettoyage validée. Le test n'est pas une inspection rigoureuse ; il s'agit d'un comptage de particules issu d'un rinçage ou d'un test de libération contrôlée, comparé à une limite convenue. La norme SEMI F104 fournit des recommandations pour les tests de particules des composants utilisés dans les systèmes de distribution d'eau ultrapure et de produits chimiques liquides, et constitue une référence utile pour la définition de ce test.
2. Substances extractibles ioniques
Les espèces ioniques — chlorures, sulfates, nitrates, fluorures et autres — peuvent être libérées des surfaces polymères et des résidus de traitement. Leur présence est importante car elles peuvent corroder, se déposer par électrolyse ou perturber la chimie de surface. Le dosage par chromatographie ionique est la méthode courante pour les quantifier. Pour les pièces soudées, la zone de soudure et la zone affectée thermiquement sont les zones d'intérêt, car l'historique thermique modifie la surface et peut concentrer les résidus.
3. Carbone organique total et matières organiques extractibles
Les composés organiques libérés dans l'eau ultrapure ou un produit chimique peuvent augmenter le COT, affecter le mouillage et laisser des films sur les surfaces des plaquettes. Ils peuvent également favoriser la prolifération microbienne dans les systèmes aqueux. La surchauffe des soudures, l'oxydation et la contamination par les huiles ou les agents de démoulage contribuent également à ces phénomènes. C'est pourquoi, dans le secteur des semi-conducteurs, la propreté des surfaces de chauffe et le blindage contrôlé sont plus importants que dans la fabrication en général.
4. Contamination métallique
Le fer, le chrome, le nickel, le cuivre, le sodium, le potassium et d'autres métaux figurent parmi les contaminants les plus dommageables en salle blanche. Ils peuvent s'y introduire par contact avec des outils en acier non revêtus, par l'intermédiaire de résine contaminée, lors d'opérations d'usinage ou par l'eau utilisée pour le nettoyage. Un procédé de soudage qui traîne une pince en acier sur une surface propre, ou qui utilise une plaque chauffante contaminée, peut compromettre une séquence de fabrication pourtant maîtrisée. L'utilisation de surfaces de contact non métalliques ou protégées et une procédure de nettoyage documentée constituent une partie de la solution.
5. État de surface
La rugosité de surface, les rayures, la porosité et les résidus de cordon influent sur la nettoyabilité. Une surface rugueuse retient les particules et les produits chimiques ; une rayure crée un endroit difficile à nettoyer et où les contraintes se concentrent. L’intérêt de l’industrie pour des surfaces mouillées lisses et continues n’est pas d’ordre esthétique, mais lié à une exigence de nettoyabilité. La géométrie du cordon devient donc un critère de spécification : un cordon interne acceptable dans un réservoir de drainage peut s’avérer inacceptable dans une ligne de production de produits chimiques de haute pureté.
6. Géométrie articulaire et volume mort
Une soudure présentant une crevasse, un décalage, un espace ou une zone morte offre un milieu propice à la prolifération chimique. Ce volume stagnant représente un risque de développement de particules et de micro-organismes, et complique la validation du nettoyage. Une bonne conception de joint aligne les surfaces, contrôle les défauts d'alignement et produit un cordon de soudure régulier sur les deux faces. En service critique, le joint est conçu de manière à ce que la surface mouillée soit continue, et la procédure de soudage est rédigée pour reproduire cette géométrie soudure après soudure.
Pourquoi la soudure est souvent la source de contamination, et non la tôle ?
Les feuilles de polymère arrivent du fournisseur de résine avec un certificat et un état de surface connu. C'est au niveau de la soudure que cette certitude disparaît. Le polymère est fondu, pressé, exposé à l'air et à la chaleur, puis refroidi sous contrainte mécanique. Chacune de ces étapes peut introduire un défaut absent de la feuille initiale, et c'est généralement à ce stade que se joue la différence entre des soudures de plastique ultra-pur acceptables et inacceptables, plutôt qu'au niveau du lot de résine.
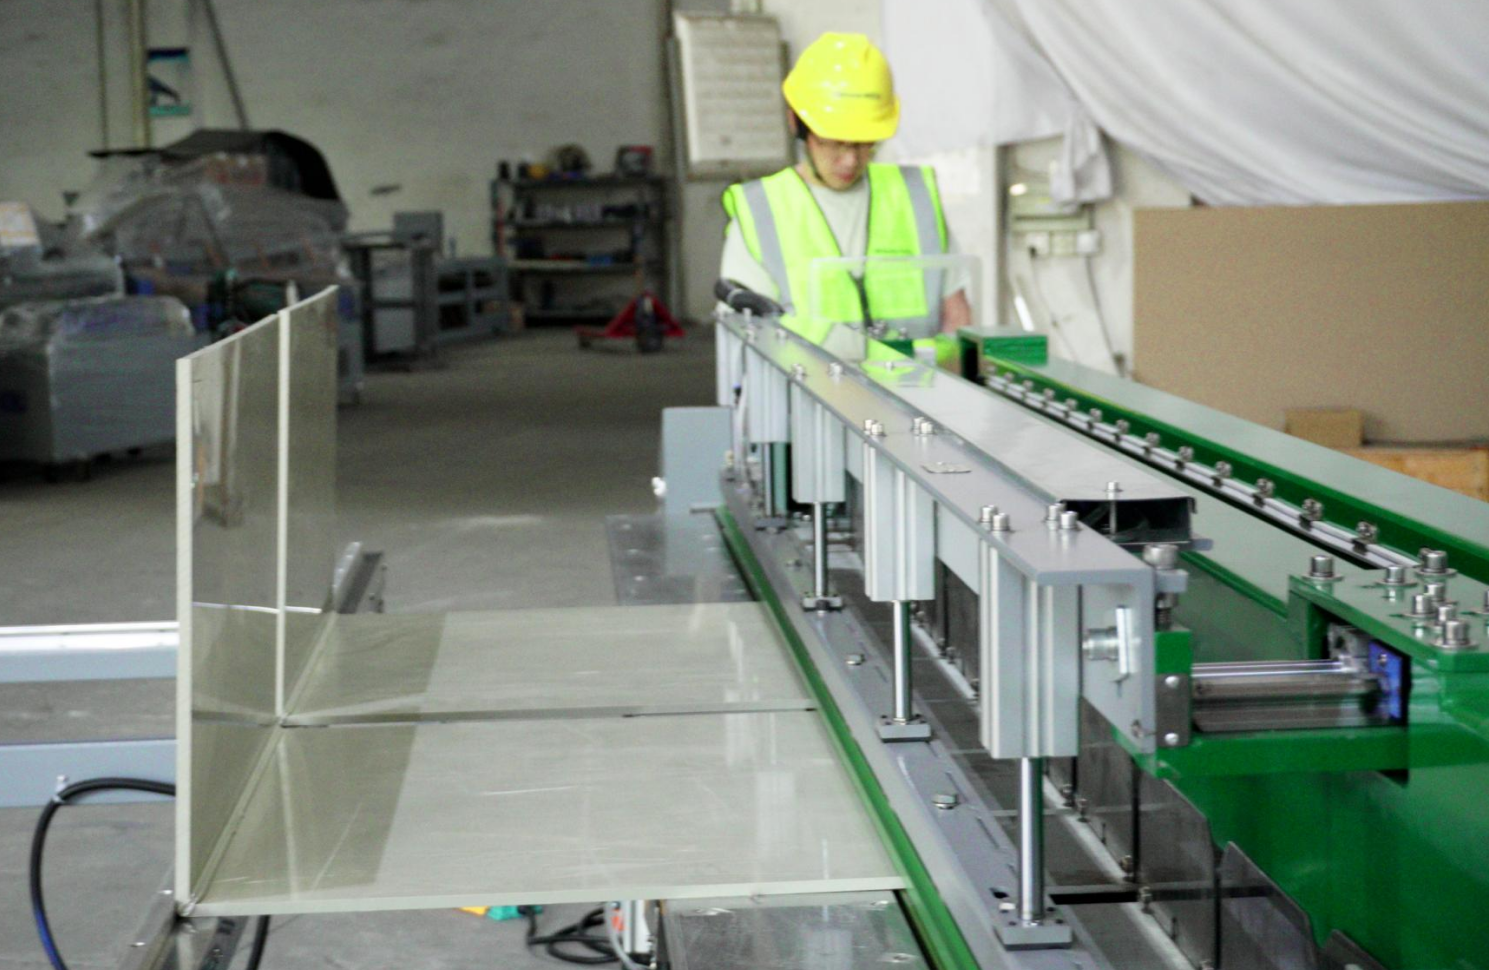
Les mécanismes communs sont bien compris :
- Oxydation: Le polymère chauffé et exposé à l'oxygène peut former des couches superficielles dégradées qui libèrent des composés organiques et des particules. Le risque augmente avec la température, la durée d'exposition et l'intensité du contact avec l'air.
- Vides et fusion incomplète : Des gaz emprisonnés, une pression insuffisante ou un chauffage inégal laissent des zones non liées qui deviennent des pièges à particules et des voies de fuite potentielles.
- Contamination à l'interface : La poussière, l'huile ou les résidus de manipulation présents sur le bord de la feuille sont pressés dans la couture.
- Surchauffe: Une température excessive dégrade le polymère et élargit la zone affectée par la chaleur, modifiant ainsi les propriétés extractibles et mécaniques.
- Perle et flash : Un cordon de condensation incontrôlé crée des rugosités et une zone de stagnation ; un retrait agressif du cordon peut rayer la surface mouillée.
- Désalignement : Une marche au niveau du joint perturbe l'écoulement et crée une ombre de nettoyage.
C’est pourquoi, dans la fabrication des semi-conducteurs, on a tendance à spécifier le procédé de soudage plutôt que le simple résultat. Le procédé détermine si la soudure est propre, parfaitement fusionnée et reproductible. Le résultat, quant à lui, indique si cette jonction a fonctionné.
Comparaison des procédés de soudage et de formage pour la fabrication de haute pureté
Tous les procédés de soudage plastique ne sont pas aussi adaptés aux applications exigeant une grande pureté. La différence ne réside pas dans la notion de « meilleur » procédé en général, mais dans celui qui permet d'obtenir l'assemblage le plus propre et le mieux maîtrisé, compte tenu du matériau et de la géométrie considérés.
| Processus | Comment ça marche | Considérations de pureté | Coupe typique |
|---|
| Fusion des fesses sur plaque chauffante | Les extrémités des feuilles sont chauffées contre une plaque, puis assemblées sous pression contrôlée. | La propreté de la plaque et la maîtrise de la température sont essentielles ; la qualité de la soudure dépend de la pression et de l’alignement ; le cordon peut être contrôlé. | Réservoirs, panneaux, corps de conduits et composants structuraux en PVDF et PP |
| Soudage infrarouge (sans contact) | La chaleur radiante fait fondre les surfaces de joint sans contact, puis les pièces sont pressées ensemble. | L'absence de contact avec la plaque réduit une voie de contamination ; idéal pour les matériaux sensibles et les joints propres ; la plage de paramètres de procédé nécessite néanmoins un contrôle. | Composants fluides de haute pureté, joints sensibles aux billes, fluoropolymères |
| Soudage par extrusion | Une baguette de remplissage est fondue dans une rainure préparée. | Le remplissage et l'oxydation ajoutent des facteurs de contamination ; les vides et la rugosité de surface sont plus difficiles à contrôler ; ce n'est généralement pas le premier choix pour les zones de contact critiques avec le fluide. | Joints structuraux, réparations, travaux non critiques sur les conduits et les réservoirs |
| Fusion de douilles | Le tuyau et le raccord sont chauffés et emboîtés. | Le bourrelet interne et la rainure au fond de la douille sont difficiles à nettoyer ; la géométrie est fixée par le raccord. | Tuyauterie utilitaire là où le cahier des charges le permet |
| Cintrage et formage | La tôle est chauffée et mise en forme pour former des angles, des canaux ou des corps de réservoir. | Réduit le nombre de soudures ; la température de formage et la propreté de l’outil déterminent la qualité de surface | Réservoirs cintrés, plateaux, sections de conduits, corps de bancs humides |
Pour les circuits de fluides critiques, la tendance est aux procédés minimisant la contamination par contact et garantissant un joint lisse et reproductible : soudage bout à bout contrôlé et soudage infrarouge, selon une procédure qualifiée. Le soudage par extrusion conserve sa pertinence pour les travaux structurels et non critiques, mais il constitue une mauvaise solution de repli pour une ligne transportant de l’eau ultrapure ou un produit chimique de haute pureté.
Fonctionnement spécifique d'une machine à souder pour les travaux sur semi-conducteurs
Une machine de fabrication générale et une machine conçue pour les travaux de haute pureté peuvent se ressembler extérieurement. La différence réside dans le degré de contrôle du processus et dans la documentation de ce contrôle.
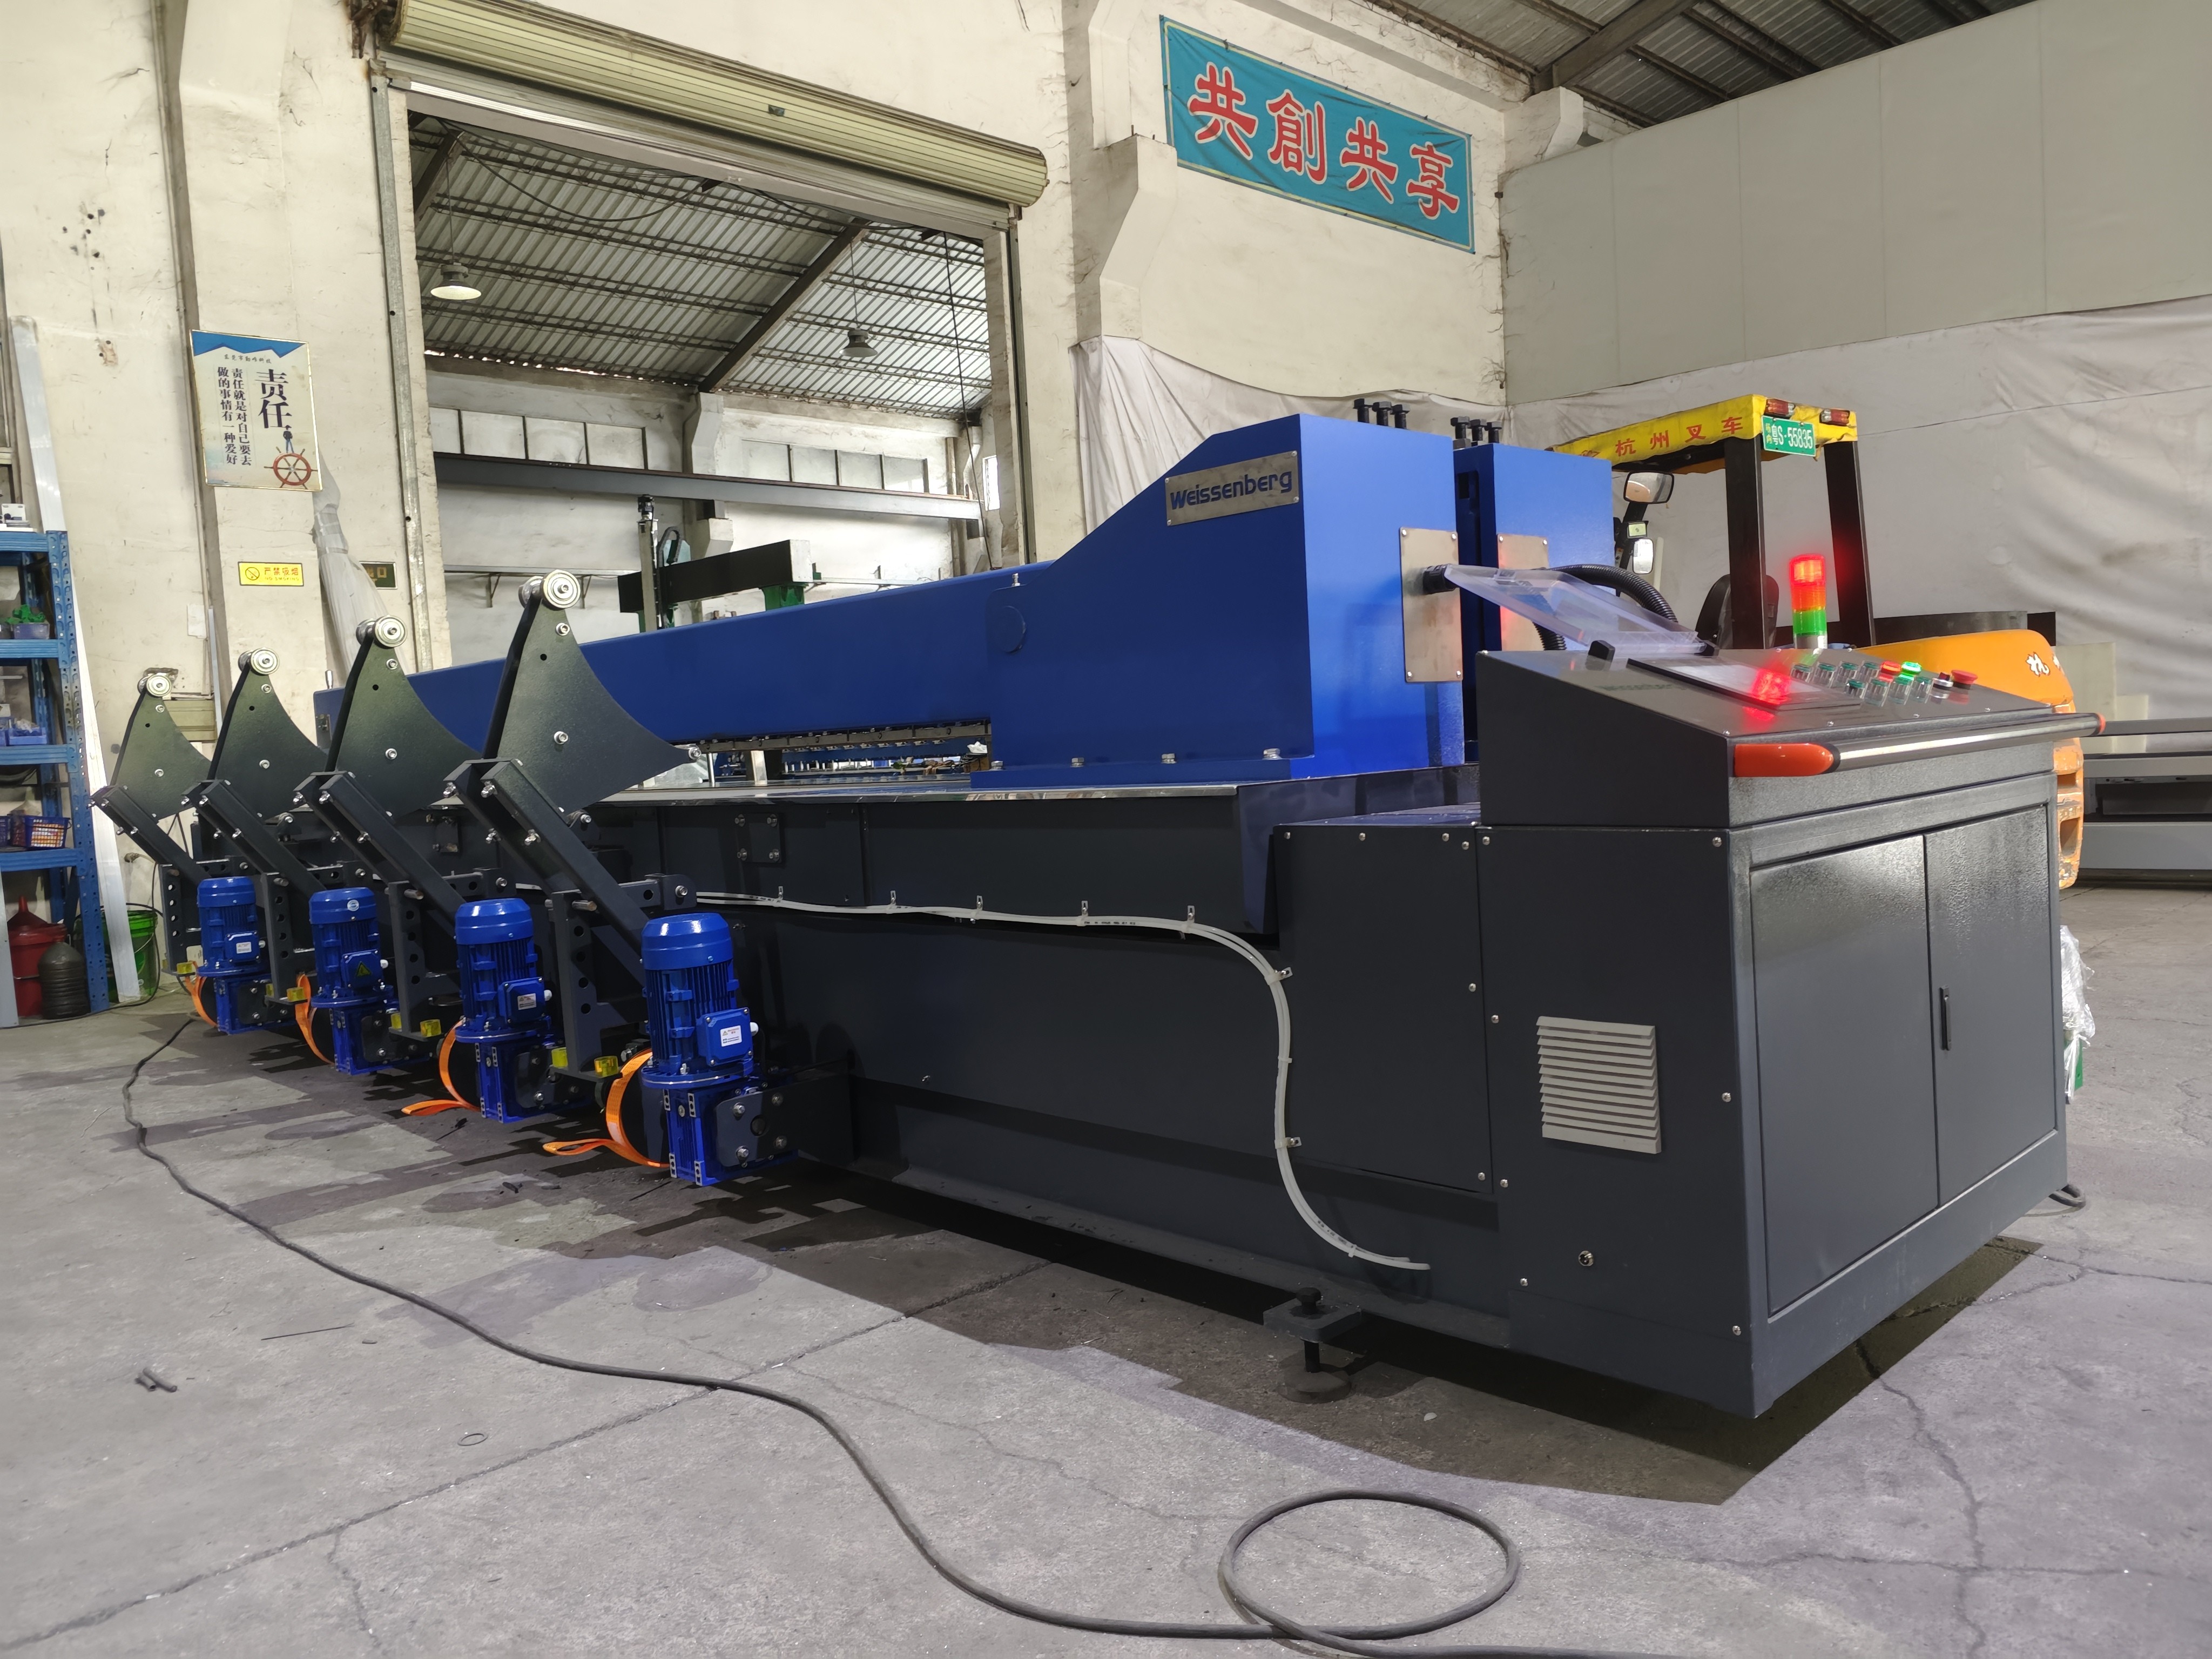
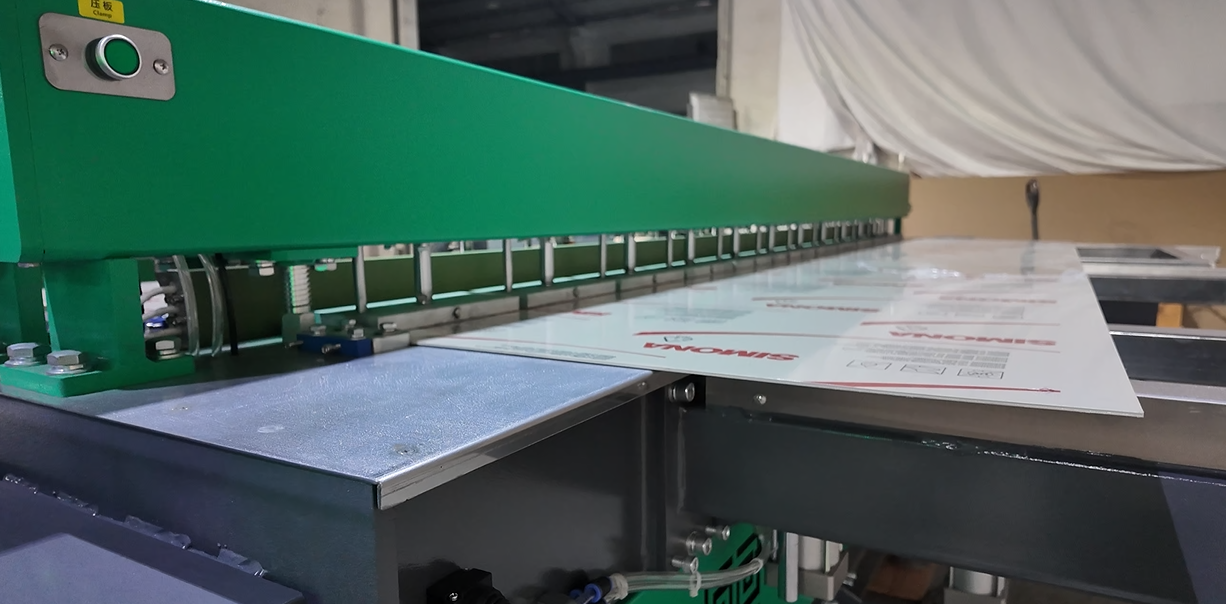
Contrôle de la température sur toute la couture
Le PVDF possède une plage de traitement plus étroite que le PP ou le PEHD, et les conséquences d'un dépassement de cette plage sont plus graves. La plaque chauffante doit atteindre et maintenir sa température de consigne sur toute la largeur de la couture, et non seulement au centre. Une température de plaque non uniforme entraîne une fusion irrégulière : une extrémité de la couture est trop cuite, l'autre pas assez, et le joint obtenu n'est ni propre ni résistant. Les machines à zone de chauffe unique et à température de plaque uniforme sur toute la largeur de la couture, avec une consigne affichée et vérifiable par l'opérateur, sont plus faciles à qualifier que les machines où la température est déduite d'un cadran ou supposée uniforme. Notre article sur contrôle de la température en soudage plastique couvre le mécanisme sous-jacent.
Contrôle de la pression tout au long du cycle d'assemblage
La fusion dépend d'une pression adéquate au moment précis. Une pression insuffisante crée des vides ; une pression excessive expulse le polymère fondu du joint et forme un cordon incontrôlé. La machine doit appliquer la force de soudage uniformément sur la jointure et la maintenir pendant le refroidissement. La rigidité du serrage est aussi importante que le manomètre : si les feuilles se déplacent, la jointure se déplace également. Voir Pourquoi le contrôle de la pression est sous-estimé dans le soudage des feuilles de plastique.
surfaces de contact propres et contrôlées
Les plaques chauffantes, les pinces et les guides sont en contact avec le matériau près du joint. Pour les opérations de haute pureté, ces surfaces nécessitent un nettoyage régulier et, si possible, des surfaces de contact non métalliques ou protégées. Une machine facile à nettoyer entre les matériaux et entre les cycles de production est un atout pour la pureté. Une machine présentant de la rouille, de l'huile ou des copeaux apparents est une source de contamination qu'aucune procédure ne peut totalement éliminer.
manutention et alignement des matériaux
Un alignement précis réduit le besoin de corrections après soudage et garantit un cordon régulier. Sur les grands panneaux, la conception du support de tôle et du système de serrage détermine l'homogénéité du joint. Il s'agit d'une exigence mécanique ayant une incidence directe sur la qualité du travail : un joint mal aligné engendrera des problèmes de nettoyage ultérieurs.
Stockage et enregistrement des paramètres
Un audit de fabrication peut s'intéresser à la manière dont une soudure a été réalisée. Les machines qui enregistrent le programme de soudage pour un matériau et une épaisseur donnés permettent de reproduire la procédure ; lorsque les données de cycle réelles sont également enregistrées, le suivi et l'audit sont facilités. Il s'agit de la même logique de traçabilité que celle décrite dans notre Guide de l'industrie 4.0, appliqué à un client plus exigeant.
Conception compatible avec les salles blanches
Les équipements installés dans ou à proximité d'une salle blanche ne doivent pas constituer eux-mêmes une source de particules. Les surfaces qui se détachent, les pièges à débris, les lubrifiants qui migrent et les ventilateurs qui brassent l'air contribuent tous à la dégradation de l'environnement. Il n'est pas nécessaire que la machine soit systématiquement un instrument certifié pour salle blanche, mais son choix doit être adapté à la salle dans laquelle elle sera installée. Lorsque l'adéquation de l'équipement doit être démontrée, la norme ISO 14644-14:2026 décrit l'évaluation par la concentration de particules en suspension dans l'air.
Environnement de fabrication : discipline des salles blanches et contrôle des particules
Le soudage en salle blanche ne se résume pas à souder dans une salle plus propre. Il modifie la tenue des opérateurs, la manutention des matériaux, le nettoyage des outils et l'élimination des déchets. La norme applicable est l'ISO 14644-1, qui classe les salles blanches selon la concentration de particules en suspension dans l'air. La classe requise pour une opération donnée doit être déterminée par le cahier des charges du client et le risque de contamination de la pièce, et non par défaut : un programme peut exiger la classe ISO 5 pour un assemblage critique, tandis qu'un autre accepte les classes ISO 6 ou ISO 7 pour des travaux à moindre risque.
Pour la fabrication de matières plastiques, les contrôles pratiques comprennent généralement :
- Zones séparées : Les opérations de découpe, d'usinage et de soudage sont séparées afin que les copeaux d'une opération ne se déposent pas sur une pièce nettoyée pour une autre.
- Habillage et gants : Les opérateurs manipulent les surfaces nettoyées avec des gants, et les vêtements sont choisis de manière à réduire la perte de fibres.
- Contrôle des outils : Les outils sont dédiés, nettoyés et rangés ; le contact de l'acier sur une surface mouillée nettoyée est évité ou contrôlé.
- Circulation d'air et filtration : extraction locale aux points de coupe et de soudage, plus filtration adaptée à la classe de la pièce.
- Validation du nettoyage : Des agents de nettoyage définis, des méthodes d'essuyage et des contrôles d'acceptation, et non un simple essuyage informel.
- Flux de matières : La tôle entrante est nettoyée et protégée ; les pièces finies sont immédiatement ensachées ou bouchées.
Tous les composants semi-conducteurs ne requièrent pas la même classe de salle. Le cahier des charges doit préciser les exigences environnementales des différentes opérations et en expliquer la raison. Surdimensionner la salle tout en sous-contrôlant la soudure est une pratique courante qui engendre des dépenses inutiles sans réduire les risques.
Qualification et essais : comment une soudure est prouvée
Dans le secteur des semi-conducteurs, la qualité d'une soudure est validée par une combinaison de contrôles non destructifs, d'analyses destructives et de tests système. La combinaison exacte dépend du composant et des spécifications du client, mais la logique reste la même : vérifier le processus, inspecter la pièce, tester l'assemblage et valider le système.
Inspection visuelle et dimensionnelle
La forme, la hauteur, le défaut d'alignement, la décoloration, les vides, les inclusions et les dommages de surface des perles sont vérifiés selon un critère d'acceptation écrit. L'inspection visuelle est rapide mais limitée ; elle ne permet pas de détecter les vides internes ni les fusions incomplètes.
Tests d'étanchéité et de pression
Les essais hydrostatiques ou de chute de pression confirment l'intégrité mécanique. Pour les réservoirs et les tronçons de tuyauterie, la pression d'essai et la durée de maintien sont spécifiées. La réussite de l'essai est nécessaire mais non suffisante : un joint peut résister à la pression sans pour autant satisfaire aux exigences de pureté.
Essais destructifs de soudure
Des échantillons de soudure sont découpés, pliés, pelés ou soumis à un essai de traction afin de vérifier la fusion. Pour le PVDF et le PP, les essais de pliage et de traction révèlent les zones de fusion incomplète et les zones fragiles que les essais de pression pourraient ne pas détecter. Les échantillons doivent être réalisés selon la procédure de production, sur la machine de production, par l'opérateur de production.
substances extractibles et tests de surface
Pour les composants de haute pureté, des échantillons ou des pièces finies peuvent être prélevés et analysés afin de déterminer la présence d'espèces ioniques, de métaux et de COT. La rugosité et la propreté de surface peuvent être mesurées. La norme SEMI F57 — Spécification relative aux matériaux et composants polymères utilisés dans les systèmes de distribution d'eau ultrapure et de produits chimiques liquides — définit les exigences applicables aux matériaux et composants polymères de haute pureté utilisés dans ces systèmes. Son applicabilité à une cuve fabriquée, à une table de cuisson humide ou à un assemblage sur mesure dépend de la nature du composant, des spécifications du client et des exigences de qualification du système.
Nettoyage et validation au niveau du système
Un système de traitement à l'eau ultrapure (UPW) ou chimique est rincé et surveillé jusqu'à ce que la résistivité, le COT et le nombre de particules se stabilisent aux niveaux spécifiés. Le temps nécessaire pour atteindre ces niveaux (la courbe de rinçage) est un indicateur de qualité. Un système dont le nettoyage prend beaucoup plus de temps que prévu présente généralement un problème de surface, de joint ou de volume mort.
Documentation
Les certificats de matériaux, les rapports de soudage, les qualifications des opérateurs, les résultats d'essais, les rapports de nettoyage et les rapports de non-conformité constituent le dossier qualité. Ce dossier n'est pas une simple formalité ; il permet à l'usine de savoir ce qu'elle a installé. Notre guide… Conformité à la norme DVS 2207 couvre la documentation relative à la fabrication qui soutient cela.
La réalité de la chaîne d'approvisionnement : qui qualifie qui ?
La chaîne d'approvisionnement des semi-conducteurs est structurée en plusieurs niveaux, chacun qualifiant le précédent. Les fournisseurs de résine qualifient leurs polymères et délivrent des certificats. Les fabricants de composants transforment la résine en raccords, vannes et pièces usinées. Les entreprises de fabrication soudent et assemblent les systèmes. Les constructeurs d'équipements intègrent les outils. Les usines de fabrication qualifient généralement les équipements et, par conséquent, la chaîne d'approvisionnement de fabrication.
Pour un transformateur de pièces en plastique, cela a deux conséquences. Premièrement, le cycle de qualification peut être long : homologation des matériaux, qualification des procédés, essais d’échantillons, contrôle du premier article et, souvent, une période de production supervisée. Deuxièmement, les contrôles de processus propres au transformateur deviennent des atouts commerciaux. Un atelier capable de démontrer une procédure de soudage qualifiée, des équipements calibrés, des opérateurs formés et une traçabilité qualité complète peut prétendre à des contrats inaccessibles aux ateliers à bas coûts.
La répartition géographique des capacités de production de semi-conducteurs a accentué l'importance de cette question. L'ouverture de nouvelles usines et les extensions de sites de production dans différentes régions créent une demande pour la fabrication et les services locaux, sans pour autant abaisser les exigences de qualification. En pratique, les usines peuvent privilégier un fabricant capable de démontrer son expérience avec les matériaux et les normes spécifiés, même si ce fabricant n'est pas le moins cher.
Le coût de l'ultra-pureté — et les points à ne pas négliger
La fabrication de produits ultra-purs coûte plus cher que la fabrication classique, et ce pour des raisons structurelles plutôt qu'arbitraires. Ce même raisonnement s'applique aussi bien au soudage de plastique pour semi-conducteurs qu'à toute autre application de fluides de haute pureté.
- Matériel: Le PVDF et le PFA de qualité semi-conducteur coûtent plus cher que le PP et le PVC courants, et leur achat est traçable.
- Environnement: Les salles blanches, les habillages, la filtration et la surveillance augmentent les coûts d'exploitation.
- Durée du traitement : Le chauffage, le refroidissement et le nettoyage contrôlés prennent plus de temps qu'une soudure de production rapide.
- Essai: Les analyses d'extractibles, de surface et de système nécessitent du temps de laboratoire et des échantillons.
- Documentation: La tenue des registres, les audits et le contrôle des changements nécessitent des efforts d'ingénierie et d'administration.
- Perte de rendement : Des critères d'acceptation plus stricts impliquent davantage de retouches et de rebuts, notamment lors du développement des processus.
Les points à ne pas négliger sont ceux difficiles à contrôler ultérieurement : la qualité et la traçabilité des matériaux, l’état des plaques chauffantes, la qualification des procédures de soudage, la formation des opérateurs et les règles de nettoyage. Tout lésinage sur ces aspects se traduit par un échec de qualification ou un problème sur le terrain, deux situations plus coûteuses que les économies réalisées. Les domaines où un fabricant peut légitimement économiser sont la conception, le niveau d’automatisation et le degré d’usinage en interne, à condition que les composants achetés soient spécifiés et contrôlés.
Fabriquer en interne, faire appel à un fabricant qualifié ou acheter des composants finis
Une usine de fabrication ou un constructeur d'équipements dispose de trois grandes options d'approvisionnement pour les composants en plastique de haute pureté. Le choix optimal dépend du volume, de la criticité, des capacités internes et du niveau de connaissance du processus que l'organisation souhaite maîtriser.
Développer en interne quand…
- Vous disposez déjà d'un procédé de soudage qualifié et d'une salle blanche.
- Les volumes sont suffisamment élevés pour justifier l'équipement et l'ingénierie.
- La conception évolue fréquemment et vous avez besoin d'itérations rapides.
- Vous souhaitez un contrôle direct sur les certificats de matériaux et les dossiers de soudure.
- Vous pouvez assurer la formation et l'étalonnage des opérateurs.
Achetez auprès d'un fabricant qualifié lorsque…
- Les volumes sont faibles ou intermittents.
- Le composant est complexe ou extérieur à votre processus principal.
- Vous avez besoin rapidement d'un dossier de qualité établi et d'une piste d'audit.
- Vous ne souhaitez pas supporter les frais généraux liés à une salle blanche.
- Le fabricant a obtenu l'accord préalable de votre client.
Une troisième option, l'achat de composants finis auprès d'un fabricant spécialisé, est souvent la meilleure pour les raccords, vannes et composants de débit standard dont la conception est fixe et la qualification déjà établie. L'erreur consiste à traiter une cuve soudée ou un banc d'essai sur mesure comme s'il s'agissait d'un élément de catalogue. Les structures soudées sur mesure nécessitent un processus de fabrication, et non une simple commande.
Où Weissenberg trouve sa place — et où elle n'en trouve pas.
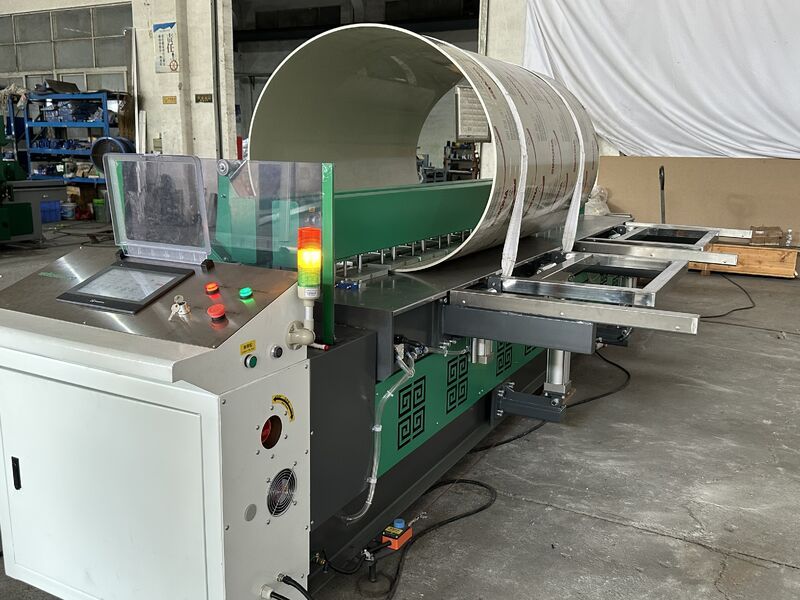
Weissenberg fabrique des machines de soudage et de pliage de feuilles de plastique, et non des composants semi-conducteurs. Cette distinction est importante et doit être clairement énoncée. Un fournisseur de machines-outils peut accompagner un processus de fabrication de haute pureté ; il ne peut se substituer au contrôle des matériaux, à la rigueur des salles blanches et aux tests de qualification propres au fabricant.
Dans ce périmètre, les capacités pertinentes sont les suivantes :
- Fusion fessière contrôlée : Machines à commande PLC avec régulation de température par point de consigne, pression synchronisée et serrage rigide, adaptées au travail des feuilles de PVDF et de PP.
- Répétabilité de la température et de la pression : les contrôles de processus qui permettent de reproduire une procédure qualifiée d'un quart de travail à l'autre et d'un opérateur à l'autre.
- Capacité grand format : largeurs et configurations de travail pour les réservoirs, les panneaux et les corps de conduits, et non plus seulement pour les petits composants.
- Cintrage et formage : La réduction du nombre de soudures par la formation d'angles et de canaux est pertinente pour la conception des bancs de soudage humides et des réservoirs.
- Assistance OEM/ODM : Configuration machine adaptée à la gamme de composants spécifiques du fabricant, documentée et reproductible.
- Formation et soutien : Formation des opérateurs et assistance en pièces détachées pour assurer la stabilité du processus dans le temps.
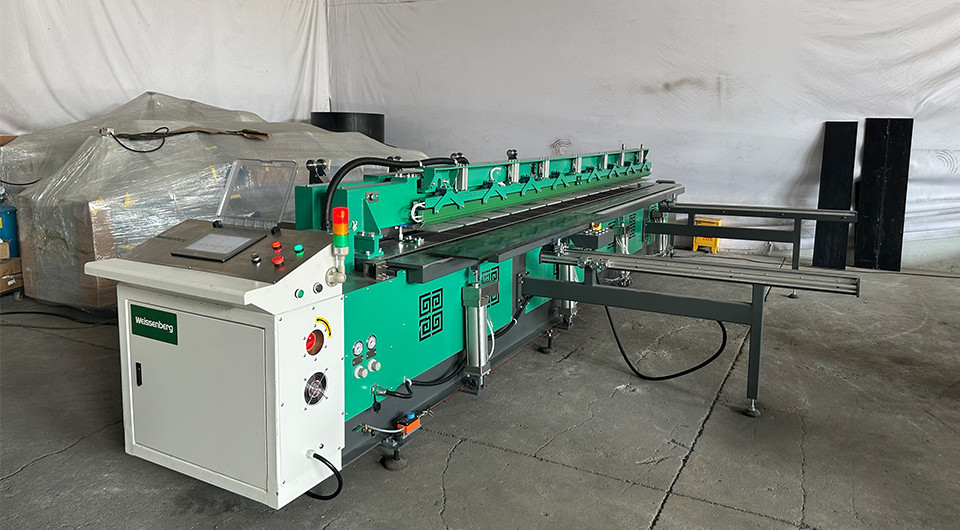
Weissenberg ne fournit ni salle blanche, ni programme de qualification des matériaux, ni laboratoire d'analyse des substances extractibles, ni attestation de conformité à la norme SEMI F57 pour le composant ou système polymère fini. Ces éléments relèvent de la responsabilité du fabricant et, en définitive, du processus de qualification de l'usine. Un fournisseur qui prétend le contraire méconnaît la norme ou surestime les capacités de sa machine.
Pour les fabricants travaillant dans le secteur des semi-conducteurs, le point de départ pratique est une machine et une procédure capables de maintenir une plage de processus étroite et de produire une soudure propre et répétable. Gamme de soudeuses de plaques plastiques Weissenberg et le Machine de soudage et de pliage WeiForm Pro 3000 sont des plateformes appropriées pour évaluer la fabrication contrôlée de feuilles de PVDF et de PP dans des applications connexes aux semi-conducteurs. approche de fabrication et de qualité est décrit sur les pages de l'entreprise, et les exigences spécifiques peuvent être discutées via contact.
Liste de contrôle des spécifications et des audits des fournisseurs
Qu’un composant soit fabriqué en interne ou acheté, son cahier des charges doit être suffisamment précis pour que deux fournisseurs puissent produire des pièces comparables. La liste de contrôle suivante recense les points qui sont fréquemment sources de litiges.
- ✓ Matériel: Famille de polymères, qualité, fournisseur de résine, certificat d'analyse et traçabilité du lot.
- ✓ Surface mouillée : Objectif de rugosité, méthode de nettoyage, critères d'acceptation et méthode d'inspection.
- ✓ Conception conjointe : type de soudure, géométrie du cordon, défaut d'alignement admissible et limites de volume mort.
- ✓ Procédure de soudage : Ensemble de paramètres qualifiés, type de machine, température de la plaque, pression, temps de chauffage et de refroidissement.
- ✓ Environnement: Classement des salles blanches pour chaque opération, habillage, contrôle des outils et surveillance des particules.
- ✓ Essai: exigences visuelles, dimensionnelles, de fuite, d'échantillonnage destructif et d'extractibles, avec fréquence d'échantillonnage.
- ✓ Documentation: Dossiers de soudage, qualification des opérateurs, dossiers d'étalonnage, rapports d'essais et gestion des non-conformités.
- ✓ Contrôle des modifications : comment les modifications apportées aux matériaux, aux procédés ou aux sous-traitants sont approuvées avant l'expédition.
- ✓ Conditionnement: Nettoyage, bouchage, ensachage et protection pour le transport permettant de préserver la propreté obtenue.
- ✓ Acceptation: Qui donne son accord, selon quelles normes, et que se passe-t-il en cas d'échec ?
Un audit fournisseur devrait examiner la même liste sous un autre angle : demander à consulter un rapport de soudure, retracer un lot de matériaux, inspecter la plaque chauffante, vérifier un certificat d’étalonnage et observer un opérateur modifier une procédure. Les réponses obtenues sont bien plus instructives qu’une brochure.
Foire aux questions
Le PVDF est-il toujours le matériau adapté aux composants semi-conducteurs ?
Non. Le PVDF est un matériau de choix pour les bancs de travail humides, les cuves et de nombreuses lignes de production chimique et d'eau ultrapure, car il allie résistance chimique, soudabilité et faible teneur en substances extractibles. Le PFA est cependant préféré pour certains circuits de fluides critiques de haute pureté, le PP convient pour les systèmes d'échappement et les applications non critiques, et le PTFE est utilisé lorsque son inertie justifie un procédé de fabrication différent. Le choix optimal dépend de la chimie du fluide, de la température, du niveau de pureté recherché et de la géométrie.
Une machine à souder le plastique à usage général peut-elle être utilisée pour des travaux sur les semi-conducteurs ?
Elle peut réaliser une soudure, mais celle-ci ne sera pas forcément conforme aux normes. Les facteurs limitants sont généralement l'uniformité de la température le long du cordon de soudure, la maîtrise de la pression pendant le cycle, la rigidité du serrage, la nettoyabilité des surfaces de contact et l'absence d'enregistrement des cycles. Pour les travaux critiques, une machine dotée d'une régulation par automate programmable et de paramètres documentés est plus facile à qualifier et à auditer.
Pourquoi le soudage par extrusion est-il rarement utilisé sur les circuits de fluides de haute pureté ?
Le soudage par extrusion introduit un matériau d'apport, expose le polymère fondu à l'air et produit une surface plus difficile à contrôler qu'un joint soudé bout à bout ou par infrarouge. Ces facteurs augmentent les risques de contamination et complexifient l'inspection. Cette technique reste utile pour les joints structuraux, les réparations et les conduits non critiques, où sa flexibilité compense le manque de pureté.
Qu'est-ce que le SEMI F57 et pourquoi est-ce important ?
La norme SEMI F57 définit les spécifications des matériaux et composants polymères utilisés dans les systèmes de distribution d'eau ultrapure et de produits chimiques liquides. Elle couvre les exigences et les méthodes d'essai de ces matériaux et composants, notamment la contamination extractible, offrant ainsi aux acheteurs et aux fournisseurs une base commune de qualification. Son application à une cuve fabriquée, un banc d'essai humide ou un assemblage sur mesure dépend du type de composant, des spécifications du client et des exigences de qualification du système.
Une salle blanche garantit-elle une soudure propre ?
Non. Une salle blanche contrôle les particules en suspension dans l'air, mais pas la qualité du matériau, la contamination des plaques, l'oxydation, la qualité de la fusion ni la géométrie du cordon. Une salle blanche avec un processus de soudage mal maîtrisé produit des pièces d'apparence propre, mais aux joints contaminés. L'environnement et le processus sont tous deux indispensables ; ils ne peuvent se substituer l'un à l'autre.
Comment teste-t-on une soudure de haute pureté ?
Le contrôle s'effectue généralement par une combinaison d'inspections visuelles et dimensionnelles, de tests d'étanchéité ou de pression, d'essais de flexion ou de traction destructifs, et d'analyses des substances extractibles ou de surface lorsque le cahier des charges l'exige. Un rinçage et une surveillance du système permettent ensuite de vérifier que l'assemblage final répond aux objectifs de résistivité, de COT et de particules. La procédure de test détaillée doit être consignée dans le cahier des charges.
Points clés à retenir
- L'ultra-pureté est une spécification de mise en production, et non une allégation de propreté : les particules, les ions, le COT, les métaux, l'état de surface et la géométrie des joints sont tous pris en compte.
- La soudure est souvent le point faible car c'est là que la chaleur, l'air, la pression et la manutention rencontrent le polymère.
- Le choix des matériaux fixe le niveau de pureté maximal ; le contrôle du processus détermine si le composant l’atteint.
- Le soudage bout à bout et le soudage infrarouge sont généralement préférés au soudage par extrusion pour les zones de contact critiques.
- Le contrôle de la machine — uniformité de la température, répétabilité de la pression, serrage et enregistrements — fait partie des éléments qui rendent une procédure qualifiable, et non une simple commodité.
- L'environnement de fabrication et le dossier qualité font partie intégrante du produit.
- Weissenberg fournit la plateforme de soudage et le contrôle des processus ; le fabricant est responsable de la qualification des matériaux, de la discipline en salle blanche et de la certification des composants.
Références et lectures complémentaires
Guides Weissenberg associés
Références produits
Normes et références industrielles
- SEMI F57-0622 — Spécification pour les matériaux et composants polymères utilisés dans les systèmes de distribution d'eau ultrapure et de produits chimiques liquides.
- SEMI F104 — Guide d’essai de particules pour les composants utilisés dans les systèmes de distribution d’eau ultrapure et de produits chimiques liquides.
- Série DVS 2207 — Soudage des thermoplastiques : procédures, paramètres et assurance qualité.
- ISO 14644-1 — Classification de la propreté de l'air selon la concentration de particules.
- ISO 14644-14:2026 — Évaluation de l’aptitude à l’emploi d’un équipement en fonction de la concentration de particules en suspension dans l’air.
Depuis 2006, Weissenberg fabrique des machines de soudage et de pliage de feuilles de plastique et accompagne les transformateurs de plastique sur les marchés internationaux. Pour toute question relative à l'application de machines en PVDF, PP ou feuilles de haute pureté, veuillez contacter notre équipe d'ingénierie en précisant le matériau, l'épaisseur et les caractéristiques de l'assemblage.