Réponse rapide
Une tour de lavage de gaz d'échappement de grand diamètre n'est pas un petit réservoir agrandi. Dès que la paroi atteint un diamètre important (environ deux mètres et plus dans les procédés de fabrication courants), elle cesse de se comporter comme un panneau rigide et se comporte comme un anneau à paroi mince : la circularité, l'ajustement et la séquence de soudage déterminent la rectitude de la tour, et les déformations dues au soudage peuvent obstruer une buse ou rendre une face de bride non plane. Le travail se divise donc en deux étapes contrôlées. Les panneaux plats sont assemblés sur un soudeuse bout à bout à outil chauffant Tant que les pièces sont encore à plat, cette position permet un contrôle précis de la température, de la pression et de l'alignement par machine, tout en préservant l'accessibilité et l'efficacité de la production de la soudure. La coque laminée est ensuite fermée et assemblée par soudage par extrusion, à l'aide de bagues d'alignement, d'une séquence de soudage équilibrée et de contrôles dimensionnels après chaque passe. Le cas échéant, utiliser la série EN 12573 et/ou les règles de conception DVS 2205 pertinentes, en complément du cahier des charges du projet. Souder le PP selon la norme DVS 2207-11 et les soudures par extrusion selon la norme DVS 2207-4, et vérifier la circularité, la verticalité et la qualité de la soudure avant la sortie de la tour de l'atelier.
Définition : Qu'est-ce qui est considéré comme une structure de grand diamètre ?
Il n'existe pas de diamètre universel à partir duquel un épurateur est considéré comme « grand ». En pratique, un diamètre d'environ 2 000 mm constitue un seuil de planification utile, car les parois de cette taille nécessitent de plus en plus de supports actifs, de contrôles de circularité et d'un séquencement de soudage maîtrisé. Le comportement réel dépend du diamètre, de l'épaisseur de paroi, de la nuance d'aluminium, de la température et du système de raidissement. Ce guide se base sur ce seuil de planification, et non sur une limite normative : un « grand diamètre » désigne ici une tour dont la paroi doit être activement soutenue et mesurée pendant l'assemblage.
Pourquoi une grande tour se comporte-t-elle différemment ?
Trois effets d'échelle expliquent la plupart des problèmes qui n'apparaissent que sur les grandes tours. Il est important de les comprendre avant même de découper la première tôle, car chacun d'eux influence les décisions de fabrication.
La sensibilité à l'ovalisation augmente rapidement avec le diamètre. À épaisseur de paroi égale, une coque conservant facilement sa forme pour un petit diamètre peut nécessiter des anneaux d'alignement, des supports répartis et un séquencement de soudage contrôlé pour des diamètres beaucoup plus importants. La rigidité réelle dépend du diamètre, de l'épaisseur de paroi, des propriétés du matériau, de la température, de la longueur de la coque et du dispositif de renforcement.
Les mouvements thermiques deviennent un problème d'ajustement. En utilisant un coefficient de dilatation thermique indicatif de 0,15 mm/m·K, une tour en PP de 12 m soumise à une variation de température de 30 °C pourrait se déformer d'environ 54 mm. La dilatation réelle dépendant de la qualité du PP et de la plage de températures, il est impératif d'utiliser les données de conception du fournisseur. Cette déformation est suffisante pour modifier l'orientation des buses, les faces des brides et la position des boulons d'ancrage si la tour est mesurée à une température et installée à une autre. Le marquage d'alignement, les raccords à fente et les mesures compensées en température ne sont pas des options à cette échelle ; ils sont indispensables pour garantir l'installation de la tour.
La soudure n'est plus la partie la plus rigide de la structure. Sur un petit réservoir, un cordon de soudure épais peut localement dominer un panneau mince. Sur une grande tour, la coque, les anneaux de renfort et la structure de support supportent les charges, et le rôle de la soudure est de transférer les contraintes sans créer d'entaille. Un cordon convexe avec un angle aigu est un concentrateur de contraintes ; une soudure affleurante ou légèrement fondue ne l'est pas. C'est l'inverse de l'instinct qui consiste à « ajouter de la soudure ».
En pratique, la qualité des pylônes de grande hauteur est déterminée avant même le soudage : dès la conception, la segmentation, le laminage et l’assemblage. Le soudage préserve ensuite cette qualité ou la détruit.
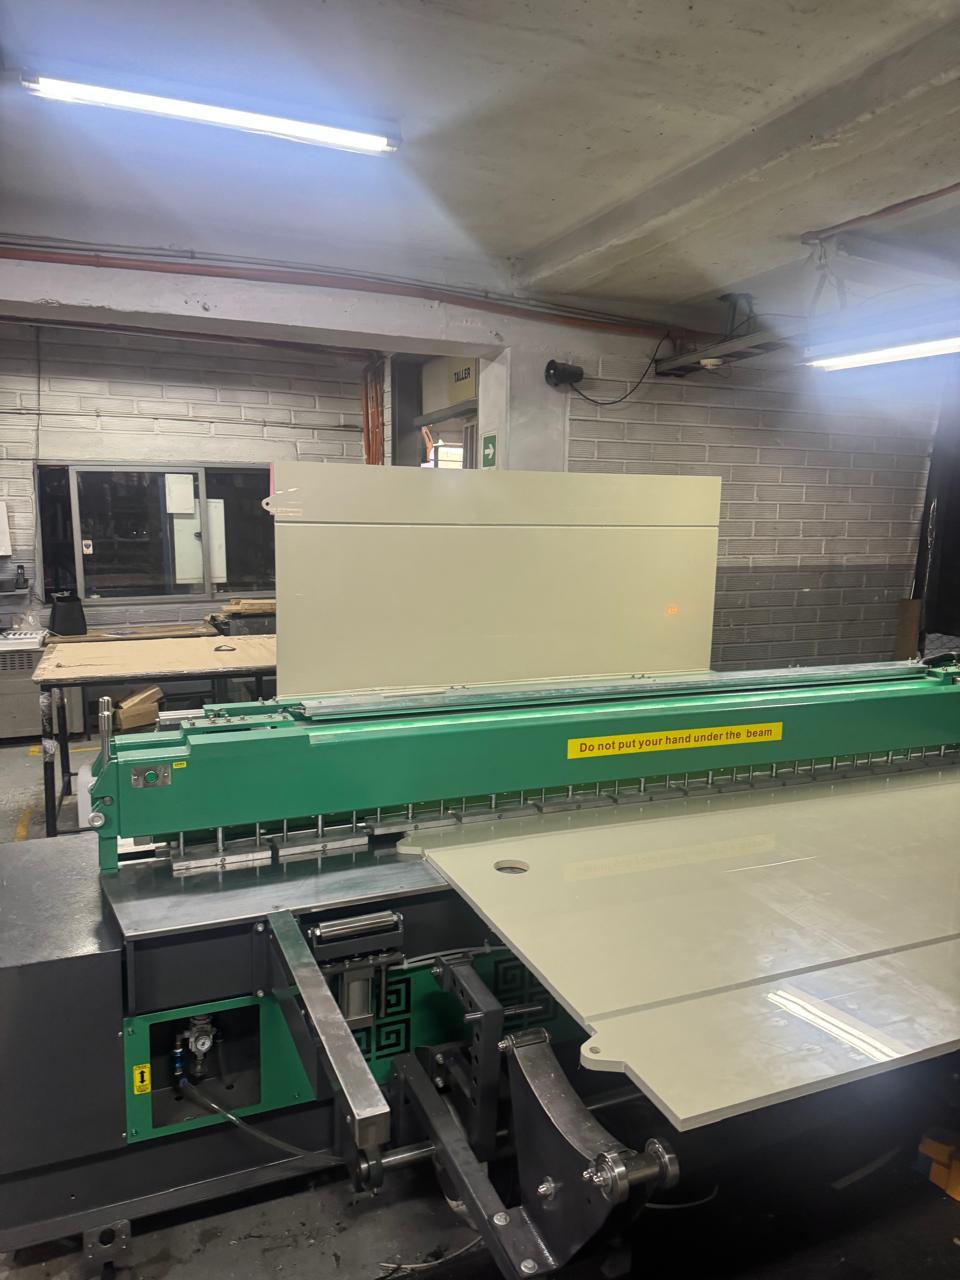
La préfabrication de panneaux plats sur une soudeuse bout à bout WeiBond permet de maintenir les longs joints accessibles et de contrôler la température, la pression et l'alignement avant le laminage.
Les décisions de conception qui déterminent chaque soudure
Une tour de lavage de gaz est à la fois une cuve, une structure et un équipement de traitement. Sa conception doit répondre aux exigences chimiques, aux contraintes internes du procédé et aux charges ; chacune de ces décisions incombe au soudeur, qu’il s’agisse de la géométrie des joints ou des problèmes d’accès.
| décision de conception | Pourquoi cela importe à grand diamètre | Qu'est-ce que cela change dans la fabrication ? |
|---|
| épaisseur de paroi et facteur de conception | La contrainte circonférentielle augmente avec le diamètre ; le fluage à long terme et l’exposition chimique réduisent la contrainte admissible | Épaisseur de la tôle, préparation du soudage, nombre de passes, effort de laminage et poids |
| espacement des anneaux de renfort | Contrôle l'ovalisation sous l'effet du vent, du vide et des charges de manutention | Que les anneaux soient soudés avant ou après les joints de la coque ; accessibilité de la soudure et déformation |
| anneau de support ou disposition des jambes | Concentre la charge totale de la tour dans une bande étroite de coque | Renforcement local, détail de soudure, accès pour inspection au niveau du joint le plus critique |
| Positions des buses et des trous d'homme | Les ouvertures interrompent les chemins de charge et créent des concentrations de contraintes | Disposition des joints, coussinets de renfort, emplacement de l'ouverture sur une couture |
| Divisions de transport | La largeur de la route et les limites de poids restreignent le diamètre et la longueur de livraison | Assemblages à brides ou soudés sur site, marquage d'ajustement, assemblage d'essai |
| Points de levage | Une coque mince peut se déformer sous la charge d'une élingue | Anneaux de levage, palonniers, raidisseurs temporaires, plan de levage |
épaisseur et rigidité de la paroi
L'épaisseur de paroi est calculée selon les spécifications, et non une habitude héritée d'un projet précédent. Le cas échéant, les normes EN 12573 relatives aux réservoirs thermoplastiques statiques non pressurisés soudés et/ou les règles de conception DVS 2205 pertinentes, ainsi que le cahier des charges du projet, constituent le point de départ des vérifications de contraintes et de déformations en fonction du matériau. Un épurateur n'est pas toujours rempli de liquide en service, mais il l'est souvent lors des essais. Il est alors soumis au vent, aux vibrations du ventilateur et au poids du garnissage, des séparateurs de brouillard et des supports internes. Chacune de ces charges présente un point critique différent. La paroi peut être soumise à une contrainte circonférentielle au fond, à un flambage annulaire sous l'effet du vent ou à une contrainte locale au niveau de l'anneau de support ; le détail de la soudure varie donc en fonction du cas prépondérant.
Pour la fabrication, le résultat important du calcul n'est pas une valeur unique, mais un ensemble d'épaisseurs : épaisseurs de la virole, épaisseur du joint inférieur, épaisseur de la bande de support, épaisseur du renfort de la tuyère et épaisseur de la section de raidisseur. Les transitions entre les zones épaisses et minces nécessitent une transition progressive plutôt qu'un palier, et la soudure à cet endroit requiert une procédure qualifiée. Une variation brutale de rigidité crée une concentration de contraintes qu'aucune soudure ne peut éliminer.
Anneaux de renfort et support
Les anneaux de renfort externes constituent la solution la plus économique pour maintenir la circularité d'une grande coque, mais leurs soudures sont une source fréquente de déformation. Un cordon de soudure d'angle continu autour d'une coque flexible exerce une traction vers l'intérieur sur celle-ci lors de son refroidissement. La procédure habituelle consiste à réaliser d'abord les soudures principales de la coque, à vérifier la circularité, puis à ajuster et souder les renforts selon un schéma équilibré, en veillant à un refroidissement suffisant entre chaque segment. À l'endroit où l'anneau croise une soudure longitudinale, la soudure de la coque doit être terminée et inspectée avant la fermeture de l'anneau.
Les anneaux de support méritent la même attention. La charge totale de la tour (enveloppe, éléments internes, fluide, moment du vent) repose sur une bande circonférentielle relativement étroite. L'enveloppe, dans cette bande, doit être localement plus épaisse ou renforcée extérieurement, et la soudure doit présenter une transition continue et lisse, plutôt qu'une succession de courts cordons de soudure discontinus. Ces derniers peuvent laisser des crevasses où s'accumulent fluides de procédé ou contaminants, augmentant ainsi le risque de corrosion chimique locale, de dépôts et de difficultés de nettoyage.
Placement des buses et des trous d'homme
Les ouvertures ne doivent pas se situer sur une soudure longitudinale. Une soudure sous une tuyère est difficile à inspecter, à renforcer et quasiment impossible à réparer sans découper la tuyère. Maintenez une distance suffisante par rapport à l'axe des soudures ; la distance minimale doit être définie dans le cahier des charges et le mode opératoire de soudage qualifié, car elle dépend de l'épaisseur de paroi, de la taille de la tuyère, de la conception du renforcement et de l'accessibilité pour l'inspection. Lorsqu'une ouverture est suffisamment grande pour nécessiter le retrait d'une partie importante de la section de la coque, le renfort ou la plaque d'insertion requiert un mode opératoire de soudage et une inspection spécifiques.
Levage et transport
Une grande tour vide est légère pour sa taille, ce qui la rend facile à lever mais aussi facile à endommager. Des élingues placées directement autour d'une structure non soutenue peuvent la déformer de façon permanente. Les anneaux de levage doivent être soudés à des supports renforcés, ou la charge doit être supportée par une poutre d'écartement et un renfort interne temporaire. Le plan de levage doit figurer dans le dossier de fabrication, et non dans la tête du grutier le jour du levage.
Segmentation : Déterminez l’emplacement des joints avant de découper la feuille.
Chaque grande tour est le fruit d'un compromis entre les capacités de fabrication en atelier et les contraintes de transport. La question n'est pas de savoir « peut-on la construire d'un seul tenant ? » mais « quels assemblages sont plus faciles à réaliser en atelier et lesquels sur site ? ». Un assemblage réalisé en atelier est généralement moins cher, plus propre et plus facile à inspecter. Un assemblage réalisé sur site permet de s'affranchir des contraintes de transport, mais présente des risques supplémentaires liés aux intempéries, à l'accès et à la contamination.
| Option de construction | Idéal pour | Avantages | Attention |
|---|
| Construction complète de l'atelier, une seule pièce | Diamètres et longueurs compatibles avec le transport routier normal | Toutes les soudures sont contrôlées en atelier ; un dernier contrôle dimensionnel ; aucune soudure sur chantier. | Autorisations de transport, levage de charges, restrictions de circulation |
| Cours construits en atelier, fentes à brides | Tours de grande hauteur avec un nombre de sections gérable | Soudure de qualité en atelier ; montage rapide sur site ; joints réversibles | Planéité de la bride, choix du joint, accessibilité des boulons, poids et coût supplémentaires |
| Parcours construits en atelier, sections soudées sur place | Tours trop grandes pour des joints à brides ou nécessitant une coque continue | Coque continue ; absence de fluage du joint ; coût d’assemblage réduit | Protection contre les intempéries, accès au terrain, même procédure et inspection qu'en magasin |
| Fabrication sur site complète | projets de très grande envergure ou soumis à des contraintes de site | Aucune limite de transport | Productivité minimale ; risque maximal de contamination et de qualité |
Trois règles permettent d'éviter les problèmes ultérieurs liés à la segmentation. Premièrement, placez les joints circonférentiels dans des zones de faible contrainte, loin de l'anneau de support, de la base et des grandes ouvertures. Deuxièmement, décalez les joints longitudinaux des assises adjacentes selon la distance spécifiée sur le plan de fabrication, afin d'éviter une ligne de faiblesse continue dans la coque. Troisièmement, effectuez un assemblage à blanc des sections en atelier, effectuez un marquage d'alignement et consignez l'ajustement. Cet assemblage à blanc réduit considérablement le risque de problèmes d'ajustement sur chantier et sert de référence pour le marquage d'alignement et les contrôles dimensionnels. Une tour qui n'a jamais fait l'objet d'un assemblage à blanc peut présenter toutes les erreurs de tolérance sur chantier, où l'accès et la correction sont beaucoup plus difficiles.
- Emplacements des articulations dégagés de l'anneau de support, de l'articulation et des gros embouts
- Coutures longitudinales décalées entre les couches
- Le diamètre et le poids du transport ont été vérifiés par rapport à l'itinéraire réel.
- Points de levage conçus et marqués avant fabrication
- Assemblage à blanc et marquage d'essai effectués en atelier
- Procédure conjointe sur le terrain, accès et inspection convenus avant l'expédition
De la tôle à la coque : découpe, chanfreinage et laminage
La précision de la tôle laminée dépend dès la découpe du panneau. Un panneau non d'équerre présente une soudure longitudinale irrégulière ; un bord mal usiné devient une soudure où des contaminants sont emprisonnés dans la zone de fusion. Sur une grande tour, ces petites erreurs sont amplifiées par la circonférence ; la découpe et la préparation des bords méritent donc la même attention que le soudage.
Couper et biseauter
La découpe CNC garantit des dimensions de panneaux répétables et des ouvertures de buses nettes. Les bords de la soudure doivent être usinés ou rabotés après découpe, et non laissés bruts de sciage. Le chanfrein doit être réalisé conformément au profil d'assemblage validé. Pour une soudure par extrusion double face, cela implique généralement une gorge en V avec une faible profondeur de passe et un jeu à la racine compatible avec le procédé. Pour une soudure bout à bout à outil chauffant, les faces d'assemblage doivent être parallèles et perpendiculaires à la face du panneau ; un jeu conique ne permettra pas une fermeture uniforme sous la plaque chauffante.
Utilisez un gabarit, pas votre œil.
Roulez la tôle contre un gabarit ou un jeu de jauges de rayon et vérifiez la courbure en plusieurs points sur toute la surface, et pas seulement aux extrémités. La tôle thermoplastique reprend sa forme initiale après le laminage ; le rayon laminé est donc toujours supérieur au réglage de la machine. Roulez légèrement plus que nécessaire et laissez la tôle se détendre avant de revérifier. Un laminage en plusieurs passes avec de petits incréments permet d'obtenir une courbure plus uniforme qu'une seule passe importante et réduit les contraintes exercées sur la tôle.
Retour élastique et ovalité
Une rangée de tôles laminées n'est jamais parfaitement ronde à la sortie des rouleaux. Son propre poids l'aplatit, les extrémités de la soudure s'écartent et le diamètre varie sur sa circonférence. C'est normal. L'important est de mesurer et de corriger la rangée avant le soudage : la soutenir aux points appropriés, serrer les extrémités avec des pinces et vérifier le diamètre en quatre points. Si la rangée est déjà ovale avant le soudage, la soudure s'y opposera et la soudure risque soit de l'étirer davantage, soit de provoquer une fissure au niveau de la contrainte.
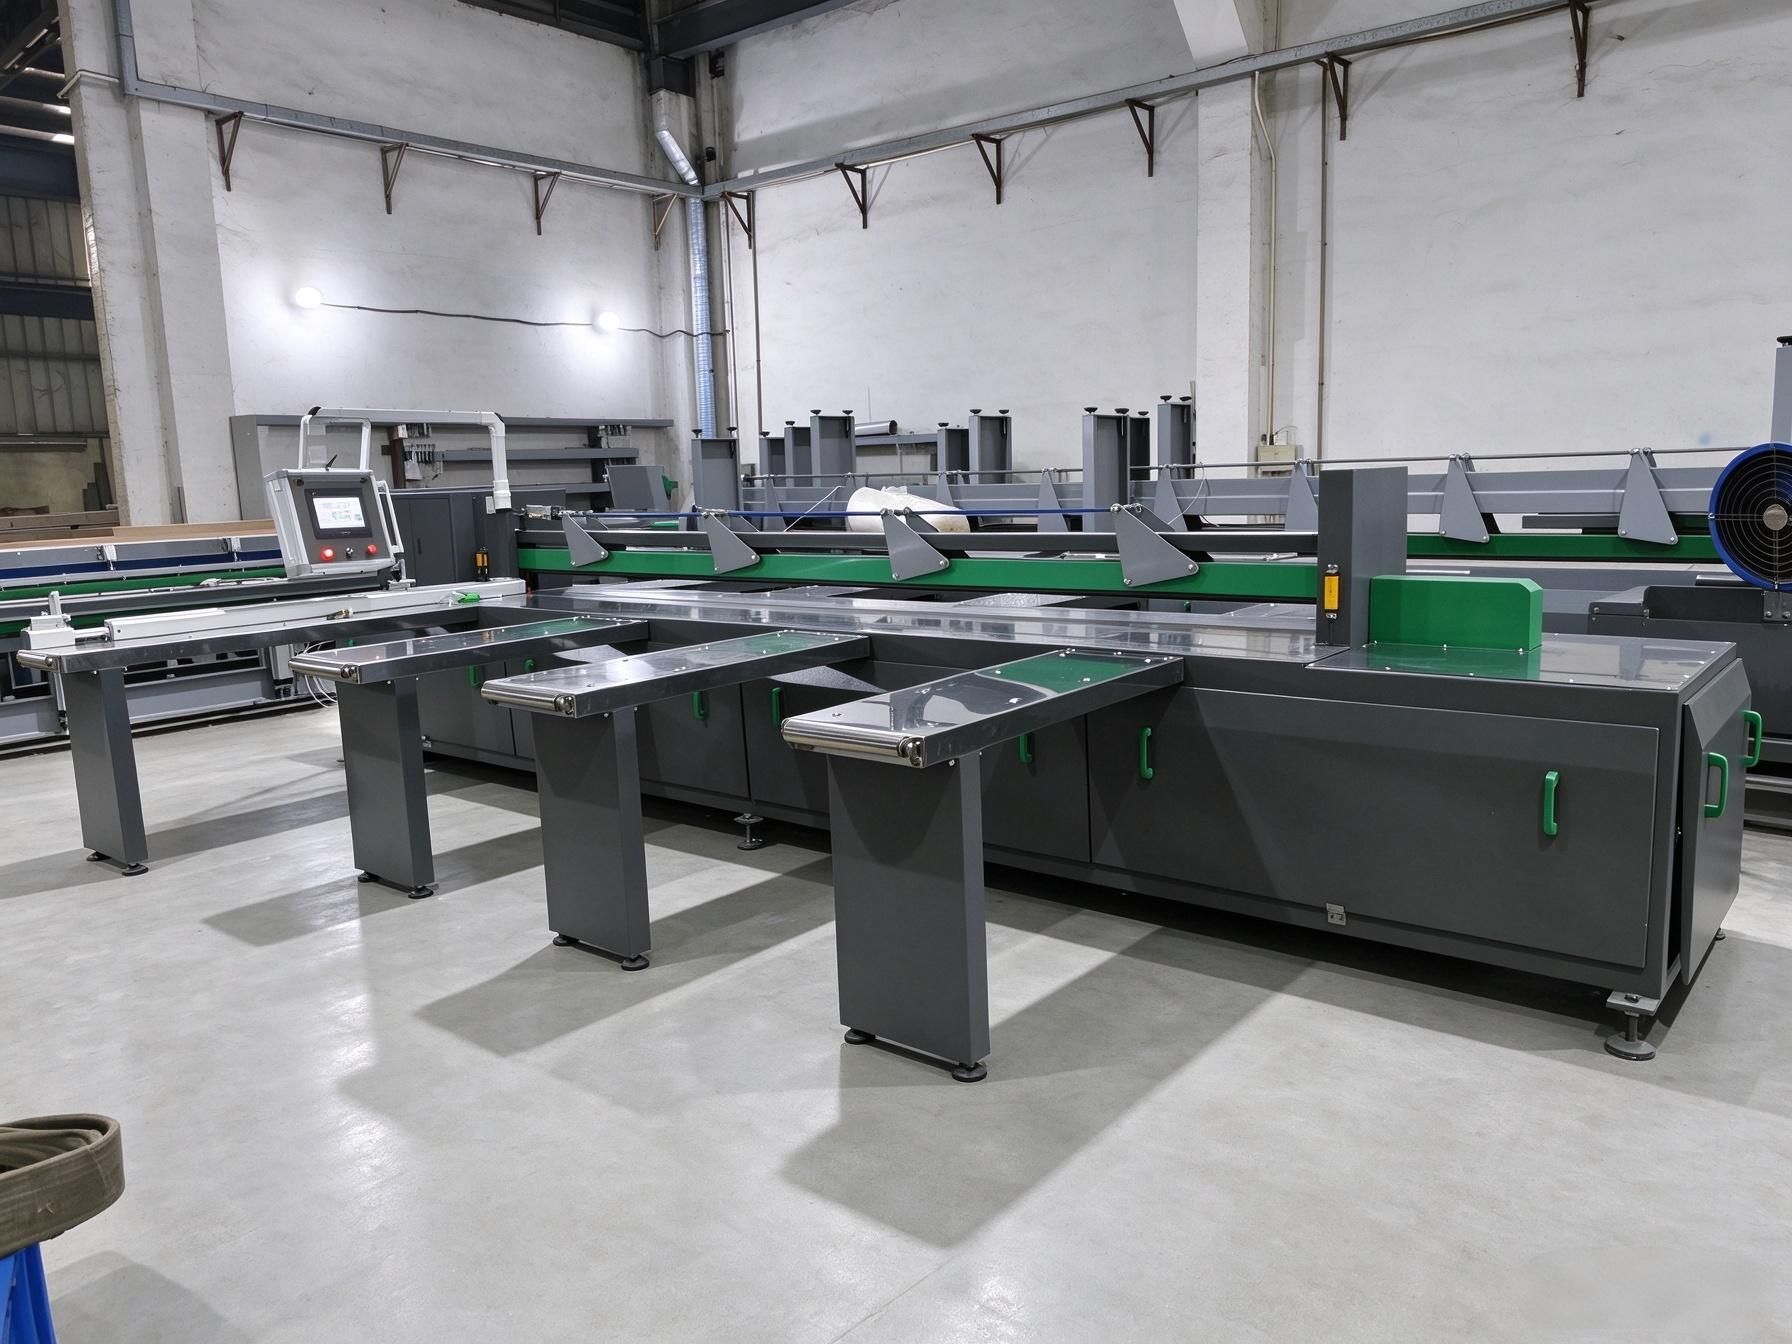
Un dimensionnement précis des panneaux et des bords de soudure nets et d'équerre réduisent les variations d'écart sur la coque laminée.
Deux itinéraires : à plat ou en roulant.
Il existe deux méthodes courantes pour transformer une tôle en coque, et elles produisent une qualité de soudure et des risques différents.
| Itinéraire | Séquence | Idéal pour | Risque principal |
|---|
| Plat-premier | Souder les panneaux bout à bout pour former une feuille plate complète, découper, biseauter les bords de fermeture, puis rouler et fermer la couture finale. | Parois minces à moyennes, grands rayons de courbure, ateliers équipés d'une soudeuse bout à bout large | Les soudures bout à bout sont laminées avec la tôle ; les renforts de soudure peuvent nécessiter un ébarbage ou un enlèvement, conformément à la procédure de laminage et de soudage qualifiée, et la soudure doit résister à l’opération de laminage. |
| Rouler en premier | Enroulez chaque feuille ou panneau en arc de cercle, puis assemblez les arcs par soudures d'extrusion longitudinales. | Parois épaisses, petits rayons de courbure, cas où les soudures ne doivent pas être pliées | Soudage en position courbe plus fréquent ; l'ovalisation doit être contrôlée lors de l'assemblage. |
| Hybride | Souder bout à bout deux ou trois panneaux à plat, rouler le panneau assemblé, fermer la dernière couture en position incurvée | De nombreux grands circuits de lavage de vitres en PP où le soudage bout à bout à plat et la fermeture en position courbe sont pratiques | Nécessite à la fois une soudeuse bout à bout et une procédure d'extrusion qualifiée |
Pour de nombreuses grandes tours, la solution hybride offre un compromis pratique. Elle permet de réaliser la majeure partie du cordon de soudure bout à bout, où les paramètres sont contrôlés par la machine et le cordon est plat et accessible, tout en limitant le soudage en position courbe au cordon de fermeture et aux joints circonférentiels. Les facteurs déterminants sont l'épaisseur de paroi et le rayon de courbure : plus le rayon est grand et plus la paroi est mince, plus le roulage du cordon bout à bout est aisé. Pour les parois épaisses ou les rayons de courbure faibles, il est préférable de rouler le cordon avant de souder en position courbe.
Fermeture de la couture longitudinale
La soudure de fermeture est le premier endroit où la circularité de la tour est vérifiée. Les deux bords doivent se rejoindre avec un écart contrôlé, sans décalage ni torsion, et ils doivent le rester pendant le refroidissement de la soudure. Sur une grande structure, il s'agit d'un problème de montage avant même d'un problème de soudage.
Commandes d'ajustement
| Fonctionnalité | Base de contrôle | Pourquoi c'est important |
|---|
| espace racinaire | Dans la plage définie par le procédé de soudage pour le matériau et l'épaisseur | Un serrage excessif empêche la fusion à la racine ; un écartement trop important nécessite un excès de produit de comblement et augmente le rétrécissement. |
| Inadéquation | Conformément aux critères d'acceptation du cahier des charges du projet et à l'évaluation DVS 2202 applicable | Le défaut d'alignement réduit la section porteuse et crée une entaille au niveau du pied de la soudure. |
| Pic de croissance | Planéité au niveau de la couture, dans les limites de tolérance du projet | Une couture pointue est un point dur qui concentre les contraintes et résiste à la correction de la rondeur. |
| Torsion | Bords de couture parallèles sur toute la longueur | La torsion réduit l'écart à une extrémité et l'accroît à l'autre ; la soudure ne peut pas compenser. |
Séquence de soudage pour une couture longitudinale épaisse
Pour les parois épaisses, la conception du joint et le mode opératoire de soudage qualifié déterminent si une soudure simple ou double face est appropriée. Dans le cas d'une soudure double face, la séquence typique consiste en une passe de fond depuis l'extérieur, un gougeage ou un fraisage depuis l'intérieur jusqu'à la partie saine, puis une seconde passe depuis l'intérieur. Les deux passes doivent se chevaucher en épaisseur sans laisser de vide à la racine. Sur un épurateur, la passe intérieure est également cruciale pour la résistance chimique : une surface interne lisse et parfaitement fusionnée ne présente aucune anfractuosité susceptible de retenir du liquide.
- Pointez le cordon de soudure à intervalles définis par la procédure qualifiée, en alternant les côtés et en veillant à ce que les points de soudure ne se trouvent pas sur le tracé de soudure final là où la procédure exige leur retrait.
- Souder la passe de fond avec la procédure d'extrusion ou de gaz chaud qualifiée, en maintenant le préchauffage et le débit d'alimentation en baguettes.
- Creusez la racine de l'intérieur jusqu'à atteindre une matière propre et saine ; ne laissez pas d'encoche ni de recouvrement froid.
- Soudez la passe intérieure en raccordant le bord à la tôle principale.
- Inspectez la couture avant qu'elle ne soit recouverte par la couche ou le raidisseur suivant.
Points de départ et d'arrêt
Ne commencez et n'arrêtez pas toutes les passes au même endroit. Décalez les arrêts selon la distance définie dans la procédure et faites chevaucher la reprise avec la passe précédente, comme spécifié. Une ligne de points de départ et d'arrêt superposés constitue une zone potentiellement sujette à des défauts de fusion, et sur une tour de grande hauteur, cette ligne se situera à une hauteur différente à chaque passage, ce qui la rend facile à manquer lors de l'inspection.
Joints circonférentiels : l’ajustement est primordial.
La soudure circonférentielle entre deux couches est le point de convergence des défauts d'ovalisation, de coupe non perpendiculaire et de dilatation thermique. Si les deux couches ne sont pas rondes au même diamètre, la soudure doit combler un jeu dont le diamètre varie sur la circonférence ; si les bords de coupe ne sont pas d'équerre, le jeu se referme d'un côté et s'ouvre de l'autre. Aucune technique de soudage ne permet de corriger ces problèmes de manière économique.
Alignez les plans de coupe sans les souder à la coque.
Utilisez des anneaux de guidage internes, des brides externes et des pattes de levage, soit temporaires, soit soudées à une plaque amovible. Le soudage direct de supports temporaires à la coque laisse des marques de soudure qu'il faudra retirer et inspecter ultérieurement ; de plus, cette opération peut endommager la surface. Il est préférable d'utiliser des brides à friction ou des anneaux d'alignement boulonnés qui ne pénètrent pas dans la coque.
Accès root et sauvegarde
Pour une soudure circonférentielle double face, la passe de fond est généralement réalisée de l'extérieur, l'accès se faisant de l'intérieur pour le gougeage arrière et la seconde passe. Lorsque l'intérieur est inaccessible, une bague de support amovible peut servir de support à la passe de fond, mais elle doit être retirée ou entièrement consumée ; une bande de support permanente laissée en place crée une crevasse côté procédé. En milieu chimique, une crevasse représente une voie de fuite potentielle, et non un avantage.
Souder dans les quadrants opposés
Divisez la circonférence en quatre quadrants et soudez les quadrants opposés l'un après l'autre, plutôt que de faire le tour de la tour en continu. Cela compense le retrait et évite que la coque ne soit déformée de façon constante dans une seule direction. Laissez chaque quadrant refroidir avant de passer au suivant et vérifiez le diamètre après chaque quadrant de la première rangée. Une fois la méthode validée, répétez-la sur chaque rangée afin que le schéma de déformation soit prévisible.
Séquence de soudage et contrôle de la distorsion
La déformation d'une grande coque thermoplastique est cumulative. Chaque passe de soudure provoque un retrait local ; si toutes les passes sont effectuées du même côté ou dans la même direction, le retrait s'accumule et la coque se courbe ou s'ovalise. Le traitement ne repose pas sur une technique unique, mais sur une séquence permettant de maintenir un retrait équilibré.
- Équilibre des côtés et des directions. Alterner les passes intérieures et extérieures là où le joint le permet, et effectuer des passes en retrait sur les longues sections au lieu de souder en continu dans une seule direction.
- Répartissez la séquence sur la circonférence. Divisez les longs joints circonférentiels en segments opposés et séquencez-les conformément au plan de fabrication qualifié afin que le retrait soit réparti autour de la coque plutôt que de s'accumuler dans une seule direction.
- Laissez refroidir. Les thermoplastiques ont une faible conductivité thermique ; la zone de soudure reste chaude longtemps après le retrait de la torche. L’accumulation de passes sans refroidissement entraîne une surchauffe et un retrait. La température entre passes doit être considérée comme une limite, et non comme un objectif.
- Vérifier après chaque cours. Mesurez le diamètre et vérifiez l'aplomb avant la pose de la rangée suivante. Une correction effectuée au niveau actuel est peu coûteuse ; une correction effectuée trois rangées plus tard nécessite une reprise complète.
- Ne soudez pas de raidisseurs à une coque déformée en espérant qu'ils la redressent. Un renfort soudé à une coque ovale maintient l'ovalité. Redressez d'abord, puis renforcez.
- La séquence de soudage est inscrite sur le plan de fabrication et n'est pas laissée à la discrétion du soudeur.
- Quadrants opposés et coutures en retrait utilisés sur les coutures circonférentielles
- La température de passage a été vérifiée à l'aide d'un thermomètre à contact.
- Diamètre et aplomb mesurés après chaque rangée
- Les raidisseurs ne sont installés qu'une fois la coque arrondie.
- Aucun alignement forcé des brides ou des buses après soudage
Buses, regards, brides et raidisseurs
Ces détails sont infimes comparés à la coque, mais c'est là que se produisent la plupart des fuites et des problèmes d'installation. La raison est géométrique : une buse ou un raidisseur interrompt la surface lisse de la coque, crée une variation de rigidité et offre un point d'amorçage pour la soudure.
Ouvertures
Les collets des buses doivent s'ajuster parfaitement à l'ouverture de la virole, la soudure reposant sur une surface propre et plane. Lorsque la virole est incurvée, l'extrémité de la buse doit épouser la courbure plutôt que d'être fixée par des boulons. Une buse forcée à combler un espace déformera la virole environnante et la face de la bride ne sera pas plane après soudage. Les renforts doivent avoir des angles arrondis et non carrés, et être soudés en continu sur tout leur périmètre en milieu corrosif.
Brides
Lorsque la conception et la séquence de fabrication de la bride le permettent, le surfaçage final après soudage peut compenser les déformations induites par ce dernier. La finition des trous de boulons doit également suivre la procédure de fabrication du projet afin que le profil final reste aligné avec la bride correspondante. Pour les brides de grande dimension, vérifiez la planéité à l'aide d'une règle et d'une jauge d'épaisseur en quatre points et notez le résultat.
anneaux de renfort
Les anneaux de renfort sont structuraux, mais leurs soudures sont également exposées à l'atmosphère du procédé à l'intérieur de l'anneau si celui-ci est interne. Les anneaux internes doivent être soudés et étanches en continu, sans interstices ouverts derrière l'anneau. Les anneaux externes peuvent être discontinus uniquement si le service est sec et non corrosif ; pour un épurateur, les soudures d'angle continues à bords arrondis constituent la solution la plus sûre. Lorsqu'un anneau traverse une soudure de la virole, cette dernière doit être réalisée et inspectée au préalable, puis l'anneau doit être ajusté correctement.
Accès, sécurité et travail à l'intérieur de la tour
Une grande tour peut être considérée comme un espace confiné selon son accessibilité, sa ventilation, son occupation prévue et la réglementation du site. Avant de commencer le soudage interne, l'équipe de fabrication doit évaluer l'espace conformément à la procédure d'entrée en espace confiné du site, car le soudage à l'intérieur d'une tour combine trois risques : les fumées, la chaleur et les voies d'évacuation restreintes. Le plan de fabrication doit prendre en compte ces trois risques avant la première soudure à l'intérieur de la structure.
- Ventilation. Utilisez une extraction localisée au niveau de la tête de soudure et une ventilation générale à travers la coque. Le soudage du PVC peut dégager du chlorure d'hydrogène ; les fumées de PP et de PVDF sont également dangereuses pour la santé. Ne vous fiez pas uniquement au trou d'homme pour l'évacuation des fumées.
- Entrée en espace confiné. Considérez la tour comme un espace confiné lorsqu'il n'existe qu'un seul point d'accès ou que la ventilation n'est pas assurée. Utilisez un permis, prévoyez une personne de surveillance à l'extérieur, un système de surveillance des gaz là où l'atmosphère du procédé pourrait être présente et un plan de sauvetage.
- Travail à chaud. Considérez le soudage thermoplastique comme un travail à chaud lorsque les règles de sécurité et le système de permis du chantier l'exigent. Maintenez les matériaux combustibles à distance de la zone de travail et respectez les consignes de surveillance incendie du projet.
- Accès et sortie. L'échafaudage intérieur doit, dans la mesure du possible, être indépendant de la structure et laisser un accès dégagé à la trappe d'accès. Ne pas obstruer l'ouverture avec du matériel de soudage ou des câbles.
- Manutention manuelle. Les panneaux en feuilles sont grands et flexibles ; utilisez des équipements de levage, des rouleaux et des ventouses plutôt que de les transporter manuellement. Un grand panneau en PP est léger mais encombrant, et sa chute peut endommager la structure ou blesser une personne.
Contrôles dimensionnels permettant de prédire les problèmes
Le contrôle dimensionnel n'est pas une simple formalité. Sur une grande tour, il constitue un système de retour d'information essentiel pour vérifier la conformité du processus de soudage. Mesurez après chaque passe, notez les résultats et comparez-les avec ceux de la passe précédente. Une tendance est plus utile qu'un simple résultat de réussite ou d'échec.
| Vérifier | Méthode | Cible typique | Ce qu'il prédit |
|---|
| Rondeur / ovalité | Mesure du diamètre à 0°, 90°, 180° et 270° sur chaque parcours | Tolérance spécifique au projet ; le dessin ou le cahier des charges doit l’indiquer. | Problèmes d'ajustement au niveau de la couture circonférentielle suivante ; difficulté à installer les composants internes |
| Sonder | Référence laser ou fil à plomb de haut en bas | Tolérance spécifique au projet ; le dessin ou le cahier des charges doit l’indiquer. | Défaut d'alignement des fondations ; charge inégale sur les boulons d'ancrage ; défaut d'alignement des buses |
| Circonférence et hauteur | Ruban d'acier à tension constante, corrigée en fonction de la température | Dans les limites de tolérance du dessin | Ajustement entre les rangs ; hauteur totale ; élévations des brides |
| Désalignement de soudure | Règle et jauge d'épaisseur sur l'articulation | Critères d'acceptation du cahier des charges du projet et évaluation DVS 2202 | Concentration des contraintes et section réduite au niveau de la soudure |
| Pic de croissance | bord droit le long de la couture longitudinale | Plat dans les limites de tolérance du projet | Point dur ; difficulté à maintenir la rondeur ; problèmes de revêtement ou de doublure |
| planéité de la bride | Règle et jauge d'épaisseur à quatre positions | Conformément à la norme de bride ou aux spécifications du projet | Fuite du joint ; perte de précharge des boulons ; contrainte d'alignement des tuyaux |
La température est un facteur important lors des mesures. Un ruban d'acier et une coque thermoplastique se dilatent, et une tour en PP de 12 m peut varier en longueur de plusieurs dizaines de millimètres au cours d'une journée de travail, selon les variations de température et la qualité du matériau. Enregistrez la température de la coque lors de la mesure et corrigez-la à une température de référence si la tolérance est faible. Si l'atelier et le chantier sont à des températures différentes, définissez ensemble la température de référence pour les dimensions avant le début de la fabrication.
Essais de soudures de grande taille
Les essais suivent la même logique que la fabrication : contrôles précoces et progressifs, sans se fier à un seul essai final pour détecter tous les défauts. Il est difficile de tester complètement une grande tour en fin de construction, car l’accès à l’intérieur est limité et un remplissage complet en eau peut s’avérer impossible sur les fondations.
- Inspection visuelle de chaque couture. Vérifier la forme du cordon, la fusion, le raccordement des extrémités, les défauts de surface et la contamination. Évaluer les soudures bout à bout à l'aide d'outils chauffés par rapport au supplément 1 de la norme DVS 2202 et les soudures par extrusion par rapport au supplément 5 de la norme DVS 2202.
- Contrôle dimensionnel. La circularité, la verticalité, l'absence de défauts d'alignement et la planéité des brides sont conformes aux spécifications décrites ci-dessus. Une tour présentant des dimensions hors tolérance constitue un problème de qualité, même si toutes les soudures sont correctes.
- Coupons de qualification de soudage. Réalisez des essais de soudage sur des éprouvettes en utilisant la même procédure, le même matériau et la même épaisseur, et examinez-les par macroscopie et par essais mécaniques lorsque le projet l'exige. La série DVS 2203 couvre les essais des assemblages soudés en thermoplastique.
- Tests Spark. Le cas échéant, des essais électriques haute tension conformes à la norme DVS 2206-4 peuvent être utilisés pour détecter les porosités ou fissures traversantes. La présente directive s'applique aux soudures d'une épaisseur maximale de 30 mm et ne s'applique pas aux matières plastiques conductrices ou dissipatives. Elle complète, sans la remplacer, les essais d'étanchéité ou l'évaluation des soudures.
- Test de remplissage d'eau ou d'étanchéité. Remplissez la tour ou les sections étanches par étapes, maintenez et inspectez chaque joint (DVS 2206-2). Vérifiez d'abord la capacité portante des fondations : une tour de 12 m remplie d'eau peut peser beaucoup plus qu'en conditions de fonctionnement, et l'essai risque d'endommager les fondations ou l'anneau de support s'ils n'ont pas été conçus pour cela.
- Documentation. Consignez le lot de matériaux, le soudeur, la procédure, les paramètres de la machine, les résultats d'inspection et les résultats des essais. Dans le cadre d'un projet d'usine chimique, cet enregistrement est souvent une obligation contractuelle et constitue le seul moyen d'enquêter sur un problème des années plus tard.
Assemblage sur site et soudage sur place
Le travail sur le terrain est différent du travail en atelier, avec un déplacement plus long. Le vent, la température, l'humidité et l'accessibilité sont plus contraignants, et l'inspection plus difficile. Pour maintenir une qualité sur le terrain proche de celle de l'atelier, il est essentiel d'appliquer les mêmes procédures : même mode opératoire de soudage qualifié, mêmes critères d'assemblage et même plan d'inspection. Les paramètres machine doivent rester dans la plage de qualification et être ajustés en fonction des conditions réelles sur le terrain, telles que la température ambiante et le vent, conformément à la procédure.
- Mettez le bâtiment à l'abri. Le vent évacue l'air chaud d'une soudure par extrusion et refroidit le joint de manière irrégulière. Installez un abri temporaire autour du joint et vérifiez la température ambiante avant de commencer.
- Gardez l'articulation sèche et propre. L'humidité et la poussière sont les deux causes les plus fréquentes de porosité dans les soudures par extrusion sur chantier. Essuyez le joint, conservez la baguette dans un récipient hermétique et ne soudez pas sous la pluie ou en cas de forte condensation.
- Revérifiez les marques d'allumettes. Le montage sur site doit être effectué conformément à l'assemblage d'essai en atelier. Si les repères ne sont pas alignés, arrêtez-vous et déterminez-en la cause avant de forcer l'assemblage.
- Utilisez la même séquence de soudage. L'équipe sur le terrain doit travailler à partir du même schéma de séquence que l'atelier, avec le même ordre de quadrants et le même décalage de démarrage et d'arrêt.
- Inspecter avant de fermer. Une fois le joint soudé et la section suivante mise en place, l'intérieur peut devenir inaccessible. Inspectez et consignez les informations avant le levage.
- Prévoir une marge de mouvement. Les boulons d'ancrage, les raccords de tuyauterie et les joints à brides doivent être conçus pour absorber les mouvements thermiques de la tour, et non pour la contraindre à s'aligner.
Exemple de construction : épurateur en polypropylène de 2,8 m × 12 m
La séquence suivante est un exemple illustratif et non une spécification universelle. Les dimensions, les épaisseurs et les essais doivent être conformes à la conception du projet et au mode opératoire de soudage qualifié.
- Conception et segmentation. Tour en PP-H de 2 800 mm de diamètre intérieur et de 12 000 mm de hauteur, avec une paroi de 12 mm d'épaisseur, divisée en quatre assises de 3 000 mm. Les deux assises supérieures sont à brides pour le transport ; les deux assises inférieures sont soudées en atelier pour former une seule section. Un anneau de support est situé à 500 mm au-dessus de la tangente inférieure.
- Préfabrication des panneaux. Chaque rangée est assemblée à partir de trois panneaux plats, soudés bout à bout sur une machine d'une capacité de 3 000 mm pour former une tôle plane avec une marge circonférentielle. Les bords des panneaux sont usinés, les bords de fermeture sont chanfreinés et les renforts de soudure sont ébarbés avant le laminage.
- Roulement. Chaque panneau est laminé en plusieurs passes contre un gabarit de rayon, puis laissé reprendre sa forme initiale et vérifié en quatre points. Les bords de fermeture sont serrés à l'aide de pinces et l'écart à la base est vérifié sur tout le pourtour.
- Couture longitudinale. La soudure de fermeture est réalisée par l'extérieur, puis ébarbée par l'intérieur avant d'être ressoudée. La soudure est inspectée et sa circularité est vérifiée avant l'étape suivante.
- Coutures circonférentielles. Les rangs sont empilés sur des anneaux d'alignement, appariés en diamètre et en verticalité, puis soudés dans des quadrants opposés. La racine est soudée de l'extérieur, puis gougeée et soudée de l'intérieur. Le diamètre et la verticalité sont mesurés après chaque rang.
- Buses et brides. Les ouvertures des tuyères sont découpées à l'aide d'une fraiseuse CNC, les cols des tuyères sont profilés selon la forme de la coque et les soudures d'angle sont réalisées par soudage par extrusion. Les faces des brides sont usinées après soudage et les trous de boulons sont percés selon le schéma d'assemblage.
- Renforts et supports. Les anneaux de renfort externes sont installés une fois la coque cintrée, soudée selon une séquence équilibrée et contrôlée pour détecter toute déformation. L'anneau de support est soudé et inspecté en continu.
- Tests et préparation à l'expédition. Inspection visuelle, contrôle dimensionnel, essai d'étincelage le cas échéant et remplissage progressif en eau de la partie inférieure si la fondation le prévoit. Les sections sont assemblées par marquage, les faces des brides sont protégées et les ouvertures sont scellées pour le transport.
L'intérêt de cet exemple ne réside pas dans les dimensions, mais dans l'ordre des opérations : concevoir les joints avant la découpe, réaliser les coutures plates à la machine, enrouler la pièce sur un gabarit, ajuster les joints circonférentiels à l'aide de bagues d'alignement, souder de manière équilibrée et mesurer après chaque étape. Chacune de ces étapes est moins coûteuse que la correction de l'étape précédente.
Défauts courants et leurs causes profondes
| Défaut | Là où il apparaît | Cause première | Prévention |
|---|
| Ovalité après roulement | Cours complet | Retour élastique, roulement en une seule passe, stockage sans support | Enroulez et détendez-vous ; enroulez par petites quantités ; rangez sur les selles |
| Pic au niveau de la couture longitudinale | Le long de la couture de fermeture | Chaleur locale excessive, serrage excessif, retrait de soudure | Passes équilibrées ; vérifier la règle ; ne pas forcer les bords |
| Décalage au niveau de la couture circonférentielle | Intermédiaire cours-cours | Parcours irréguliers, coupes irrégulières, mauvais alignement | Mesurez chaque rangée ; utilisez des anneaux d’alignement ; ajustez avant la pose |
| Fissures au niveau de la soudure | Soudures de raidisseur et de buse | Encoche pointue, refroidissement rapide, forte contrainte | Lisser le bout ; préchauffer selon la procédure ; rétablir la rondeur de la coque et corriger l’ajustement avant le soudage |
| Porosité dans la soudure par extrusion | Coutures sur le terrain et en atelier | Humidité, poussière, huile, température de tige ou vitesse d'avance incorrectes, etc. | Joint propre et sec ; stockage de tiges étanche ; paramètres qualifiés |
| Fuite à la racine | Coutures double face | Fusion incomplète, écart trop faible, gougeage arrière insuffisamment profond | Contrôler l'écart à la racine ; creuser jusqu'au matériau sain ; inspecter avant la deuxième passe |
| Bride hors plat | brides de buse et de trou d'homme | Chaleur de soudage, bride dressée avant soudage, ajustement forcé | Face après soudage ; soutenir la bride ; vérifier à l’aide d’une règle. |
| Mauvais alignement de la buse | ouvertures de coquilles | Rétrécissement, mauvaise disposition, absence de marquage des correspondances | Découper une fois la coque arrondie ; utiliser des gabarits ; vérifier l’orientation avant de souder. |
Installation d'équipements pour les travaux de grand diamètre
La liste des équipements nécessaires pour une grande tour est différente de celle d'un petit atelier de fabrication de réservoirs. Il faut un moyen de réaliser de longues soudures à plat, un moyen de couper et de chanfreiner avec précision, un moyen de rouler et de soutenir la paroi, et un moyen de souder en position courbe et en hauteur. Aucune machine ne remplit parfaitement ces quatre fonctions.
| Équipement | Rôle dans la fabrication des grandes tours | Pourquoi c'est important |
|---|
| Soudeuse bout à bout WeiBond 3000 / 4000 | Préfabrication de panneaux plats : assemblage des feuilles en rangées complètes | Largeur de soudage jusqu'à 3 000/4 000 mm et épaisseur jusqu'à 40 mm ; température et pression contrôlées par machine pour des soudures longues et répétables. |
| EasyCut 3000 / 4000 | Découpe et dimensionnement des panneaux et des ouvertures de buses | Des bords nets et carrés réduisent les variations d'écart et le temps d'ajustement |
| WeiForm Pro | Joints, brides, transitions et composants à petit rayon de courbure par pliage et profilage | Combine le soudage et le pliage pour les détails difficiles à réaliser sur un rouleau à tôle |
| Soudeuse par extrusion Weldy EX2 | Fermeture des coutures, joints circonférentiels, congés de buse, raidisseurs et réparations | Débit maximal jusqu'à 2,5 kg/h et capacité de soudage de baguettes de 3 à 4 mm pour le volume de soudage nécessaire à une grande tour. |
| machine à rouler les plaques | Formation des principaux parcours de coque | Le roulage à grand rayon est une opération spécifique ; la cintreuse de tôles n’en est pas un substitut. |
| Anneaux et pinces d'alignement | Maintenir les parcours ronds et alignés pendant l'installation | Empêche l'ajustement forcé et la déformation qui en résulte. |
Les réglages machine pour chaque joint doivent provenir d'une procédure qualifiée, et non de la dernière opération effectuée. Consignez ces réglages sur le plan de fabrication et conservez-les avec le rapport d'inspection. Pour une tour à plusieurs rangs, ce rapport constitue également le moyen le plus rapide de diagnostiquer un problème : si un rang présente un défaut de circularité alors que les autres sont conformes, le relevé des paramètres en indique généralement la cause.
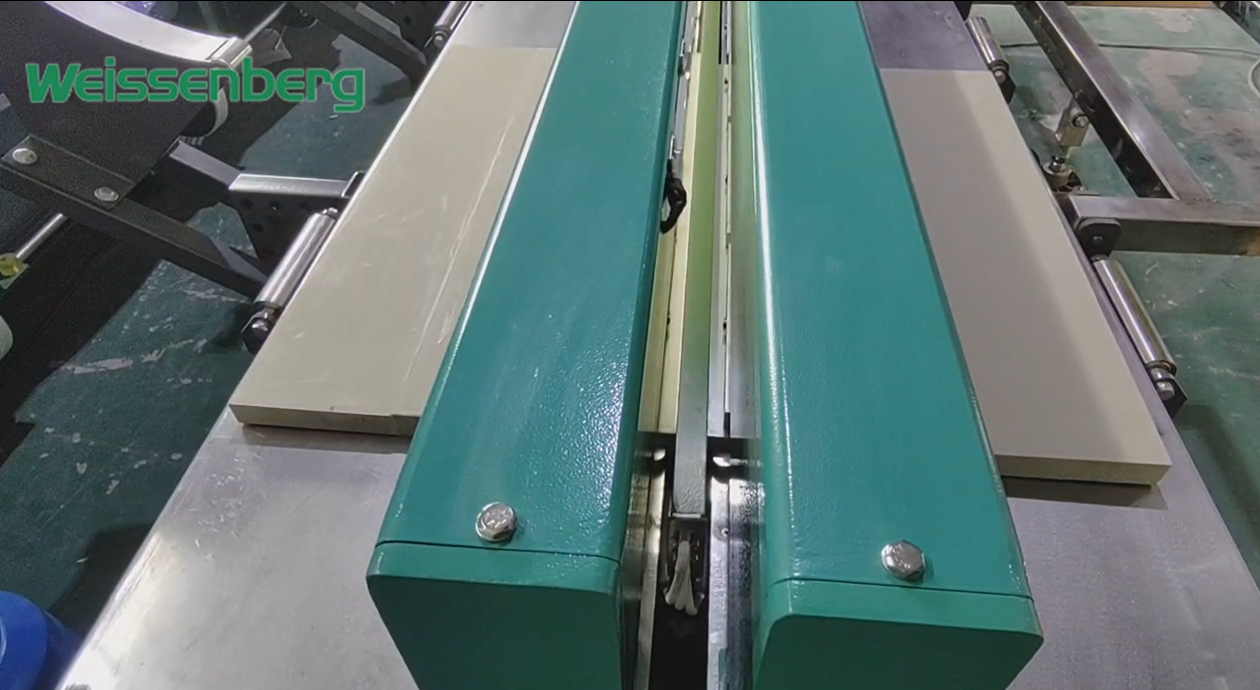
Une soudeuse bout à bout de grande largeur permet de maintenir les longs joints de panneaux plats et contrôlés par machine avant le roulage de la coque.
Foire aux questions
Quel diamètre est considéré comme une grande tour de lavage de gaz ?
Il n'existe pas de seuil officiel. En pratique, une dimension d'environ 2 000 mm constitue un seuil utile pour la planification, car les coques de cette taille nécessitent de plus en plus de supports actifs, de contrôles de circularité et d'un séquencement de soudage maîtrisé. Le comportement réel dépend du diamètre, de l'épaisseur de paroi, de la nuance d'acier, de la température et de la disposition des raidisseurs. Une petite tour peut nécessiter un séquencement précis ; une grande tour, c'est toujours le cas.
Est-il possible de construire une tour de 4 m de diamètre d'une seule pièce ?
Il est possible de le fabriquer en une seule pièce en atelier, mais son transport en une seule pièce est généralement impossible. La largeur des routes, le poids et les restrictions d'itinéraire varient selon les pays et les itinéraires ; il est donc impératif de vérifier le diamètre et la longueur autorisés pour le transport en fonction du projet. La solution habituelle consiste à utiliser des tronçons fabriqués en atelier avec des sections à brides ou soudées sur place.
La soudure longitudinale doit-elle être réalisée par soudage bout à bout ou par extrusion ?
Les deux procédés sont utilisés, pour des raisons différentes. Le soudage bout à bout est idéal pour la préfabrication de panneaux plats car il est rapide, automatisé et produit un joint homogène sans métal d'apport. Le soudage par extrusion est quant à lui préférable pour la fermeture des tôles laminées, les joints circonférentiels, les buses, les raidisseurs et les réparations, car il s'applique aux surfaces courbes et aux positions complexes. Une méthode hybride combine les deux.
Comment empêcher une coquille roulée de devenir ovale ?
Roulez la tôle contre un gabarit, en la dépassant légèrement pour permettre son retour élastique. Soutenez la tôle aux points prévus et assemblez les bords à l'aide de serre-joints plutôt qu'en forçant. Vérifiez le diamètre en quatre points avant le soudage et n'installez les anneaux de renfort qu'une fois la tôle parfaitement ronde. Si la tôle est ovale avant le soudage, celui-ci ne fera qu'empirer les choses.
Quelle épaisseur de paroi est nécessaire pour un épurateur en PP de 2,8 m ?
Il s'agit d'un calcul de conception, et non d'une règle empirique. Il dépend de la hauteur, du niveau de liquide, des charges dues au vent et aux séismes, de la configuration des supports, de la température et du comportement au fluage à long terme de la nuance de PP utilisée. L'épaisseur de 12 mm donnée à titre d'exemple n'est qu'indicative ; l'épaisseur réelle doit être déterminée à partir des plans du projet et des données du fournisseur de matériaux.
Les soudures en PP nécessitent-elles une relaxation des contraintes après soudage ?
Le traitement thermique de relaxation des contraintes d'une grande tour en polypropylène n'est pas une pratique courante, et le chauffage d'une virole finie peut engendrer plus de déformations qu'il n'en corrige. La déformation est maîtrisée par la séquence de soudage, l'assemblage et le refroidissement, et non par un traitement thermique après soudage. Si un projet prévoit un recuit, celui-ci doit être réalisé selon une procédure qualifiée, la virole étant maintenue et contrainte.
Comment tester une tour de 12 m qui ne peut pas être remplie d'eau ?
Adoptez une approche par couches : inspection visuelle de chaque joint, contrôles dimensionnels, éprouvettes de qualification de soudure, essais d’étincelage lorsque spécifié et essais d’étanchéité à l’eau des sections pouvant être remplies en toute sécurité. Pour les sections supérieures, appuyez-vous sur la qualification des procédures, l’inspection en cours de fabrication et tout autre essai non destructif spécifié par le projet. Documentez chaque couche.
Les soudures réalisées sur chantier peuvent-elles égaler la qualité des soudures réalisées en atelier ?
Oui, à condition que les travaux sur site respectent la même procédure de soudage qualifiée, les mêmes paramètres approuvés, les mêmes critères d'assemblage et le même plan d'inspection. La différence réside dans l'environnement : vent, humidité, température et accessibilité. Il est essentiel de protéger le joint, de le maintenir propre et sec, et de l'inspecter avant qu'il ne devienne inaccessible. La qualité des travaux sur site est compromise lorsque ces travaux sont considérés comme une exception à la procédure d'atelier.
Points clés à retenir
- Une grande tour de lavage est un anneau à parois minces, et non un réservoir agrandi ; la rondeur et l'agencement déterminent le résultat.
- Assemblez les panneaux plats sur une soudeuse bout à bout lorsqu'ils sont à plat, puis roulez et fermez la coque avec une procédure d'extrusion qualifiée.
- Concevoir la segmentation avant de découper la tôle : les emplacements des joints, les séparations pour le transport et les points de levage sont des décisions relatives au soudage.
- Roulez la matière sur un gabarit, tenez compte du retour élastique et mesurez le pas de soudure avant de le souder.
- Ajustez les joints circonférentiels à l'aide d'anneaux d'alignement, et non en forçant la coque en place.
- Soudez par quadrants opposés et en reculant sur les longues sections ; vérifiez le diamètre et l'aplomb après chaque rangée.
- Après soudage, aplanir les brides et percer les trous de boulons selon le schéma d'accouplement.
- Tests par étapes : visuels, dimensionnels, coupons, étincelles là où c’est spécifié, et remplissage d’eau par étapes là où les fondations le permettent.
- Considérez chaque tolérance comme une valeur spécifique au projet, définie par la conception, les spécifications du projet et la procédure de soudage qualifiée, et non comme une valeur en millimètres reportée d'une autre tour.
Références et lectures complémentaires
Guides Weissenberg associés
Normes et sources de référence
- DVS Regelwerk — Série DVS 2207: soudage des thermoplastiques, y compris le soudage par élément chauffant des tubes, pièces de tuyauterie et panneaux en PP (DVS 2207-11) et le soudage par extrusion des tubes, pièces de tuyauterie et panneaux (DVS 2207-4).
- Série DVS 2205 : calculs de conception pour les conteneurs et appareils en thermoplastiques.
- EN 12573 : Réservoirs thermoplastiques statiques soudés non pressurisés — Principes généraux, conception et calcul.
- DVS 2202 : imperfections dans les joints soudés thermoplastiques — critères d'évaluation ; Supplément 1 pour les soudures bout à bout à outil chauffé et Supplément 5 pour les soudures par extrusion à gaz chaud.
- DVS 2203 : essais des joints soudés de thermoplastiques — essais mécaniques et de macro-section.
- DVS 2206 : essais non destructifs — y compris les essais de remplissage/d'étanchéité à l'eau (DVS 2206-2) et les essais électriques à haute tension pour les pores ou les fissures traversant l'épaisseur (DVS 2206-4, jusqu'à 30 mm d'épaisseur de paroi ; ne convient pas aux plastiques conducteurs ou dissipatifs d'électricité).
Besoin d'aide pour dimensionner une machine pour une tour de grand diamètre ? Envoyez à Weissenberg le diamètre de la coque, la hauteur de la rangée, l'épaisseur de la paroi et la disposition des joints ; l'équipe d'ingénierie pourra adapter la soudeuse bout à bout, la soudeuse par extrusion et le système de manutention à la séquence de fabrication.