Réponse rapide
La fabrication des conduits de ventilation et d'extraction consiste à produire les réseaux de gaines de traitement d'air, les hottes et les composants connexes qui captent, transportent et évacuent l'air industriel. Lorsque le flux d'air est chimiquement agressif, ces gaines sont construites à partir de matériaux spécifiques. feuille thermoplastique soudée (le plus souvent en PP, PVC-U ou PVDF) au lieu de tôle. Les trois éléments qui définissent un bon réseau de conduits sont : Le choix des matériaux est adapté à la chimie et à la température du flux d'air., Joints soudés étanches et entièrement fusionnés le long de chaque couture, bride et branche (une fuite dans un conduit d'échappement peut réduire les performances de captation dans les sections à pression négative et libérer de l'air contaminé dans les sections fonctionnant sous pression positive, et ne se limite pas à une simple perte d'efficacité), et formage efficace Ainsi, les sections droites, les coudes, les transitions et les sections rondes peuvent être fabriqués aux dimensions exactes requises pour un réseau de conduits. Pour un atelier de fabrication, la solution pratique consiste à utiliser deux machines complémentaires : une machine de soudage-cintrage pour les parois latérales, les coudes et les brides de conduits (par exemple, la WeiForm Pro 3000 de Weissenberg, une unité de 3 000 mm de large qui soude des tôles de 3 à 30 mm et cintre des tôles de 3 à 20 mm selon des angles de 5° à 95°) et une soudeuse bout à bout grand format pour les panneaux plats et les joints longitudinaux (comme la WeiBond 3000, qui soude des tôles de PE, PP et PVDF de 3 à 40 mm d’épaisseur jusqu’à 3 000 mm de large). Ce guide aborde les matériaux, les techniques de soudage et de cintrage pour chaque composant de conduit, la fabrication de conduits de grand diamètre, les normes de qualité, l’efficacité et l’intégration des conduits aux systèmes de lavage de gaz en PP pour une solution complète de traitement de l’air.
Qu’est-ce que la fabrication de conduits de ventilation et d’évacuation ?
Définition : Fabrication de conduits de ventilation et d'évacuation
La fabrication des conduits de ventilation et d'extraction consiste à produire les conduits et les composants associés qui acheminent l'air dans un système de ventilation industrielle, d'extraction de fumées ou d'extraction de procédés : conduits droits, coudes, tés, dérivations, transitions, réducteurs, hottes, points de captage, brides de raccordement, registres, regards d'inspection et de nettoyage, ainsi que les raccords entre les conduits et les équipements (ventilateurs, épurateurs et cheminées). Alors que la ventilation générale des espaces propres est généralement réalisée en tôle galvanisée ou en acier inoxydable, corrosif Les gaz d'échappement — vapeurs acides et alcalines, brouillards de galvanoplastie et de décapage, fumées de solvants et gaz résiduaires de procédés — sont généralement évacués par des conduits en thermoplastique : feuilles de PP (polypropylène), de PVC-U (polychlorure de vinyle non plastifié) et de PVDF (fluorure de polyvinylidène). La fabrication consiste en la transformation de feuilles de plastique : celles-ci sont découpées selon des formes précises (souvent sur une fraiseuse à commande numérique), cintrées pour former les parois et les transitions des conduits à l'aide d'une cintreuse ou d'une machine de soudage-cintrage, arrondies par roulage, assemblées en sections droites, coudes et dérivations par soudage bout à bout à chaud et par soudage par extrusion, puis munies de brides et d'orifices afin de constituer un réseau étanche sur site. Les conduits d'évacuation transportant de l'air contaminé et fonctionnant généralement en aspiration (les fuites se faisant donc vers l'intérieur), la qualité de chaque joint soudé — sa fusion, son étanchéité et sa résistance à la chimie de l'air — est déterminante pour la protection des personnes et des équipements, et non pour l'apparition de problèmes persistants de pertes de captage et de maintenance. Ce guide aborde les matériaux, les techniques pour chaque composant, la fabrication des conduits de grand diamètre, les normes de qualité applicables aux soudures des conduits, les pratiques d'efficacité et l'intégration avec les systèmes de lavage de gaz en polypropylène.
Ce document s'adresse aux ateliers de transformation des matières plastiques qui se lancent dans les travaux de ventilation industrielle, aux entreprises spécialisées dans les conduits et la qualité de l'air, ainsi qu'aux ingénieurs d'usine qui spécifient des systèmes d'échappement résistants à la corrosion. Pour plus d'informations sur le traitement et la cuve de ces mêmes systèmes, veuillez consulter notre documentation. guide de fabrication des épurateurs en PP et solutions de soudage pour épurateurs PP; pour le contexte plus large des équipements de traitement des thermoplastiques soudés, voir fabrication de réservoirs de stockage de produits chimiques.
Pourquoi l'industrie se tourne vers les conduits thermoplastiques soudés
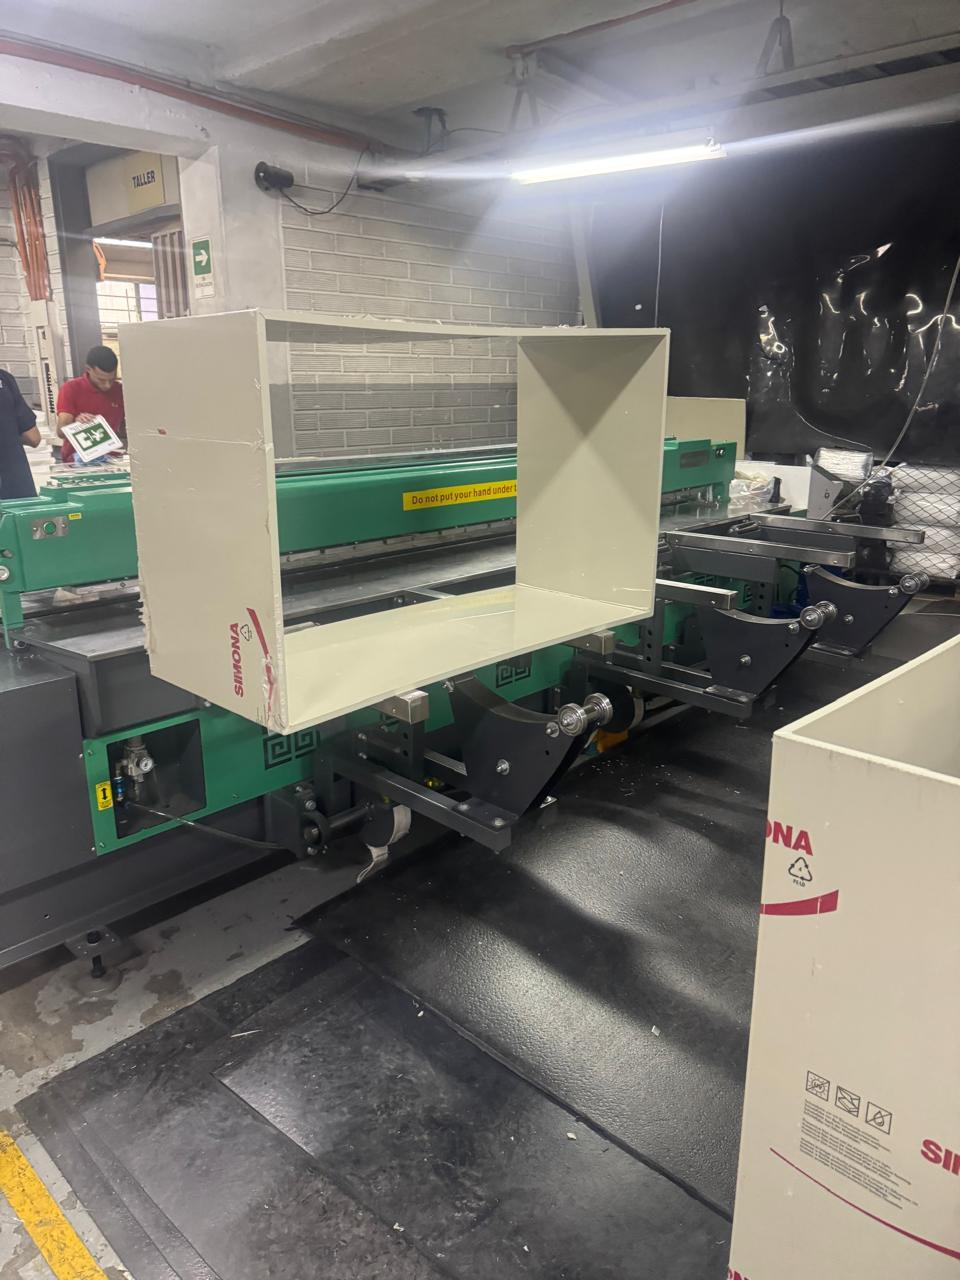
Les conduits d'aération ne constituent qu'une partie d'un système de traitement de l'air industriel, mais c'est la partie qui doit résister au flux d'air tout au long du parcours, du point de captage au point de rejet. Un système d'extraction complet remplit quatre fonctions : capturer (capots et enceintes à la source), transport (le réseau de conduits), traitement (épurateurs, filtres ou séparateurs), et décharge (ventilateur et cheminée) — et le réseau de conduits les relie tous. Dans la ventilation à air pur, les conduits en acier galvanisé ou inoxydable sont bon marché, courants et adéquats. gaz d'échappement corrosifs ou contaminésLes conduits métalliques sont souvent un mauvais choix, et c'est là que la fabrication de conduits en plastique s'est développée.
Les facteurs sont les mêmes dans tous les secteurs :
- La résistance à la corrosion est la raison principale. Les vapeurs acides, les brouillards de chlorures, les poussières alcalines et les gaz résiduaires de procédés attaquent rapidement l'acier galvanisé et peuvent même piquer l'acier inoxydable. Le PP, le PVC-U et le PVDF résistent à une large gamme d'acides, d'alcalis et de solutions salines, ce qui assure une durée de vie bien plus longue aux conduits soumis à des conditions d'utilisation difficiles et évite la libération de particules métalliques corrodées dans le flux d'air ou l'environnement.
- Usines chimiques, finition de surface et traitement des métaux. Les lignes de placage, de décapage, d'anodisation et de gravure produisent des brouillards acides et caustiques qui sont systématiquement évacués par des conduits en PP et en PVC vers des épurateurs. guide de fabrication des cuves de placage recouvre le côté réservoir du même environnement de traitement humide.
- Laboratoires, installations de semi-conducteurs et pharmaceutiques. Les systèmes d'évacuation des hottes et d'extraction des vapeurs de procédé nécessitent des conduits qui ne corrodent ni ne contaminent le flux d'air ; le PVDF est couramment utilisé en présence de vapeurs agressives ou à haute température.
- Traitement des eaux usées et industrie de l'eau. Le sulfure d'hydrogène et d'autres gaz odorants ou corrosifs provenant des procédés de traitement attaquent les conduits en acier et sont de plus en plus souvent gérés à l'aide de conduits en plastique et de systèmes d'épuration — voir fabrication d'équipements de traitement de l'eau.
- Fabrication de batteries, de produits chimiques et d'énergies nouvelles. L'expansion rapide de la production de batteries et de produits chimiques de spécialité a créé une forte demande pour les conduits d'échappement résistants à la corrosion et les épurateurs qui les traitent.
- Hygiène, facilité de nettoyage et poids. L'intérieur lisse des conduits en plastique résiste à l'accumulation de saletés et est facile à nettoyer, et les conduits en plastique pèsent beaucoup moins que l'acier de taille comparable, ce qui simplifie les supports et l'installation sur site.
Le point commun est que le conduit doit être aussi résistant chimiquement que le procédé qu'il dessert, et il doit être étanche Car il transporte un élément indésirable sur le lieu de travail. Une simple soudure non réalisée ou une bride mal étanche compromet simultanément ces deux propriétés ; c’est pourquoi les acheteurs de conduits accordent généralement plus d’importance à la qualité des soudures et aux tests d’assemblage que les clients du secteur de la ventilation générale.
Choix des matériaux : PP, PVC-U et PVDF pour les conduits d’évacuation
Le choix des matériaux précède celui des machines, et pour les conduits de ventilation, il est guidé par trois questions : Qu'y a-t-il dans le courant d'air ?, Quelle chaleur fait-il ?, et Comment le conduit sera-t-il soudé et soutenu ?Le tableau ci-dessous compare les trois thermoplastiques les plus utilisés. Les indications de température doivent être considérées comme une indication et non comme une limite fixe : les températures de service continu publiées varient selon la qualité et la formulation. Il est donc impératif de toujours vérifier la qualité spécifique auprès du fournisseur et de prendre en compte les conditions réelles du flux d'air avant d'établir un devis.
| Considération | PP (PP-H) | PVC-U | PVDF |
| résistance chimique dans les gaz d'échappement | Excellente performance avec une large gamme d'acides, d'alcalis et de sels ; l'outil de travail de référence pour les conduits d'évacuation de fumées chimiques. | Très bon pour de nombreux acides et bases, mais moins tolérant à certains solvants et aux hautes températures | Excellent, y compris avec des solvants agressifs et des milieux oxydants où le PP et le PVC-U sont marginaux. |
| Capacité de température (directionnelle) | Capacité de service continu supérieure à celle du PVC-U | Capacité de service continu réduite ; matériau limitant dans les gaz d'échappement chauds | Le plus élevé des trois ; choisi pour les échappements chauds ou très agressifs. |
| Soudabilité et partie applicable de l'outil à chaud DVS 2207 | Excellent, bien caractérisé ; DVS 2207-11 | Bon ; DVS 2207-12 pour PVC-U | Soudable, mais plus exigeant en termes de température et de technique ; procédure d'outillage chauffant DVS 2207-15 ; suivre la procédure du fournisseur de matériaux |
| Robustesse, rigidité et formage | Bonne robustesse et rigidité ; se cintre et se roule facilement pour les parois de conduits et les sections rondes | Rigide mais plus cassant, surtout par temps froid ; nécessite des précautions lors du pliage, de la manipulation et du support | Solide et rigide ; offre une maniabilité comparable à celle du PP, mais coûte plus cher. |
| Comportement du feu et UV | Combustible ; nécessite une stabilisation UV pour les essais en extérieur | Souvent auto-extinguible dans de nombreuses catégories ; nécessite une stabilisation UV en extérieur | Excellente résistance intrinsèque aux UV et aux intempéries ; de nombreuses qualités de PVDF ne nécessitent pas de stabilisateurs UV ajoutés pour une utilisation en extérieur – vérifiez la qualité spécifique. |
| Utilisation typique des conduits | Conduits d'évacuation des fumées chimiques générales, conduits d'entrée/sortie des épurateurs, lignes de placage et de décapage, conduits de grand diamètre | Évacuation des fumées de laboratoire et générales, circuits à basse température, conduits et raccords de plus petit diamètre | Échappement des semi-conducteurs et des produits chimiques spéciaux, flux de vapeurs chauds ou très agressifs, service critique |
| Coût relatif des matériaux | Modéré | Inférieur | Le plus haut |
Pour la plupart des réseaux de conduits d'évacuation de fumées chimiques, le PP-H est le matériau de base le plus courant : il allie une forte résistance chimique, une bonne rigidité et une bonne ténacité, une disponibilité en grandes plaques et une excellente soudabilité, ce qui simplifie la fabrication. Le PVC-U est souvent choisi pour les conduites à basse température et moins agressives, et est largement utilisé pour l'évacuation des fumées de laboratoire. Le PVDF est réservé aux flux les plus exigeants — vapeurs chaudes, chargées de solvants ou fortement oxydantes — où son coût est justifié par son utilité. Un réseau de conduits comportant généralement des diamètres, des raccords et parfois des emplacements (intérieur et extérieur), il est fréquent de trouver plusieurs matériaux dans une même installation ; l'important est d'adapter la procédure de soudage, les supports et les tolérances de dilatation de chaque matériau à ses propriétés spécifiques.
Techniques de soudage et de pliage pour les composants de conduits
La fabrication des conduits ne consiste pas en une seule opération, mais en une série d'opérations coordonnées, et chaque composant d'un réseau de conduits est réalisé de manière optimale selon une méthode particulière. L'application de la technique appropriée au composant adéquat garantit un réseau de conduits à la fois étanche et économique.
Découpe et ajustement
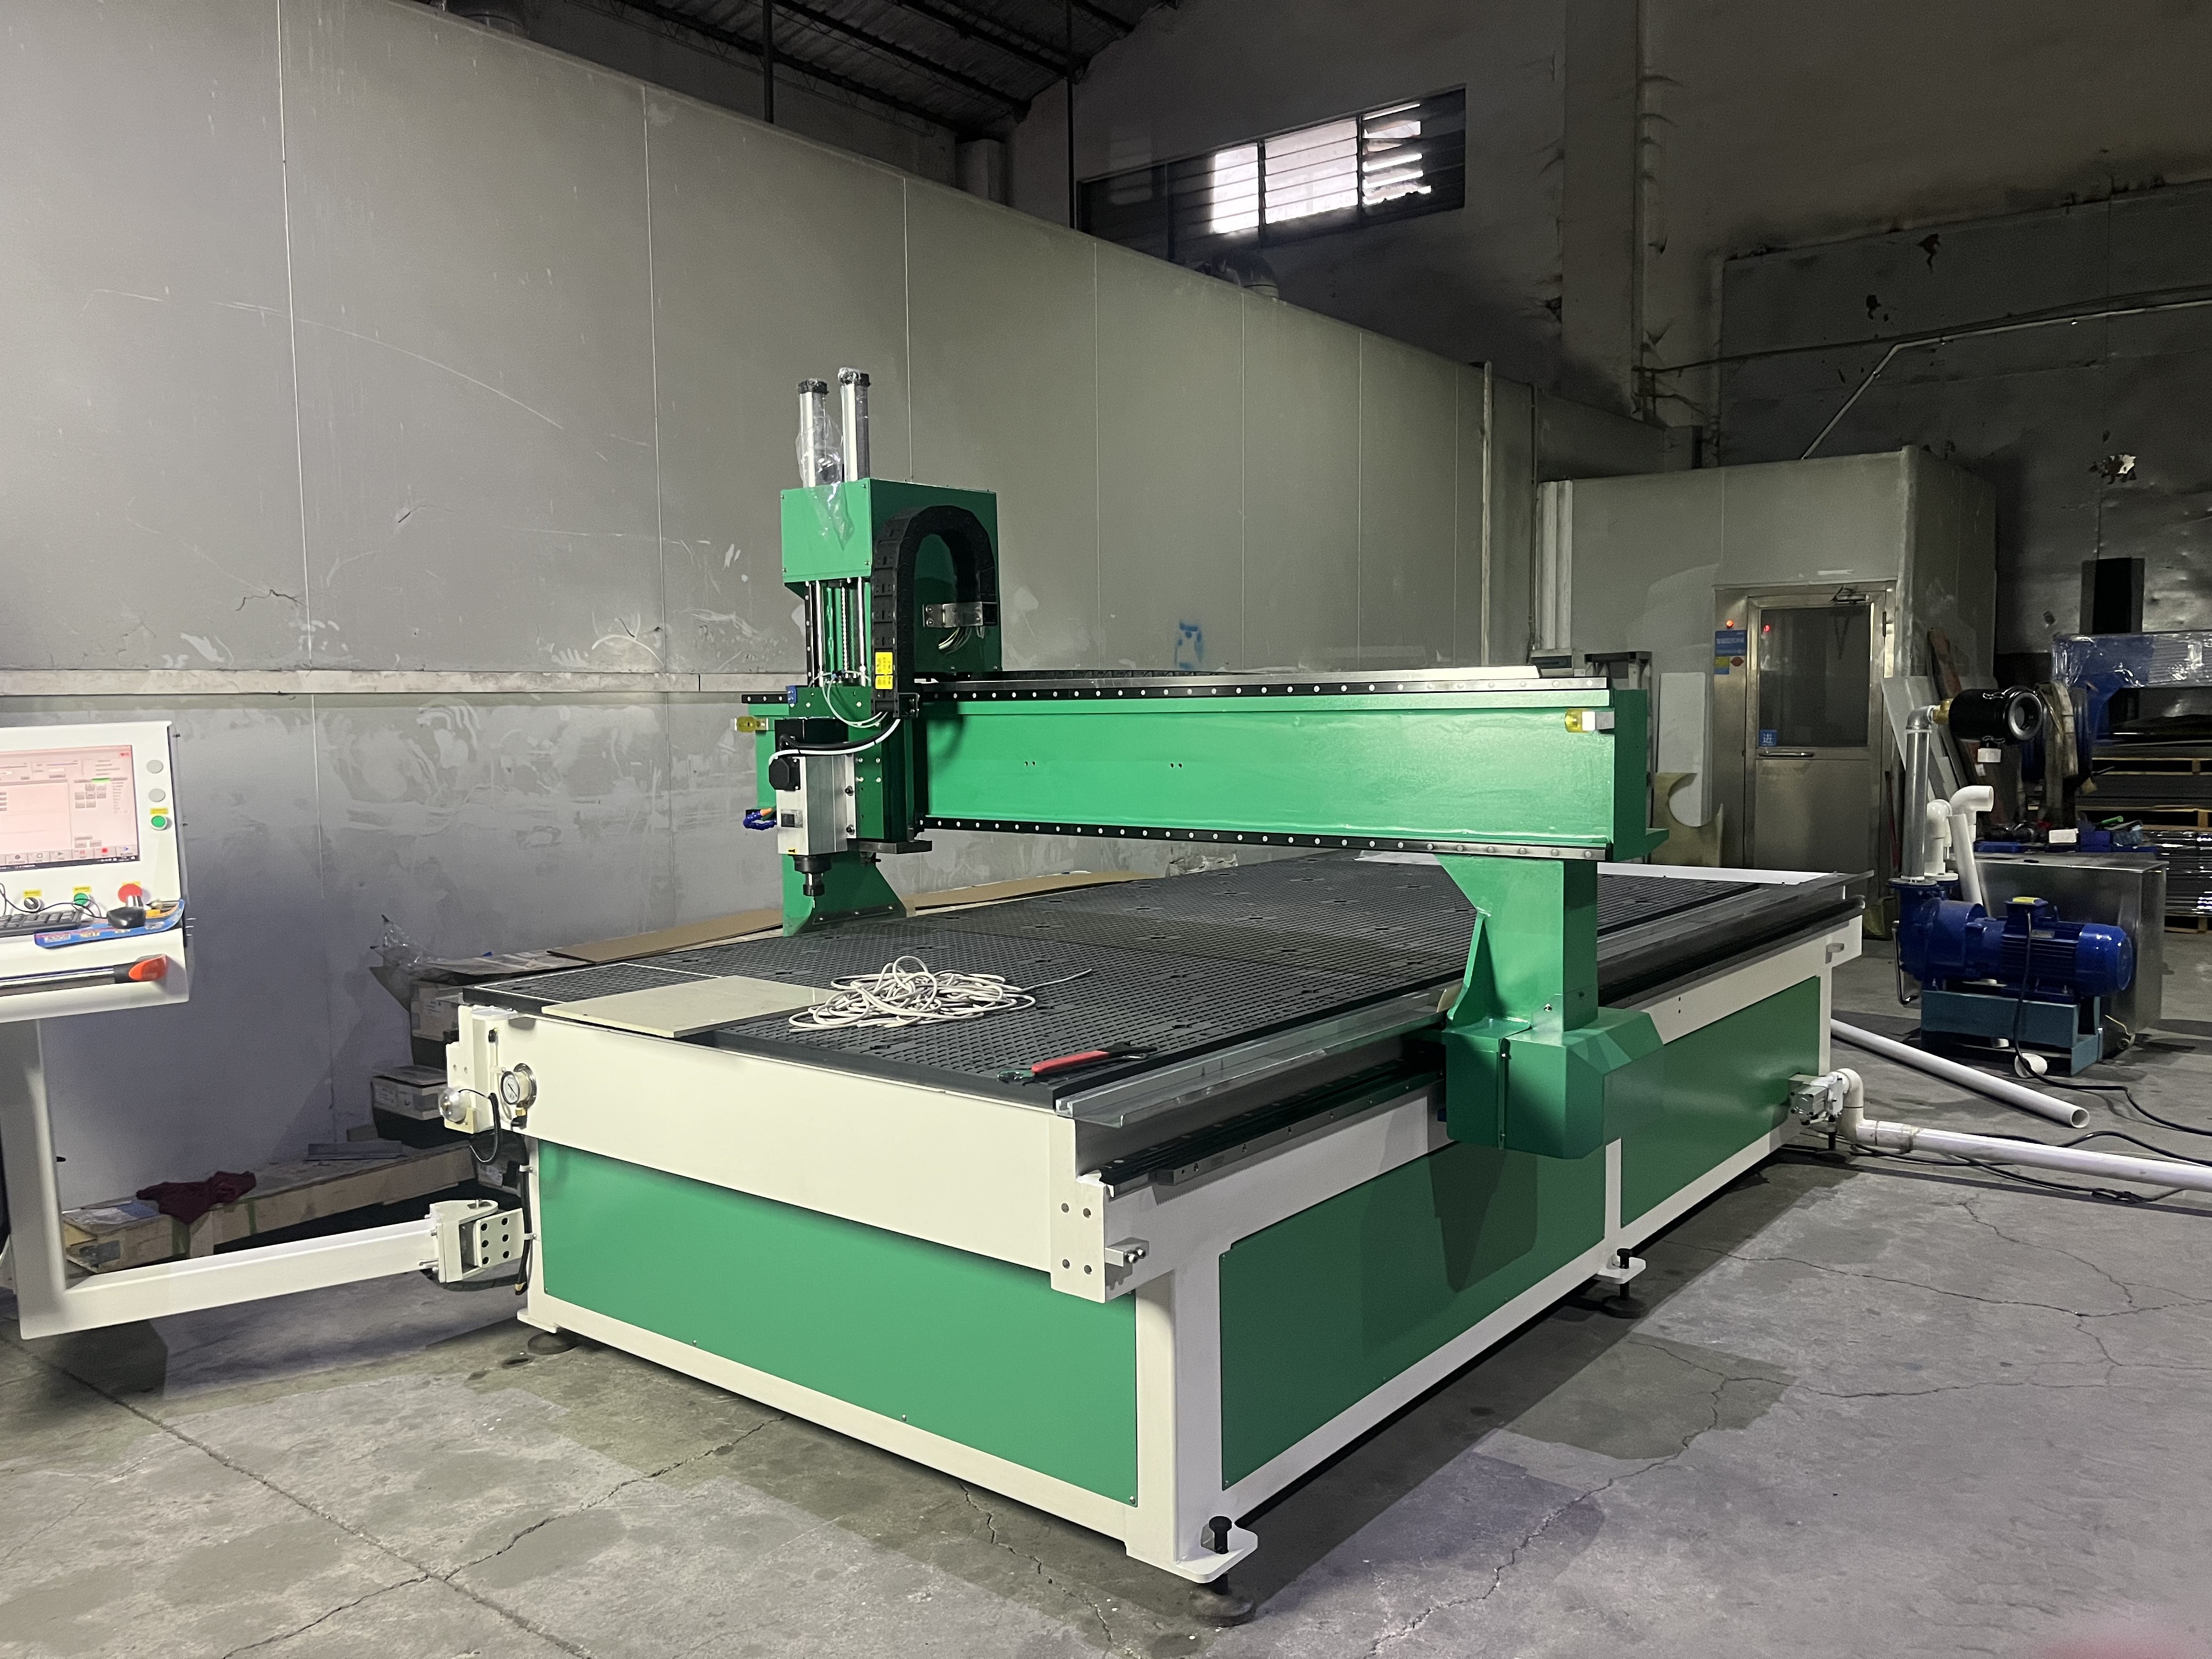
Tout commence par une découpe précise. Les composants des conduits, notamment les transitions, les coudes et les dérivations, sont complexes. développement Les formes (dépliées) et l'espace entre les bords à assembler ont un impact direct sur la qualité de la soudure. Une fraiseuse CNC découpe les panneaux et les formes de développement avec précision et répétabilité, garantissant des bords d'équerre et des espaces étroits et uniformes, condition essentielle à une bonne soudure. Des bords nets et d'équerre sont plus importants dans les conduits que dans les réservoirs, car de nombreux composants sont petits et le rapport joint/surface est élevé. Weissenberg fournit routeurs CNC dimensionné pour le traitement des feuilles de plastique.
Cintrage des côtés des conduits, des transitions et des brides
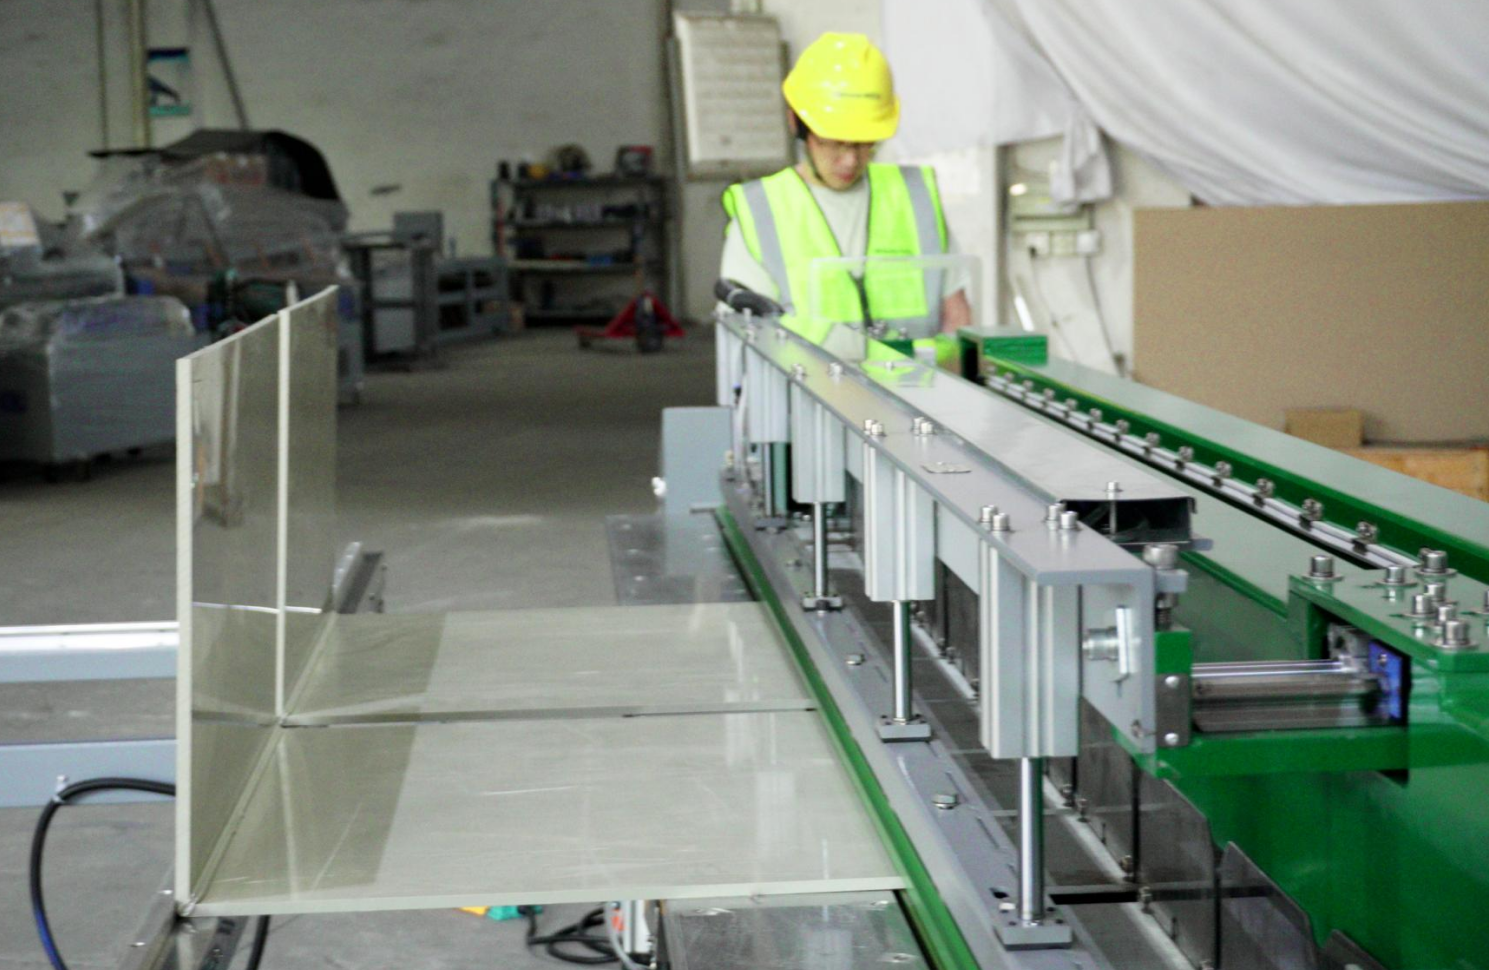
Les parois, transitions, capots et brides rectangulaires des conduits sont formés par cintrage linéaire : la tôle est chauffée le long d'une ligne étroite puis pliée à l'angle requis. Une machine de soudage et de cintrage comme la WeiForm Pro 3000 réalise ces deux opérations en une seule opération, ce qui est particulièrement efficace pour les conduits, car une seule section de conduit peut nécessiter un angle plié, une soudure et une bride. Le cintrage élimine les soudures : un angle correctement formé supprime une soudure et donc une voie potentielle de fuite liée à la soudure, tandis qu'un angle fabriqué artificiellement ajoute une soudure et ses propres voies potentielles de fuite. Pour connaître les principes de formage des thermoplastiques, consultez notre [référence manquante]. guide de pliage de feuilles de plastique.
Soudage de panneaux plats et de joints longitudinaux
Lorsqu'un panneau de conduit est trop grand pour être plié, ou lorsque des tôles plates doivent être assemblées pour former une pièce plus grande, les panneaux sont soudés bout à bout sur une soudeuse à outil chauffant grand format. La même machine soude les couture longitudinale Après le roulage ou le cintrage de la tôle, un chauffage et une pression de serrage uniformes sont appliqués à une section de conduit circulaire. Ceci évite la formation d'extrémités fragiles et insuffisamment soudées, sources de fuites par aspiration. La commande machine garantit un cycle identique d'une section à l'autre.
Formation de sections de conduits ronds
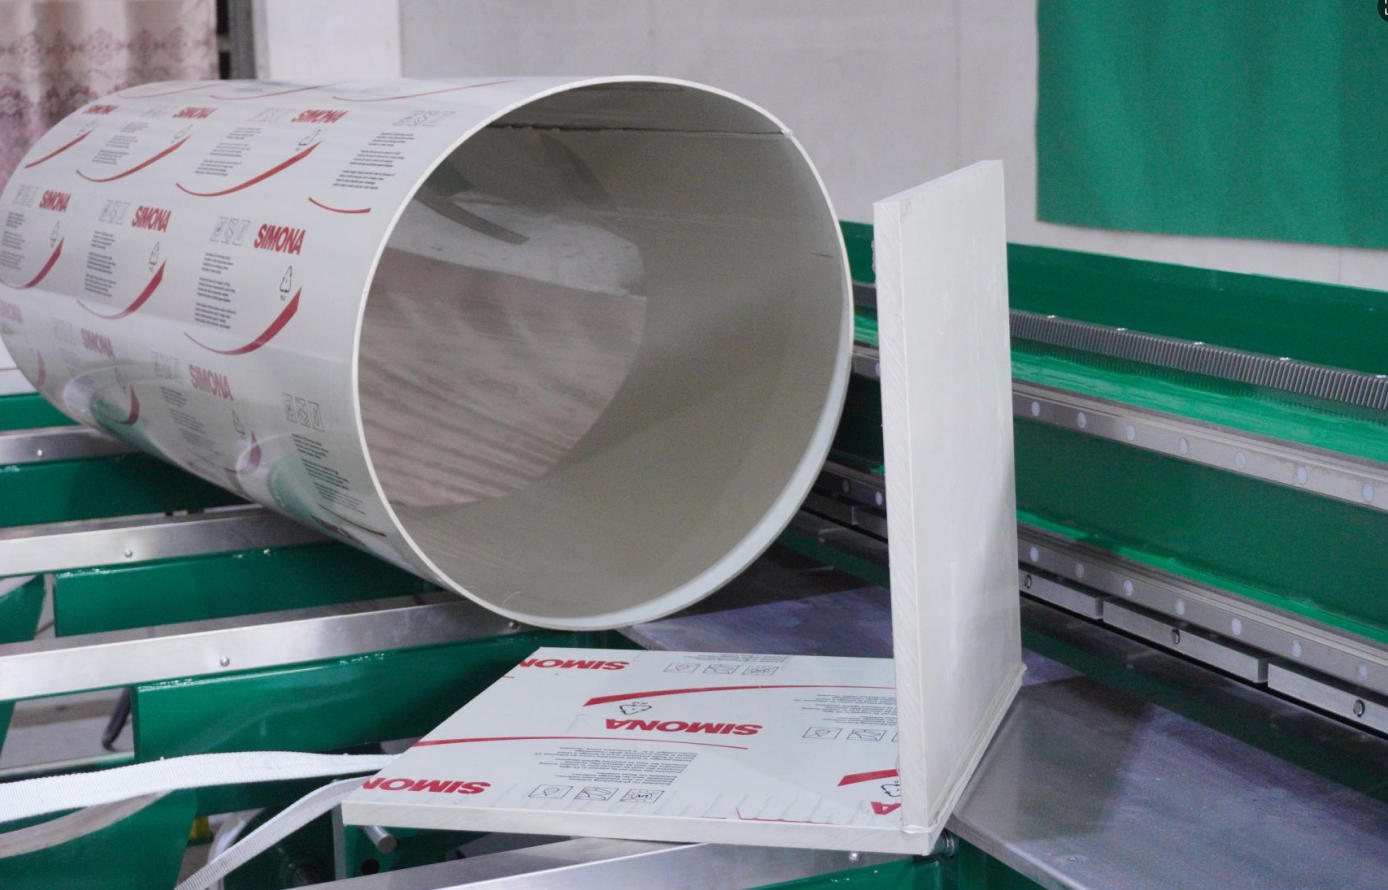
Un conduit rond est fabriqué en courbant une tôle plate profilée en cylindre, puis en soudant la jointure longitudinale. Les conduits de plus grand diamètre sont constitués de deux segments courbes ou plus. Sur une soudeuse bout à bout de type WeiBond, un dispositif auxiliaire de laminage (en option) permet d'étendre les capacités de la machine du soudage de panneaux plats au soudage de sections courbes. Ainsi, un atelier de fabrication de conduits n'a pas besoin d'une ligne de laminage séparée pour les conduits ronds de diamètre modeste. Le conduit rond est généralement privilégié pour l'évacuation des fumées car sa section circulaire résiste bien à la pression et aux vibrations de l'air en mouvement et offre moins de recoins où les dépôts peuvent s'accumuler.
Soudage par extrusion pour brides et joints de détail
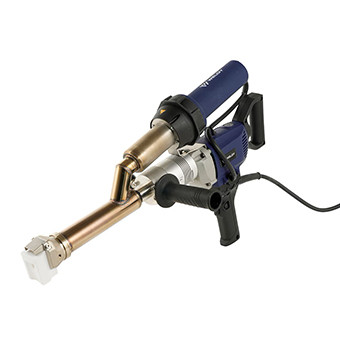
Les réseaux de conduits sont maintenus ensemble par de nombreux joints de détail : brides et anneaux de raccordement, amorces et dérivations, cadres de registres et de ports, anneaux de support et de raidissement, et cordons de renfort aux points de forte contrainte. Ces éléments sont généralement ajoutés par soudage par extrusion La norme DVS 2207-4 traite du soudage par extrusion des tubes, des éléments de pipeline et des panneaux. Les cordons de soudure finis sont évalués conformément au supplément 5 de la norme DVS 2202, qui consiste à déposer un cordon d'apport du même matériau pour sceller et renforcer le joint. Étant donné qu'une fuite au niveau d'une bride ou d'une dérivation est aussi dommageable qu'une fuite au niveau d'une soudure principale, les soudures par extrusion doivent être réalisées et inspectées avec le même soin que les soudures de panneaux. Weissenberg fournit les produits nécessaires. soudeuses par extrusion Weldy et solutions de soudage par extrusion pour ce travail.
Fabrication de conduits de grand diamètre avec les équipements Weissenberg
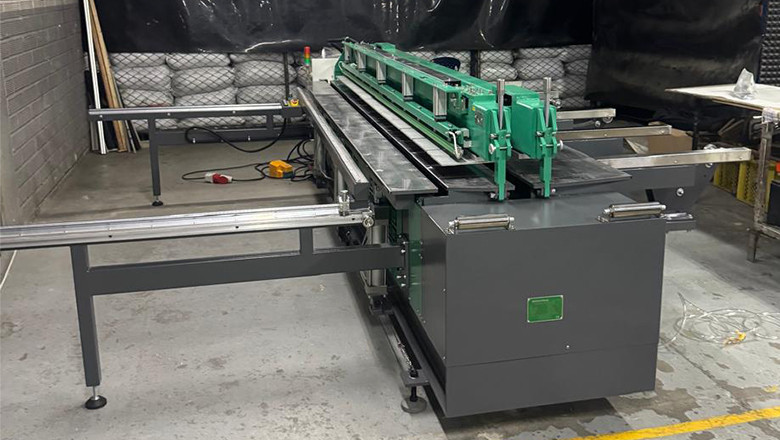
À mesure que le diamètre et l'épaisseur des parois des conduits augmentent, la problématique de fabrication évolue : il ne s'agit plus de savoir si l'on peut cintrer ce panneau, mais plutôt s'il est possible de souder un panneau de cette épaisseur et de cette largeur tout en garantissant une soudure étanche. Les conduits de grand diamètre destinés aux entrées d'épurateurs, aux collecteurs d'évacuation des fumées industrielles et aux cheminées de grande hauteur sont fabriqués à partir de tôles larges et épaisses. Les machines doivent donc être dimensionnées en fonction de la largeur maximale du panneau et de l'épaisseur maximale des parois prévues. Deux machines Weissenberg répondent à ces besoins ; elles sont complémentaires et non alternatives : la WeiForm Pro 3000 est une machine de soudage et de cintrage, tandis que la WeiBond 3000 est une soudeuse bout à bout grand format.
| Paramètre | WeiForm Pro 3000 (soudage et pliage) | WeiBond 3000 (soudeuse bout à bout) |
| Largeur de travail maximale | 3 000 mm | 3 000 mm |
| Dimensions de la machine (L × l × H) | 4 750 × 3 250 × 1 220 mm | 4 750 × 2 500 × 1 200 mm |
| épaisseur de soudage | 3–30 mm | PE 3–40 mm ; PP 3–40 mm ; PVDF 3–40 mm |
| Capacité de pliage | 3–20 mm, 5°–95° | — |
| Contrôle | Automate programmable Mitsubishi ; vérins électriques servocommandés pour le cintrage ; composants pneumatiques SMC pour les autres fonctions pneumatiques | Commande par automate programmable et écran tactile avec programmes de soudage enregistrés |
| Alimentation électrique | 230/400 V, 3/N/PE, 50/60 Hz | 230/400 V, 3/N/PE, 50/60 Hz |
| Consommation d'énergie | 7,2 + 4,6 × 2 kW | 7,2 kW |
| Raccordement d'air comprimé | 4–8 barres | 4–8 barres |
| température de chauffage maximale | 260°C | 260°C |
| Outils auxiliaires optionnels | — | dispositif à angle de 90° ; dispositif auxiliaire de roulement |
| Applications de conduits/air nommées | Conduits d'air, cuves de galvanoplastie, structures en plastique de taille moyenne | Fabrication de tours de lavage en polypropylène, aquaculture, traitement de l'eau |
Ces chiffres sont importants pour un atelier de conduits de ventilation pour des raisons spécifiques. Largeur de travail de 3 000 mm sur les deux machines Permet de former et de souder les parois des conduits et les ébauches de conduits ronds à partir de matériaux larges, ce qui réduit directement le nombre de joints longitudinaux par section — et chaque joint supprimé est une soudure qui n'a pas besoin d'être inspectée ou testée pour l'étanchéité. Bande de soudure de 3 à 40 mm du WeiBond 3000 sur PE, PP et PVDF Cela signifie que le même soudeur intervient aussi bien sur les tôles d'épaisseur utilisée pour les conduits que sur les plaques plus épaisses utilisées pour les corps de laveurs de gaz, les brides et les raccords renforcés ; un atelier n'est donc pas obligé de qualifier deux procédés pour différentes parties d'un même système. Plage de pliage de 3 à 20 mm du WeiForm Pro 3000 à 5°–95° Elle couvre les angles de pliage utilisés pour les conduits rectangulaires, les transitions et les brides, et elle soude également, de sorte qu'un côté de conduit peut être plié et soudé sur une seule machine. Contrôle PLC Sur les deux machines — un automate programmable Mitsubishi avec vérins électriques servo-commandés pour le cintrage et des composants pneumatiques SMC pour les autres fonctions pneumatiques dans la WeiForm Pro 3000, et un automate programmable plus écran tactile avec programmes enregistrés dans la WeiBond 3000 — c'est ce qui assure la cohérence de la production par lots de sections de conduits répétitives, de sorte que la vingtième bobine est soudée selon la même procédure que la première.
Du point de vue de la qualité du soudage, les solutions de lavage PP de Weissenberg s'appliquent contrôle stable de la température de la plaque chauffante maintenue à environ ±5°C pour éviter toute surchauffe ou sous-chauffe locale de l'articulation ; a mécanisme de synchronisation par parallélogramme qui assure un mouvement uniforme des panneaux afin de minimiser la concentration des contraintes thermiques et les erreurs d'alignement ; et un plateforme de travail robuste et parfaitement plane qui assure un chauffage uniforme et un alignement précis. Ce sont précisément ces propriétés qui garantissent l'étanchéité des joints de conduits sur un long réseau. L'option WeiBond 3000 dispositif d'angle à 90° et dispositif auxiliaire de roulement Étendre le procédé du soudage de panneaux plats au formage d'angles et aux sections de conduits courbes, de sorte qu'une conception de conduit combinant des éléments plats, pliés et arrondis ne nécessite pas une machine distincte pour chaque élément. Voir le Page produit WeiForm Pro 3000, le Page produit WeiBond 3000et le Gamme de soudeuses de plaques plastiques pour plus de détails.
Normes de qualité et inspection des soudures des systèmes de ventilation
L'efficacité d'un réseau de conduits dépend de son joint le plus faible. Or, les conduits d'évacuation transportent de l'air contaminé et fonctionnent généralement en aspiration ; une fuite, en aspirant l'air ambiant et en réduisant l'efficacité de la captation, passe souvent inaperçue. L'étanchéité est donc le critère de qualité primordial. La qualité des soudures de conduits se définit par les caractéristiques requises et la méthode de vérification.
Ce que doit être la soudure :
- Entièrement fusionnée sur toute la couture. Une soudure longitudinale ou une soudure bout à bout de panneau résistante au centre et faible, voire non fusionnée, aux extrémités peut créer une voie de fuite sous l'effet de la pression et des vibrations de service. Un apport de chaleur et une répartition de la pression uniformes contribuent à prévenir une fusion incomplète, notamment près des extrémités des soudures longues.
- Faces de joint régulières et alignées. Un défaut d'alignement crée une soudure étagée ou amincie qui réduit la section porteuse et peut masquer un canal. Le serrage de la machine maintient les deux panneaux parfaitement plats et alignés tout au long du cycle.
- Chauffage, commutation et refroidissement contrôlés. La fusion dépend de la température, des étapes de pression et des temps appropriés au matériau et à l'épaisseur — exécutés de la même manière sur chaque joint, y compris le refroidissement lent qui empêche les vides et les fissures de retrait dans les tôles plus épaisses.
- Joints de détail étanches. Les brides, les raccords de branchement, les cadres de port et les anneaux de renfort sont généralement ajoutés par soudage par extrusion et doivent être exécutés et inspectés avec le même soin que les soudures principales.
- Le matériel et la procédure correspondent. Chaque matériau a sa propre procédure d'outil chauffant (DVS 2207-1 pour PE-HD, DVS 2207-11 pour PP, DVS 2207-12 pour PVC-U, DVS 2207-15 pour PVDF), et la soudure doit suivre la procédure appropriée à ce matériau et à cette épaisseur.
Comment cela est vérifié :
| Test / vérification | Ce que cela vérifie | Utilisation typique dans la fabrication de conduits |
| Inspection visuelle de chaque soudure | Forme, symétrie, alignement et défauts de surface du cordon par rapport à une norme d'évaluation (la série DVS 2202 ; supplément 5 de la DVS 2202 pour l'évaluation des soudures par extrusion) | Contrôle de routine sur chaque joint principal et joint de détail avant qu'une section ne quitte l'établi |
| Test d'étanchéité à l'air/de fuite de la section assemblée | L'absence de fuite dans le tronçon de conduit ou le manchon terminé est la propriété d'acceptation pour le service d'évacuation. | Sur les sections et les tronçons terminés, conformément au test d'étanchéité à l'air spécifié pour le projet, l'étanchéité des conduits est généralement définie par une classe de fuite selon la norme applicable en matière de ventilation/conduits. Il convient donc de vérifier la méthode exacte, la pression d'essai et les critères d'acceptation dans le cahier des charges. |
| Essais destructifs sur échantillons | Qualité réelle de la fusion de la soudure (par exemple, essais de traction sur des échantillons de soudure selon la série DVS 2203) | Des coupons périodiques ou des soudures d'essai, ou lorsque le plan d'assurance qualité ou le client exige des preuves physiques |
| Contrôles dimensionnels et d'ajustement | Diamètres, longueurs, alignement des brides et ajustement des bobines permettent un assemblage des sections sur site sans contrainte. | Sur les sections terminées avant expédition, l'alignement des trous de boulons de bride est une source fréquente de retouches sur site s'il n'est pas vérifié. |
| Enregistrements de paramètres et de processus | Chaque soudure a été réalisée conformément à la procédure documentée — la couche de traçabilité sous-jacente aux essais physiques | Enregistré pour les joints principaux sur les soudures contrôlées par machine et archivé avec la commande de conduit |
Pour un client de conduits d'échappement, le test d'étanchéité est la démonstration qui compte, mais le travail qui permet de le réussir se fait en amont — au niveau des matériaux, de la procédure et de la machine à souder. Guide de conformité et liste de contrôle qualité DVS 2207 et le Guide du procédé et de l'inspection du soudage bout à bout Décrivez en détail la procédure et la documentation. Notez que les exigences de résistance et d'étanchéité des conduits sont généralement définies par le client et le cahier des charges du système de ventilation applicable au projet : lorsqu'un projet fait référence à des classes de fuite ou à des pressions d'essai, vérifiez la méthode exacte et les critères d'acceptation dans le cahier des charges avant la fabrication et assurez-vous qu'ils correspondent aux performances d'un système thermoplastique soudé.
Amélioration de l'efficacité de la production : réduction du temps de fabrication des réseaux de conduits
Les commandes de conduits arrivent rarement en une seule section. Un projet d'usine est un réseauDe nombreux conduits droits de différents diamètres, un ensemble de coudes, de tés et de transitions, ainsi qu'une gamme de brides et de raccords, sont nécessaires dans l'ordre d'installation sur le chantier. Le problème n'est donc plus de savoir « à quelle vitesse pouvons-nous fabriquer un conduit ? » mais « comment produire rapidement et de manière constante un ensemble de pièces reproductibles ? » C'est la constance et la standardisation des composants, et non la vitesse de soudage maximale, qui assurent la rentabilité d'un atelier de fabrication de conduits.
Choisissez cette voie : fabrication de conduits de réseau et de volume
- Vous recevez des commandes pour l'ensemble du réseau ou des commandes récurrentes et vous prévoyez que le segment des conduits se développera au même rythme que le marché de la construction d'usines.
- Standardiser une petite famille de diamètres de conduits et de dimensions rectangulaires afin que les composants se répètent d'un projet à l'autre.
- Investissez dans des machines assorties : une machine à souder et à cintrer (classe WeiForm Pro) pour les côtés pliés et les brides, ainsi qu'une soudeuse bout à bout grand format (classe WeiBond 3000) avec des programmes enregistrés pour les panneaux et les joints longitudinaux.
- Découpez des formes de développement précises sur une fraiseuse CNC afin que les coudes, les transitions et les ramifications s'ajustent avec des espaces réduits.
- Fabriquer des conduits ronds sur la soudeuse équipée du dispositif auxiliaire de laminage afin d'éviter une ligne de laminage séparée.
- Concevoir le réseau sous forme de bobines transportables avec brides, de sorte que les sections soient préfabriquées et testées en atelier.
Choisissez cette voie : travaux de conduits par projet ou par petites séries
- Les conduits sont occasionnels et mélangés à des réservoirs ou à de la fabrication générale, ou bien vos conduits sont de petit diamètre.
- Commencez par une machine à souder et à plier de milieu de gamme adaptée à vos tôles standard, et développez une capacité de soudage par extrusion pour les brides et les dérivations.
- Achetez les coudes, les tés et les raccords là où un fournisseur les a déjà en stock, et fabriquez vous-même les sections droites et les transitions.
- Utilisez autant que possible des formats de feuilles et des angles de pliage standard afin d'éviter les configurations personnalisées.
- Adoptez dès le premier jour de bonnes pratiques de documentation des bobines — c'est ce que les clients industriels et institutionnels auditent.
- Ne sous-traitez les soudures occasionnelles de grande largeur ou de parois épaisses que tant que cela reste rare ; les travaux fréquents de grande envergure sur les conduits justifient l'utilisation de la machine.
Il convient de nommer explicitement trois leviers d'efficacité. Premièrement, Le pliage, au lieu du soudage, permet d'améliorer l'étanchéité à l'air tout en réduisant le temps de fabrication.Chaque angle correctement formé élimine un cordon de soudure et le chemin de fuite associé. Deuxièmement, minimisation des coutures et conception des bobines Réduisez simultanément le temps de soudage, le temps d'inspection et le temps d'assemblage sur site : un réseau constitué de quelques bobines standard s'installe plus rapidement qu'un réseau constitué de nombreuses pièces sur mesure. Troisièmement, Détecter les défauts à la couture, et non lors du test finalC’est là que se situent les véritables économies : les paramètres contrôlés par machine, associés à une inspection visuelle conforme à la norme d’évaluation DVS 2202 applicable, permettent de détecter les problèmes pendant que la section est encore sur l’établi, plutôt qu’après son expédition et son assemblage. Pour comprendre le raisonnement derrière l’automatisation du contrôle par machine, consultez notre Analyse comparative du soudage CNC et manuelet pour savoir comment organiser l'atelier autour de ces opérations, voir le guide de planification de l'aménagement d'atelier.
Intégration avec les systèmes de lavage de gaz en polypropylène : solutions complètes pour la qualité de l’air
Les conduits d'évacuation sont rarement isolés. Dans la plupart des projets d'extraction industrielle, le réseau de conduits alimente un dispositif de traitement, souvent un épurateur en polypropylène pour les fumées corrosives. Un circuit typique comprend : cap de capture au cours du processus → réseau de conduits (lignes droites, coudes, embranchements) → entrée du laveur → lit garni et éliminateur de brouillard → cheminée de ventilation et d'évacuationLes conduits et l'épurateur utilisent les mêmes matériaux, la même technique de soudage et sont souvent fabriqués dans le même atelier.
C’est ce chevauchement qui explique pourquoi les fabricants de conduits se retrouvent souvent à construire les deux côtés du système. Les exigences sont étroitement liées :
- Même logique matérielle. Un conduit en polypropylène alimentant un épurateur en polypropylène permet de conserver l'utilisation d'un même matériau et simplifie la qualification des matériaux. Le procédé de soudage applicable dépend quant à lui du type d'assemblage, de l'épaisseur de la tôle et de la méthode de fabrication. L'utilisation d'un même matériau simplifie la spécification et la fabrication, mais la compatibilité chimique doit être vérifiée en fonction des conditions réelles dans chaque partie du système d'échappement.
- Même norme d'étanchéité à l'interface. Le raccordement entre le conduit et l'épurateur est un point critique : il doit être étanche à l'air et chimiquement sain, car c'est à cet endroit que l'ensemble du réseau rejoint l'appareil de traitement. Les transitions à brides ou soudées à cet endroit doivent faire l'objet de la même inspection que n'importe quelle soudure principale.
- Équipements de fabrication partagés. Les tours de lavage en PP sont construites à partir de feuilles de PP soudées et d'éléments internes en PP soudés, en utilisant les mêmes soudeuses bout à bout, plieuses et extrudeuses qu'un atelier de fabrication de conduits utilise déjà. Consultez notre guide de fabrication des épurateurs en PP pour le côté navire, et le page sur les solutions de soudage des épurateurs PP pour l'ensemble d'équipement.
- Une histoire de qualité pour le client. Un entrepreneur capable d'assurer la capture, le transport et le traitement des polluants offre une solution cohérente en matière de qualité de l'air plutôt qu'un ensemble de pièces détachées — et peut gérer les deux dans le cadre d'une fabrication et d'un système d'assurance qualité documentés, tout en appliquant la méthode d'inspection et de test appropriée à chaque composant.
Pour un atelier de fabrication, la conclusion pratique est que la réalisation de conduits est un prolongement naturel des équipements existants plutôt qu'une nouvelle compétence. Les machines qui soudent et cintrent un épurateur en polypropylène soudent et cintrent également ses conduits d'entrée et de sortie ; la différence réside dans les détails de conception et les essais, et non dans le procédé de base.
Liste de contrôle pour la conception et la fabrication des réseaux de conduits d'évacuation
Les conduits de ventilation partagent les mêmes équipements et techniques de soudage que les réservoirs et les cuves, mais plusieurs problèmes sont spécifiques aux conduits et au traitement de l'air, et ils doivent être réglés avant d'établir un devis :
- D'abord, la chimie et la température du flux d'air. Déterminez précisément la composition des gaz d'échappement et leur plage de température, puis choisissez le matériau (PP-H, PVC-U ou PVDF) en fonction de ces conditions. Ce choix est déterminant pour la suite du processus ; il est donc essentiel de le confirmer avec le client ou l'ingénieur des procédés avant de fixer un prix.
- L'étanchéité à l'air comme exigence de conception, et non comme une simple réflexion après coup. Étant donné que les conduits d'échappement fonctionnent fréquemment sous aspiration et transportent de l'air contaminé, dimensionnez le nombre de joints, la conception des brides et le plan de test en vue d'obtenir un système étanche, et convenez du test de réception avec le client au préalable.
- Fusion périmétrale complète à chaque articulation. Les joints rectilignes, les joints longitudinaux des conduits ronds, les soudures des brides et les raccords de dérivation doivent tous être parfaitement soudés. Un conduit étanche sauf au niveau d'une dérivation n'est pas étanche.
- Angles et transitions formés lorsque cela est possible. Il est préférable de plier les angles des conduits et de réaliser des transitions par formage plutôt que de les fabriquer à partir de bandes soudées. Le formage permet de réduire à la fois le temps de fabrication et le nombre de risques de fuite.
- Sections rondes pour les collecteurs d'échappement. Les conduits circulaires résistent bien à la pression et aux vibrations et présentent moins de coins internes où les dépôts peuvent s'accumuler ; courbez les ébauches de conduits ronds avec le dispositif auxiliaire de roulage et soudez la couture longitudinale.
- Conception des brides et des bobines pour assemblage sur site. La conception du réseau sous forme de bobines à brides permet de préfabriquer, d'inspecter et de tester l'étanchéité des sections en atelier, puis de les assembler sur site – une méthode plus rapide et plus contrôlable que les longues soudures en place.
- Supports, expansion et poids. Les conduits en plastique sont plus légers que ceux en acier, mais ils se dilatent et se contractent en fonction de la température et nécessitent des supports espacés et conçus en fonction du matériau et de la température de service ; convenez de l’espacement des supports avec l’installateur et tenez compte des mouvements thermiques.
- Accès pour le nettoyage et l'inspection. Les conduits d'échappement accumulent des résidus. Prévoyez des orifices d'inspection et de nettoyage et concevez-les comme des joints soudés parfaitement étanches, et non comme des ouvertures réalisées sur place.
- Procédure de soudage uniforme selon le matériau. Associez chaque matériau à sa pièce DVS 2207 et conservez une procédure documentée et un enregistrement des paramètres par couture ; c'est ce qui rend le réseau auditable et reproductible.
Bien maîtrisés, ces points convergent tous vers un même objectif : la fusion périmétrique complète, l’utilisation de joints formés plutôt que fabriqués, et une procédure documentée pour chaque matériau du système. Ce sont eux qui distinguent un réseau d’évacuation fiable d’un conduit présentant des fuites au niveau de la bride et de la corrosion au niveau du raccordement.
Scénario de production typique : Augmentation de la capacité de fabrication des conduits
Cette section décrit un scénario de production typique et illustratif Il ne s'agit pas d'un cas client précis et aucune donnée de production ou de capacité n'est fournie. Les commandes de conduits arrivent rarement section par section. Dans ce secteur, il est fréquent qu'un atelier de fabrication de pièces en plastique, qui soude déjà des réservoirs en PP, des épurateurs ou des hottes de laboratoire, soit sollicité par une usine chimique, une ligne de galvanoplastie, un laboratoire ou un intégrateur de systèmes pour fournir également le réseau de conduits d'évacuation — souvent l'ensemble des sections droites, coudes, dérivations et les raccordements à un épurateur, avec des commandes récurrentes à mesure que l'usine se développe ou que de nouvelles lignes sont ajoutées.
Le principal facteur limitant n'est généralement pas le savoir-faire de l'atelier en soudage, mais sa cadence de production et sa régularité : si chaque section de conduit est coupée, pliée et soudée avec une configuration différente et des paramètres ajustés manuellement, la production est limitée et les risques de variations et de retouches augmentent. L'utilisation de machines compatibles avec des programmes préenregistrés change la donne. L'utilisation de matériaux larges et d'angles formés réduit le nombre de soudures par section, ce qui diminue le nombre de passes nécessaires pour chaque bobine ; les programmes préenregistrés garantissent que la vingtième section est soudée selon la même procédure que la première ; et les enregistrements dimensionnels et paramétriques permettent de contrôler la qualité de l'ensemble du kit avant même sa sortie d'atelier. Le résultat ? Ce que recherchent les installateurs de conduits et les spécialistes du traitement de l'air : une capacité évolutive et un niveau de qualité constant, commande après commande.
Nous présentons ce scénario de manière qualitative à dessein : il s’agit d’un exemple illustratif et non d’un résultat client rapporté. Le gain de capacité exact dépend des dimensions des conduits, de l’épaisseur des parois et des équipements existants de l’atelier. Par conséquent, pour dimensionner correctement une ligne, il est préférable de se baser sur vos propres plans. Nos ingénieurs peuvent effectuer ce dimensionnement avec vous. Parlez à un ingénieur de Weissenberg.
FAQ
Quel type de plastique est utilisé pour les conduits d'évacuation et de ventilation ?
Les matériaux les plus utilisés sont le PP (PP-H), le PVC-U et le PVDF. Le PP-H est privilégié pour les conduits d'évacuation des fumées chimiques et des gaz de procédé, car il résiste à une large gamme d'acides, d'alcalis et de sels, est disponible en grandes plaques et se soude parfaitement. Le PVC-U est largement utilisé pour les applications à basse température et en milieu moins agressif, notamment l'évacuation des fumées de laboratoire. Le PVDF est choisi pour les flux de vapeurs chauds, chargés de solvants ou fortement oxydants, pour lesquels le PP et le PVC-U sont moins performants ; c'est également le plus coûteux. Le choix du matériau doit se faire en fonction de la composition chimique et de la température du flux d'air, et la nuance spécifique doit être vérifiée auprès du fournisseur avant toute demande de devis.
Comment les conduits de ventilation en plastique sont-ils assemblés ?
Les composants des conduits en plastique sont assemblés par soudage, selon les techniques appropriées à chaque pièce. Les panneaux plats et la soudure longitudinale des sections de conduits ronds sont assemblés par soudage bout à bout à l'aide d'un outil chauffant ; les parois latérales, les transitions, les chapeaux et les brides des conduits sont formés par cintrage linéaire. Lorsqu'un angle peut être plié, il l'est plutôt que soudé, car un angle correctement formé élimine une soudure et donc une voie potentielle de fuite liée à la soudure ; et les joints de détail tels que les brides, les raccords de dérivation, les cadres de ports et les anneaux de renfort sont généralement scellés et renforcés par soudage par extrusion. Chaque matériau est soudé selon sa propre procédure : DVS 2207-1 pour le PE-HD, DVS 2207-11 pour le PP, DVS 2207-12 pour le PVC-U et DVS 2207-15 pour le PVDF ; les joints de détail soudés par extrusion suivent la norme DVS 2207-4.
Comment rendre un système de conduits étanche à l'air, et comment le teste-t-on ?
L'étanchéité à l'air est obtenue par la fusion complète de chaque joint et raccord sur toute sa longueur, dans des conditions uniformes, suivie d'une vérification du résultat. Concrètement, cela implique un soudage bout à bout à la machine avec une pression de serrage uniforme et une température stable de la plaque chauffante afin d'éviter les extrémités fragiles ou insuffisamment fusionnées ; le pliage des angles au lieu de leur fabrication ; un soudage par extrusion soigné des brides et des dérivations ; et un contrôle visuel de chaque soudure selon une norme d'évaluation. Les sections et les tronçons terminés sont ensuite vérifiés par le test d'étanchéité à la ventilation spécifié pour le projet (l'étanchéité à l'air des conduits est généralement définie par une classe d'étanchéité selon la norme applicable aux conduits ; il convient donc de vérifier la méthode exacte et les critères d'acceptation dans le cahier des charges), avec des essais destructifs sur des échantillons de soudure conformément à la série DVS 2203 lorsque le plan qualité exige une preuve matérielle.
Les conduits en plastique peuvent-ils résister aux hautes températures ?
Cela dépend du matériau. Parmi les trois matériaux de conduits courants, le PVC-U présente la plus faible résistance à la température de service continu et constitue le choix le plus limité pour les conduits d'évacuation d'air chaud. Le PP-H tolère des températures de service continu plus élevées que le PVC-U, tandis que le PVDF offre la meilleure résistance et est privilégié pour les flux d'air chauds ou très agressifs. Les températures de service continu publiées variant selon la qualité et la formulation, il est impératif de toujours vérifier la qualité spécifique à l'aide de la fiche technique du fournisseur et de la température réelle du flux d'air (y compris les variations de courte durée) avant de choisir un matériau pour un conduit d'évacuation d'air chaud.
Quel équipement est nécessaire pour fabriquer des conduits de ventilation en plastique ?
L'ensemble principal comprend : une fraiseuse CNC pour la découpe précise de panneaux et de formes complexes ; une machine de soudage-cintrage pour le pliage des parois de conduits, des transitions, des capots et des brides, ainsi que pour le soudage des joints sur la même unité ; une soudeuse bout à bout grand format pour les panneaux plats et les joints longitudinaux de conduits ronds, avec un dispositif auxiliaire de roulage en option pour les sections rondes courbes ; et une soudeuse par extrusion pour les brides, les dérivations, les ports et les renforts. La WeiForm Pro 3000 de Weissenberg est une machine de soudage-cintrage de 3 000 mm de large (soudage de 3 à 30 mm, cintrage de 3 à 20 mm, angles de 5° à 95°) conçue pour les travaux de ventilation, et la WeiBond 3000 est une soudeuse bout à bout de 3 000 mm de large pour les feuilles de PE, PP et PVDF de 3 à 40 mm d'épaisseur, avec des dispositifs d'angle à 90° et de roulage en option.
Comment les conduits d'aération se raccordent-ils à un système de lavage de gaz en polypropylène ?
Le réseau de conduits achemine les fumées captées vers l'épurateur : un circuit typique comprend des hottes de captage, des conduits droits, des coudes et des dérivations, l'entrée de l'épurateur, le lit garni et le séparateur de brouillard, puis un ventilateur et une cheminée d'évacuation. Comme les conduits et l'épurateur sont généralement fabriqués dans la même famille de matériaux, l'utilisation de matériaux identiques simplifie la qualification, la spécification et le support technique. Toutefois, la procédure de soudage applicable dépend du type d'assemblage, de l'épaisseur de la tôle et de la méthode de fabrication, et la compatibilité chimique doit être vérifiée en fonction des conditions réelles de chaque partie du système. La jonction entre les conduits et l'épurateur est un joint critique : elle doit être étanche à l'air et chimiquement stable, et mérite donc la même inspection que n'importe quelle soudure principale.
Points clés à retenir
- La fabrication des conduits de ventilation et d'évacuation consiste à construire des conduits thermoplastiques soudés pour l'air corrosif ou contaminé — régie par trois exigences : un matériau adapté à la chimie et à la température du flux d'air, des joints soudés étanches à l'air le long de chaque couture et connexion, et un formage efficace des sections droites, des coudes, des transitions et des sections rondes dont un réseau a besoin.
- Le PP-H est le matériau de référence pour les conduits d'évacuation de fumées chimiques ; le PVC-U convient aux conduites à basse température et moins agressives ; le PVDF est réservé aux flux chauds, chargés de solvants ou fortement oxydants — vérifiez la qualité spécifique en fonction des conditions du flux d'air avant d'établir un devis.
- La fabrication est une séquence de techniques assorties : découpe CNC pour des formes de développement précises ; cintrage en ligne (ou soudage-cintrage) pour les côtés des conduits, les transitions et les brides ; soudage bout à bout pour les panneaux et les joints longitudinaux des conduits ronds ; roulage pour les sections rondes courbes ; et soudage par extrusion pour les brides, les dérivations, les ports et les renforts.
- L'étanchéité à l'air est le résultat d'un processus, et non d'un test unique : chauffage uniforme et pression de serrage uniforme sur toute la couture, coins pliés plutôt que fabriqués, joints de détail soudés par extrusion solides et inspection visuelle de chaque soudure selon la série DVS 2202, vérifiée par le test de fuite de ventilation spécifié du projet et par un échantillonnage destructif selon DVS 2203 lorsque cela est nécessaire.
- Les conduits et les épurateurs en PP appartiennent au même système et partagent les mêmes matériaux, la même technique de soudage et les mêmes équipements ; la construction des deux permet à un atelier de fabrication de proposer une solution complète en matière de qualité de l’air.
- La Weissenberg WeiForm Pro 3000 est une machine de soudage et de pliage de 3 000 mm de large (soudage de 3 à 30 mm, pliage de 3 à 20 mm à 5°–95°, automate programmable Mitsubishi avec vérins électriques servo-commandés pour le pliage et composants pneumatiques SMC pour les autres fonctions) conçue pour les applications de conduits d’air ; la WeiBond 3000 est une soudeuse bout à bout de 3 000 mm de large pour feuilles de PE, PP et PVDF de 3 à 40 mm avec dispositifs d’angle à 90° et de roulage en option pour les coins et les sections rondes.
- L'efficacité est une question d'ingénierie : privilégier le pliage au soudage lorsque cela est possible, minimiser les coutures et standardiser les bobines, et détecter les défauts au niveau de la couture plutôt qu'au moment du test final.
Références et lectures complémentaires
- Weissenberg — Machine de soudage et de pliage WeiForm Pro 3000 (Largeur de travail : 3 000 mm ; soudage : 3–30 mm ; pliage : 3–20 mm à 5°–95° ; automate programmable Mitsubishi ; vérins électriques servocommandés pour le pliage ; composants pneumatiques SMC pour les autres fonctions pneumatiques ; 7,2 + 4,6 × 2 kW ; température de chauffage maximale : 260 °C ; conçue pour les conduits d’air et les cuves de galvanoplastie)
- Weissenberg — Soudeuse bout à bout pour feuilles de plastique WeiBond 3000 (PE/PP/PVDF de 3 à 40 mm ; largeur de travail maximale de 3 000 mm ; 7,2 kW ; température de chauffage maximale de 260 °C ; dispositifs auxiliaires optionnels d’angle à 90° et de roulement ; conçu pour la fabrication de tours de lavage en PP, l’aquaculture et le traitement de l’eau)
- Weissenberg — Gamme de soudeuses de plaques plastiques (Famille de soudeuses bout à bout WeiBond)
- Weissenberg — Machines de soudage et de pliage de feuilles de plastique (Gamme WeiForm Pro 2000/3000/4000)
- Weissenberg — solutions de soudage pour épurateurs PP (Régulation de la température de la plaque chauffante à environ ±5°C ; mécanisme de synchronisation par parallélogramme ; plateforme de travail robuste et parfaitement plane)
- Weissenberg — Solutions de soudage par extrusion et soudeuses par extrusion Weldy pour brides, dérivations, orifices et renforcement des joints
- Weissenberg — fraiseuse CNC pour la découpe précise des panneaux et le développement des formes
- Weissenberg — Fabrication de laveurs de gaz en PP : meilleures pratiques pour les joints soudés résistants à la corrosion
- Weissenberg — Procédé de soudage bout à bout de feuilles de plastique : configuration, cycle de soudage en 5 étapes et guide d’inspection
- Weissenberg — Guide de conformité et liste de contrôle qualité DVS 2207
- Weissenberg — Comment cintrer des feuilles de plastique : guide de cintrage pour PP, PEHD et PVC
- Weissenberg — Comment souder des feuilles de PEHD, PP et PVDF : guide des procédés, des températures et des matériaux
- Weissenberg — Fabrication d'équipements de traitement de l'eau : solutions de soudage plastique
- Weissenberg — Aménagement d'un atelier de fabrication de pièces en plastique : guide de planification en 5 zones
- Série DVS 2207 — Soudage des thermoplastiques (Pièces pour outils chauffants : DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF ; soudage par extrusion : DVS 2207-4), DVS Media GmbH, Düsseldorf
- Série DVS 2202 — Évaluation des joints entre les thermoplastiques sur les éléments de tuyauterie et les panneaux (Évaluation visuelle des soudures sur plaques chauffées et par extrusion ; le supplément 5 de la norme DVS 2202 traite de l’évaluation des soudures par extrusion ; vérifier les suppléments et éditions en vigueur)
- Série DVS 2203 — Essais de joints soudés de thermoplastiques (Essais mécaniques d'échantillons de soudure ; vérification des pièces et éditions actuelles)
- Étanchéité à l'air des conduits — pour les conduits d'évacuation et de ventilation, l'étanchéité à l'air est normalement spécifiée comme une classe de fuite selon la norme de ventilation/conduits applicable au projet ; vérifiez la norme applicable, la classe de fuite et la pression d'essai dans le cahier des charges du projet.
- Pratiques de ventilation industrielle — les références reconnues pour la conception et la spécification des systèmes d'extraction et de ventilation industriels comprennent l'ACGIH Ventilation industrielle : Manuel de bonnes pratiques de conception Aux États-Unis, la norme OSHA 29 CFR 1910.94 (Ventilation) s'applique. Respectez toujours les spécifications du système de ventilation et les exigences réglementaires applicables au projet.
Vous prévoyez la mise en place d'un réseau de conduits d'évacuation ou l'extension de votre atelier aux travaux de ventilation et vous souhaitez un deuxième avis sur le choix des matériaux, la conception des conduits et des bobines, ou le choix des machines ? Parlez à un ingénieur de Weissenberg — La configuration appropriée dépend des dimensions et de l'épaisseur des parois de vos conduits, de la composition chimique et de la température du flux d'air, de votre volume de production et des exigences de conformité et de test de votre marché.