Réponse rapide
La fabrication de bassins aquacoles consiste à construire des cuves étanches en thermoplastique (bassins d'élevage, réservoirs piscicoles, bassins de filtration et de stockage) à partir de feuilles de PEHD ou de PP dont l'aptitude au contact avec l'eau est documentée, assemblées par soudage bout à bout à la machine pour obtenir des parois et un fond étanches. Les trois exigences qui définissent une bonne fabrication de bassins aquacoles sont : un matériau non toxique dont la qualité spécifique est validée comme convenant à l'usage prévu en contact avec l'eau (Il n’existe pas de certification universelle « sans danger pour les poissons » pour les plastiques — les homologations reconnues pour le contact alimentaire et/ou l’eau potable doivent être vérifiées en fonction du marché cible et de l’application). soudures étanches sur toute la longueur de chaque joint de panneau ainsi le réservoir retient l'eau sans fuir, et soudage répétable et contrôlé par machine Ainsi, un atelier peut fabriquer plusieurs cuves de qualité identique au lieu d'une seule cuve conforme et d'une série de cuves présentant des fuites. La solution pratique pour les fabricants est une soudeuse bout à bout de tôles grand format avec un contrôle précis de la température de la plaque chauffante et une pression de serrage uniforme ; par exemple, la WeiBond 3000 de Weissenberg, qui soude des tôles de PE, PP et PVDF de 3 à 40 mm d'épaisseur jusqu'à 3 000 mm de large avec un réglage continu de la hauteur de la plaque chauffante, un serrage uniforme haute densité et un contrôle des paramètres par automate programmable. Ce guide explique le choix des matériaux, les exigences d'étanchéité des soudures et les méthodes de test, comment fabriquer des cuves en lots reproductibles et comment la WeiBond 3000 s'intègre dans une ligne de production de cuves d'aquaculture.
Qu'est-ce que la fabrication de bassins d'aquaculture ?
Définition : Fabrication de bassins d'aquaculture
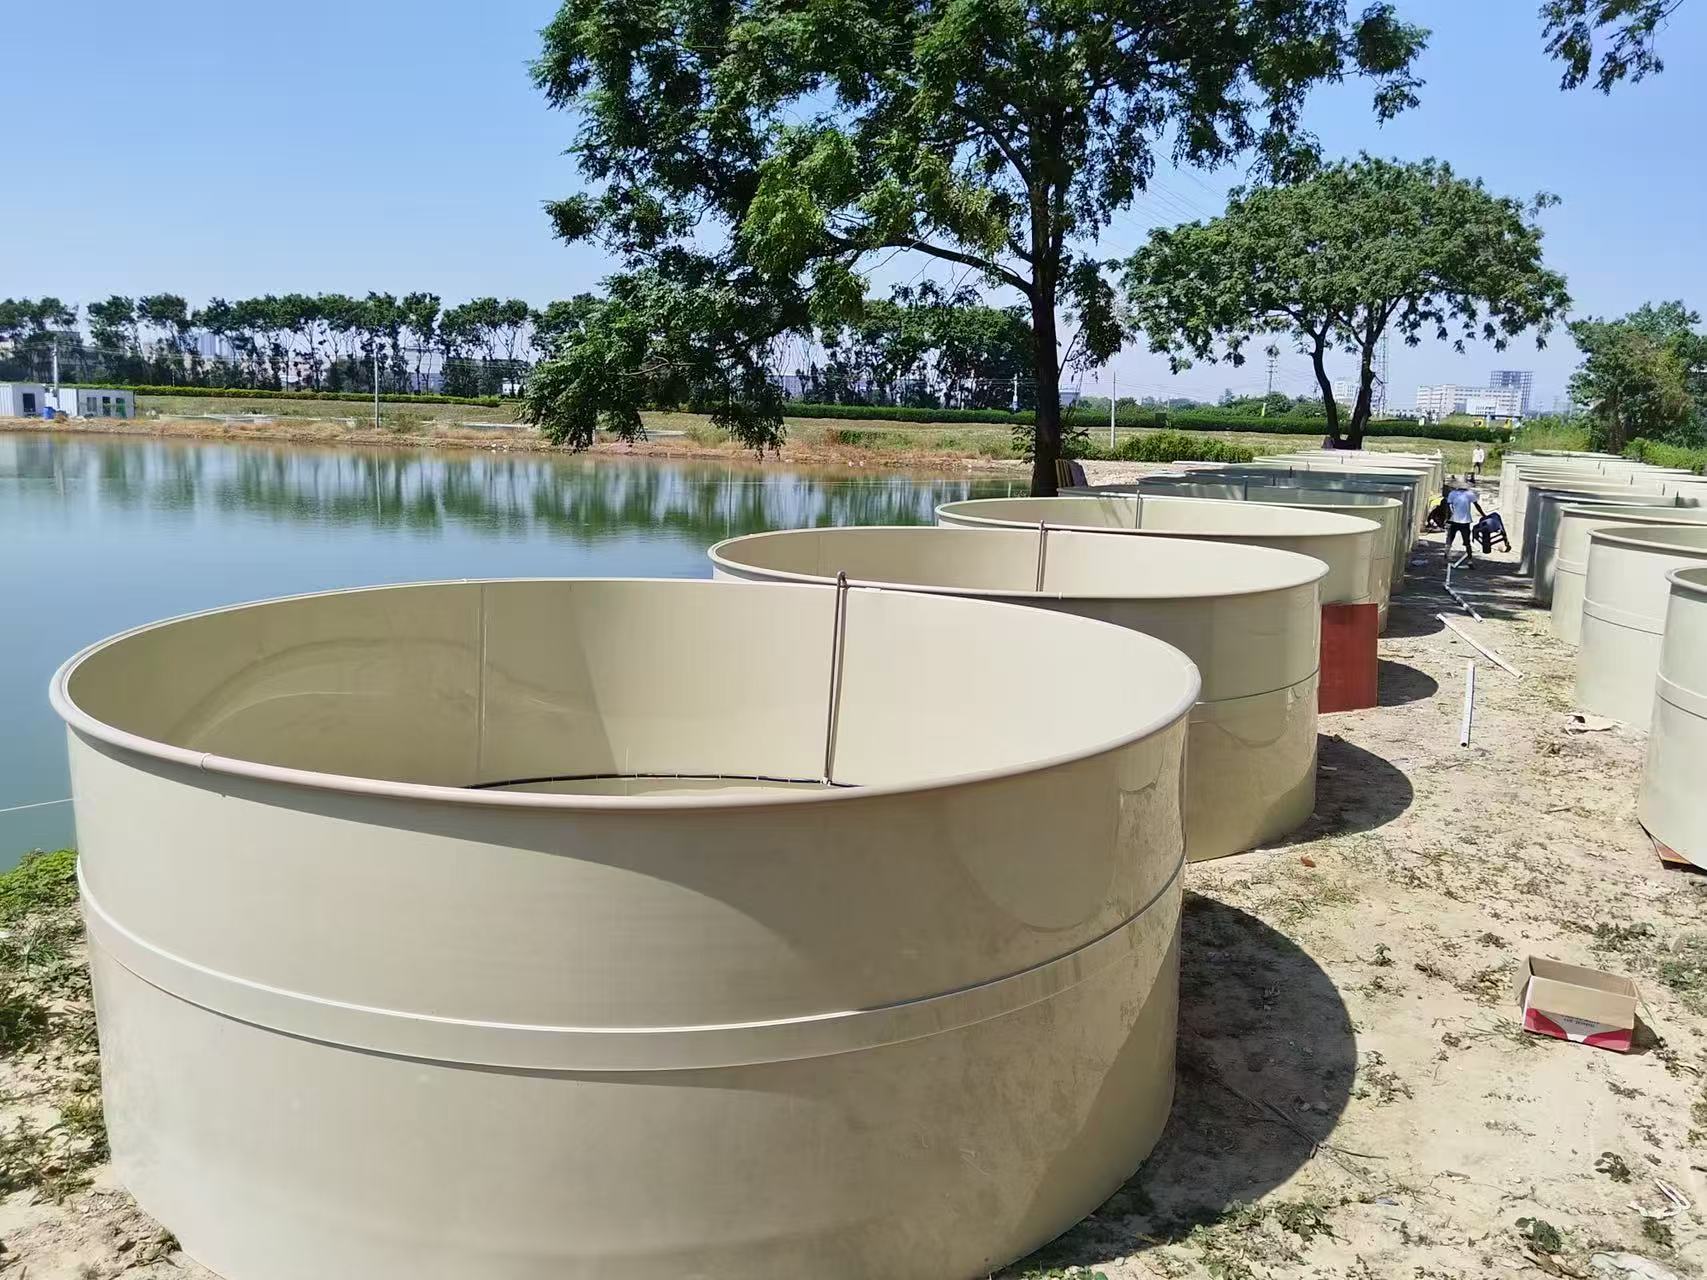
La fabrication de bassins aquacoles consiste à produire des cuves et des réservoirs en plastique soudés, utilisés pour l'élevage, le maintien et la transformation d'animaux et de plantes aquatiques : poissons, crevettes, crustacés et algues. Alors que la pisciculture traditionnelle reposait sur des étangs en terre et des bassins en béton, les fermes modernes à recirculation et à flux continu utilisent des bassins thermoplastiques préfabriqués. Ces bassins peuvent être construits sur mesure, déplacés et agrandis, maintenus hygiéniques et fabriqués à partir de matériaux non toxiques qui ne contaminent pas l'eau. Le procédé de fabrication repose sur le soudage de feuilles de plastique : des feuilles de PEHD ou de PP sont découpées aux dimensions des panneaux, soudées bout à bout pour former les parois et le fond à l'aide d'une machine à souder à chaud, puis mises en forme pour les angles et les courbes par chauffage et cintrage. Enfin, les raccords, les orifices de vidange, les déversoirs et les panneaux de séparation ou de chicanes sont ajoutés par soudage par extrusion. Un bassin étant un récipient étanche soumis à une charge hydrostatique continue, sa fabrication est soumise à des exigences strictes en matière de sécurité des matériaux (qualité non toxique validée pour le contact avec l'eau) et d'intégrité des soudures sur toute la longueur du joint, et non seulement au centre du panneau. Ce guide couvre les industries qui stimulent la demande, la qualité du matériau et la décision d'approbation pour le contact avec l'eau, les exigences et les tests de soudure étanche, la production par lots pour plus de cohérence et comment une soudeuse bout à bout grand format telle que la WeiBond 3000 soutient la fabrication de réservoirs d'aquaculture.
Ce document s'adresse aux ateliers de transformation des matières plastiques qui se lancent sur le marché de l'aquaculture, aux fabricants de cuves qui augmentent leur production et aux exploitants ou intégrateurs de fermes piscicoles qui évaluent les fournisseurs de cuves soudées. Pour un aperçu plus général des cuves soudées, consultez notre [lien/document manquant]. guide de fabrication des réservoirs de stockage de produits chimiques; pour le secteur de l'eau qui partage une grande partie des mêmes équipements et techniques de soudage, voir fabrication d'équipements de traitement de l'eau.
Pourquoi l'aquaculture se tourne-t-elle vers les bassins en plastique préfabriqués ?
L'aquaculture est l'un des secteurs de production alimentaire dont la croissance est la plus rapide. Selon la FAO État des pêches et de l'aquaculture mondiales 2026 Selon les prévisions de la SOFIA (2026), la production totale de la pêche et de l'aquaculture a atteint un niveau record de 235 millions de tonnes en 2024, dont 195 millions de tonnes d'animaux aquatiques. La production aquacole d'animaux aquatiques a franchi pour la première fois la barre des 100 millions de tonnes en 2024, atteignant 103 millions de tonnes (environ 371 milliards de dollars US à la production), et représente désormais 53 % de la production totale d'animaux aquatiques et plus de 59 % de la production alimentaire issue de ces animaux. Depuis la fin des années 1980, la quasi-totalité de la croissance de la production aquatique provient de l'aquaculture, tandis que la pêche de capture se maintient entre 86 et 94 millions de tonnes environ. La FAO prévoit que la production totale d'animaux aquatiques atteindra 214 millions de tonnes d'ici 2034. Dans le cadre de cette expansion aquacole, les systèmes d'aquaculture en bassins et en circuit fermé génèrent une demande pour des cuves d'élevage, de maintien, de filtration et de stockage d'eau en thermoplastique. Les bassins offrent aux éleveurs des avantages que l'aquaculture en eau libre ne permet pas : maîtrise de la qualité et de la température de l'eau, contrôle facilité des maladies et de la biosécurité, densité d'élevage prévisible et possibilité de rapprocher la production des marchés. Ce contrôle est assuré par le bassin lui-même, et la performance de ce dernier dépend de la qualité de ses soudures.
Du point de vue d'un fabricant, cela crée une demande stable et répétable dans plusieurs directions :
- Bassins d'élevage et de grossissement. Réservoirs ronds, rectangulaires et compartimentés de nombreuses tailles, souvent commandés par ensembles assortis plutôt qu'à l'unité.
- Réservoirs et cuves de stockage. Réservoirs de stockage d'eau douce et d'eau de mer, bassins de dégazage et d'aération, et réserves d'eau d'urgence.
- Cuves de filtration et de traitement. Biofiltres, bassins de décantation et de clarification, écumeurs de protéines et puisards — éléments essentiels des systèmes d'aquaculture en recirculation (RAS).
- Bassins d'écloserie et de nurserie. Des cuves plus petites, à haut niveau de propreté, où la finition de surface et l'hygiène comptent autant que l'étanchéité.
- Réservoirs de stockage et de transport vivants. Réservoirs utilisés pour le transport d'animaux vivants et le stockage temporaire, où une soudure fiable est une condition essentielle au maintien en vie.
Le point commun est que chaque cuve est un conteneur étanche construit en tôle soudée. Une simple soudure défectueuse ne se contente pas de provoquer une fuite ; elle menace le stock, le sol et le calendrier de production de l’aquaculteur. C’est pourquoi les acheteurs du secteur aquacole sont généralement plus attentifs à la qualité des soudures et à la sécurité des matériaux que les clients industriels en général.
Sélection des matériaux : plastiques non toxiques et homologués pour le contact avec l’eau pour les aquariums
Le choix du matériau prime sur celui de la machine, et en aquaculture, il revêt une dimension supplémentaire absente des autres marchés des bassins : tout ce qui entre en contact avec l'eau entre en contact avec les poissons. Le plastique doit être non toxique, ne doit pas libérer de substances nocives dans l'eau et ne doit pas lui conférer un goût ou une odeur désagréable susceptible d'altérer le produit. Parallèlement, il doit être soudable, résistant et, pour les bassins extérieurs, résistant aux rayons du soleil, au sel, aux produits chimiques et aux agents de nettoyage utilisés à la ferme. Le tableau ci-dessous récapitule les matériaux les plus couramment utilisés. Il convient de préciser la signification du terme « homologué » : il n'existe pas de certification unique et universelle « sans danger pour les poissons » ou « aquaculture » pour les plastiques, et une homologation pour l'alimentation alimentaire ou l'eau potable n'équivaut pas automatiquement à une certification « sans danger pour les poissons ». L'important est que la qualité du matériau soit validée comme étant adaptée à l'usage prévu (contact avec l'eau/aquaculture) – en utilisant les homologations reconnues pour le contact alimentaire et/ou l'eau potable lorsque le marché cible l'exige – et ces homologations varient selon le marché et l'application. Vérifiez toujours la qualité spécifique par rapport aux données du fournisseur et au système applicable sur votre marché.
| Considération | PEHD (PE-HD) | PP (PP-H) | PVC-U |
| Adéquation de la qualité spécifique à une utilisation en contact avec l'eau (il n'existe pas de certification universelle « sans danger pour les poissons ») | Largement utilisé pour le contact avec l'eau potable et les aliments lorsque la qualité spécifique est approuvée pour l'usage prévu ; faible absorption d'eau ; les qualités approuvées sont largement utilisées dans les applications en contact avec les aliments et l'eau potable | Convient au contact alimentaire et à la distribution d'eau lorsque la qualité spécifique possède l'agrément requis ; bonnes performances chimiques et d'hygiène | Utilisé dans les applications hydrauliques, mais la nuance spécifique doit être adaptée à l'usage ; moins recommandé lorsque la flexibilité et la résistance aux chocs sont importantes. |
| Soudabilité et partie applicable de l'outil à chaud DVS 2207 | Excellent, bien caractérisé ; DVS 2207-1 | Excellent ; DVS 2207-11 | Bon ; DVS 2207-12 pour PVC-U |
| Robustesse et comportement aux chocs (cuves froides, manutention) | Grande robustesse sur une large plage de températures — une raison courante pour laquelle le PEHD domine les grands réservoirs | Plus rigide et plus dur que le PE ; plus sensible aux entailles, surtout à basse température | Rigide et sensible aux chocs à basse température ; nécessite une manipulation soigneuse |
| Exposition aux UV / exposition extérieure | Nécessite des grades stabilisés aux UV (noirs ou composés spécialement) pour une longue durée de vie en extérieur | Nécessite une stabilisation UV pour une utilisation en extérieur | Nécessite une stabilisation UV ; la surface peut se fariner avec le temps. |
| Utilisation typique en aquaculture | Bassins d'élevage, réservoirs, cuves RAS, grands espaces de stockage — l'outil de travail par excellence | Réservoirs d'eau chaude, systèmes de filtration et cuves spéciales où la chimie ou la rigidité du polypropylène est privilégiée | Petites pièces fabriquées et articles spécifiques pour le service de l'eau |
Pour la plupart des grands bassins d'aquaculture, le PEHD est un matériau de base courant lorsqu'une qualité adaptée au contact avec l'eau est requise, car il allie non-toxicité, robustesse, disponibilité en grandes quantités et excellente soudabilité. Le PP-H est privilégié pour sa rigidité ou son profil de compatibilité spécifique, tandis que le PVC-U est principalement utilisé pour les petites pièces. En matière de conformité, les applications en contact avec les aliments et l'eau potable sont généralement évaluées selon des référentiels tels que le règlement (UE) n° 10/2011 relatif aux matières plastiques en contact avec les denrées alimentaires ; en Allemagne, la norme KTW-BWGL et la certification DVGW correspondante ; au Royaume-Uni, la norme WRAS/BS 6920 ; et en Amérique du Nord, la norme NSF/ANSI/CAN 61. Il est important de noter que la norme NSF/ANSI/CAN 61 ne couvre que les effets sur la santé des matériaux en contact avec l'eau potable – elle ne certifie pas le goût, l'odeur ni la résistance à la prolifération microbienne – il convient donc de vérifier la norme requise par le marché de votre client avant d'établir un devis et de vous assurer que le certificat du fournisseur de feuilles y correspond. Notez à nouveau qu’il s’agit de systèmes d’homologation de matériaux, et non d’un certificat « sans danger pour la pêche » universel : une qualité approuvée sur un marché ou pour un droit de douane n’est pas automatiquement approuvée sur un autre ; il faut donc faire correspondre le certificat au droit de douane et au marché de destination spécifiques.
Exigences et méthodes d'essai des soudures étanches
L'étanchéité n'est pas le fruit d'un simple test, mais d'une propriété que l'ensemble du processus de fabrication doit garantir. Un réservoir soudé est étanche car chaque joint est parfaitement fusionné sur toute sa longueur, chaque angle est étanche et chaque raccord est scellé – et parce qu'un contrôle a été effectué avant l'expédition. Les exigences peuvent être regroupées en deux catégories : les caractéristiques de la soudure et la méthode de vérification.
Ce que doit être la soudure :
- Entièrement fusionnée sur toute la couture. Une soudure bout à bout résistante au centre et faible ou non fusionnée aux extrémités suintera sous une charge continue. Un chauffage et une pression de serrage uniformes sur toute la surface du panneau permettent d'éviter ce problème.
- Faces de joint régulières et alignées. Un défaut d'alignement crée une soudure étagée ou amincie qui réduit la section porteuse et peut masquer un canal. Le serrage de la machine maintient les deux panneaux parfaitement plats et alignés tout au long du cycle.
- Temps de chauffage, de commutation et de refroidissement contrôlés. L'étanchéité de la fusion dépend de la température, des étapes de pression et des durées appropriées au matériau et à son épaisseur — le tout étant exécuté de la même manière sur chaque joint, y compris le refroidissement lent qui empêche la formation de vides et de fissures de retrait dans les tôles épaisses.
- Joints de détail étanches. Les orifices de drainage, les déversoirs et les traversées sont généralement ajoutés par soudage par extrusion, une opération qui doit être réalisée et inspectée avec le même soin que les joints des panneaux.
Comment cela est vérifié :
| Test / vérification | Ce que cela vérifie | Utilisation typique dans la fabrication de réservoirs |
| Inspection visuelle de chaque soudure | Forme du cordon, symétrie, alignement et défauts de surface par rapport à une norme d'évaluation (la série DVS 2202 pour les soudures de plaques chauffées et d'extrusion) | Contrôle de routine sur chaque joint principal et joint de détail avant que le réservoir ne quitte l'établi |
| test d'étanchéité au remplissage d'eau | Étanchéité à l'eau de l'ensemble du navire sous une pression hydrostatique similaire à celle en service | Test d'acceptation final sur le réservoir fini (par exemple, conformément à la norme DVS 2206-2 pour les réservoirs thermoplastiques non pressurisés, le cas échéant) |
| Essais d'échantillons destructifs | Qualité réelle de la fusion de la soudure (par exemple, essais de traction sur des échantillons de soudure selon la série DVS 2203) | Des coupons périodiques ou des soudures d'essai, ou lorsque le plan d'assurance qualité ou le client exige des preuves physiques |
| Enregistrements de paramètres et de processus | Chaque soudure a été réalisée conformément à la procédure documentée — la couche de traçabilité sous-jacente aux essais physiques | Enregistré pour les joints principaux sur les soudures contrôlées par machine et archivé avec la commande du réservoir |
Pour un client du secteur aquacole, le test de remplissage d'eau est la démonstration qui compte, mais le travail qui permet de le réussir se fait en amont — au niveau des matériaux, de la procédure et de la machine à souder. Guide de conformité et liste de contrôle qualité DVS 2207 et le Guide du procédé et de l'inspection du soudage bout à bout Décrire en détail la procédure et la documentation.
Efficacité de production : Construction de plusieurs réservoirs de qualité constante
La demande en aquaculture se traduit généralement par des commandes en volume : une ferme ou un intégrateur de systèmes commande un ensemble de cuves de tailles identiques, et non une seule cuve. Le problème n’est donc plus de savoir si l’on peut souder une seule cuve correctement, mais plutôt si l’on peut souder la dixième cuve aussi bien que la première. C’est la constance, et non la capacité de production maximale, qui assure la rentabilité d’une ligne de production de cuves.
Qu'est-ce qu'une production par lots reproductible exige ?
- Un programme de soudage enregistré et récupérable par matériau et par épaisseur. Au lieu de reprogrammer la machine à chaque fois, l'opérateur se souvient de la procédure éprouvée : même température, mêmes pressions et mêmes durées à chaque cycle.
- Paramètres contrôlés par la machine. La commande par automate programmable et écran tactile (comme sur les machines WeiBond) exécute le cycle de la même manière à chaque fois, ce qui réduit les variations liées à l'opérateur entre les équipes.
- Standardisation des panels. La conception de réservoirs à partir d'un petit ensemble de dimensions de panneaux standard réduit la variété des découpes, la variété des soudures et le risque d'erreur de réglage entre les réservoirs.
- Enregistrements de soudure par unité. L'enregistrement des paramètres permet à un atelier de prouver que chaque cuve d'un lot a été construite selon la même procédure — un atout précieux pour les clients fidèles et les audits.
Qu'est-ce qui bloque une ligne de chars ?
- Réajustement manuel pour chaque couture. Les méthodes manuelles qui dépendent du ressenti de l'opérateur varient d'un char à l'autre, et cette variation se traduit ultérieurement par des retouches.
- Machine sous-dimensionnée pour les panneaux. Si le soudeur ne peut pas gérer le panneau le plus large, les joints se multiplient — plus de temps de soudage, plus de risques de fuite, plus d'inspections par réservoir.
- Retravail caché jusqu'au remplissage d'eau. Une fuite détectée lors du test final entraîne l'annulation de la construction de la cuve entière ; détecter les défauts au niveau de la soudure est bien moins coûteux.
- Aucune procédure standard. Sans programmes écrits et archivés, la qualité disparaît en même temps qu'un soudeur expérimenté.
La solution la plus efficace consiste à dimensionner la soudeuse en fonction de la largeur maximale des panneaux nécessaires à la conception des réservoirs, à standardiser la gamme de panneaux et à laisser la commande machine assurer la répétabilité. C'est précisément le rôle d'une soudeuse bout à bout grand format — voir notre Analyse comparative du soudage CNC et manuel pour le raisonnement sur l'automatisation.
Considérations de conception spécifiques à l'aquaculture
Les bassins d'aquaculture partagent les mêmes équipements et techniques de soudage que les cuves de stockage de produits chimiques et de traitement de l'eau, mais plusieurs problèmes de conception sont spécifiques à l'utilisation en pisciculture et doivent être résolus avant d'établir un devis :
- Charge hydrostatique continue et étanchéité périmétrique complète. Les bassins d'élevage et de stockage restent remplis d'eau pendant de longues périodes, de sorte que l'ensemble du bassin est constamment sous pression, et non seulement le fond. Chaque joint de panneau doit être parfaitement soudé sur tout son périmètre, car une seule section insuffisamment chauffée peut suinter continuellement et vider le bassin au fil du temps.
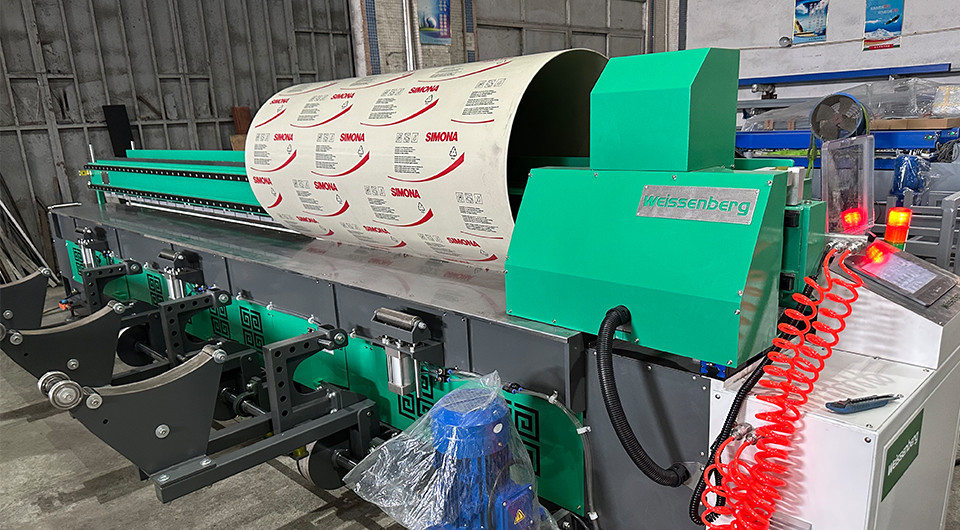
- Géométrie ronde et courbe. De nombreux bassins d'aquaculture sont cylindriques ou à parois courbes, contrairement aux cuves chimiques rectangulaires construites à partir de tôles plates. Les sections courbes sont formées par chauffage et cintrage, ou par roulage en machine, et les joints et angles formés doivent présenter la même qualité de fusion que les soudures bout à bout de panneaux plats.
- Cloisons internes et panneaux de séparation. Les cloisons servent à diviser les réservoirs pour le tri, le traitement ou la régulation du débit. Chaque cloison comporte des joints soudés de part et d'autre et doit souvent être étanche ; la séquence de soudage doit donc garantir une fusion adéquate entre la cloison et la paroi extérieure.
- Évacuations, déversoirs et traversées de cloisons. Les orifices de sortie, les déversoirs et les cloisons étanches interrompent la paroi du réservoir. Leur étanchéité est généralement assurée par soudage par extrusion, une opération qui doit être réalisée et inspectée avec le même soin que les joints principaux, car une fuite au niveau d'un raccord est aussi dommageable qu'une fuite au niveau de la paroi.
- Surfaces intérieures lisses et faciles à nettoyer. L'aquaculture hygiénique bénéficie d'un intérieur lisse avec un minimum de crevasses, ce qui contribue à réduire les sites d'encrassement et simplifie le nettoyage et la désinfection — mettant l'accent sur une forme de cordon régulière, sans contre-dépouilles et sans vides ouverts au niveau de la soudure.
- Utilisation extérieure résistante aux UV et aux milieux marins/de mer. Les réservoirs extérieurs exposés nécessitent des qualités stabilisées aux UV, et le service en eau de mer ajoute des considérations de compatibilité des matériaux, d'encrassement, d'agent de nettoyage et de composants métalliques auxquelles les systèmes d'eau douce peuvent ne pas être confrontés.
- Rotation et nettoyage. Les réservoirs sont vidés, nettoyés et remplis entre les cycles de production ; les soudures et les raccords doivent donc supporter des nettoyages et des désinfections répétés sans se fissurer, se ramollir ou s'encrasser.
Maîtrisés, ces points concernent la soudure : fusion complète du périmètre, soudage par extrusion précis de chaque pénétration et séquence contrôlée pour les cloisons et les courbes. Ce sont ces éléments qui distinguent un bassin d’aquaculture d’une cuve standard fabriquée avec la même tôle et la même machine.
Pourquoi le Weissenberg WeiBond 3000 est-il adapté à la production de bassins d'aquaculture ?
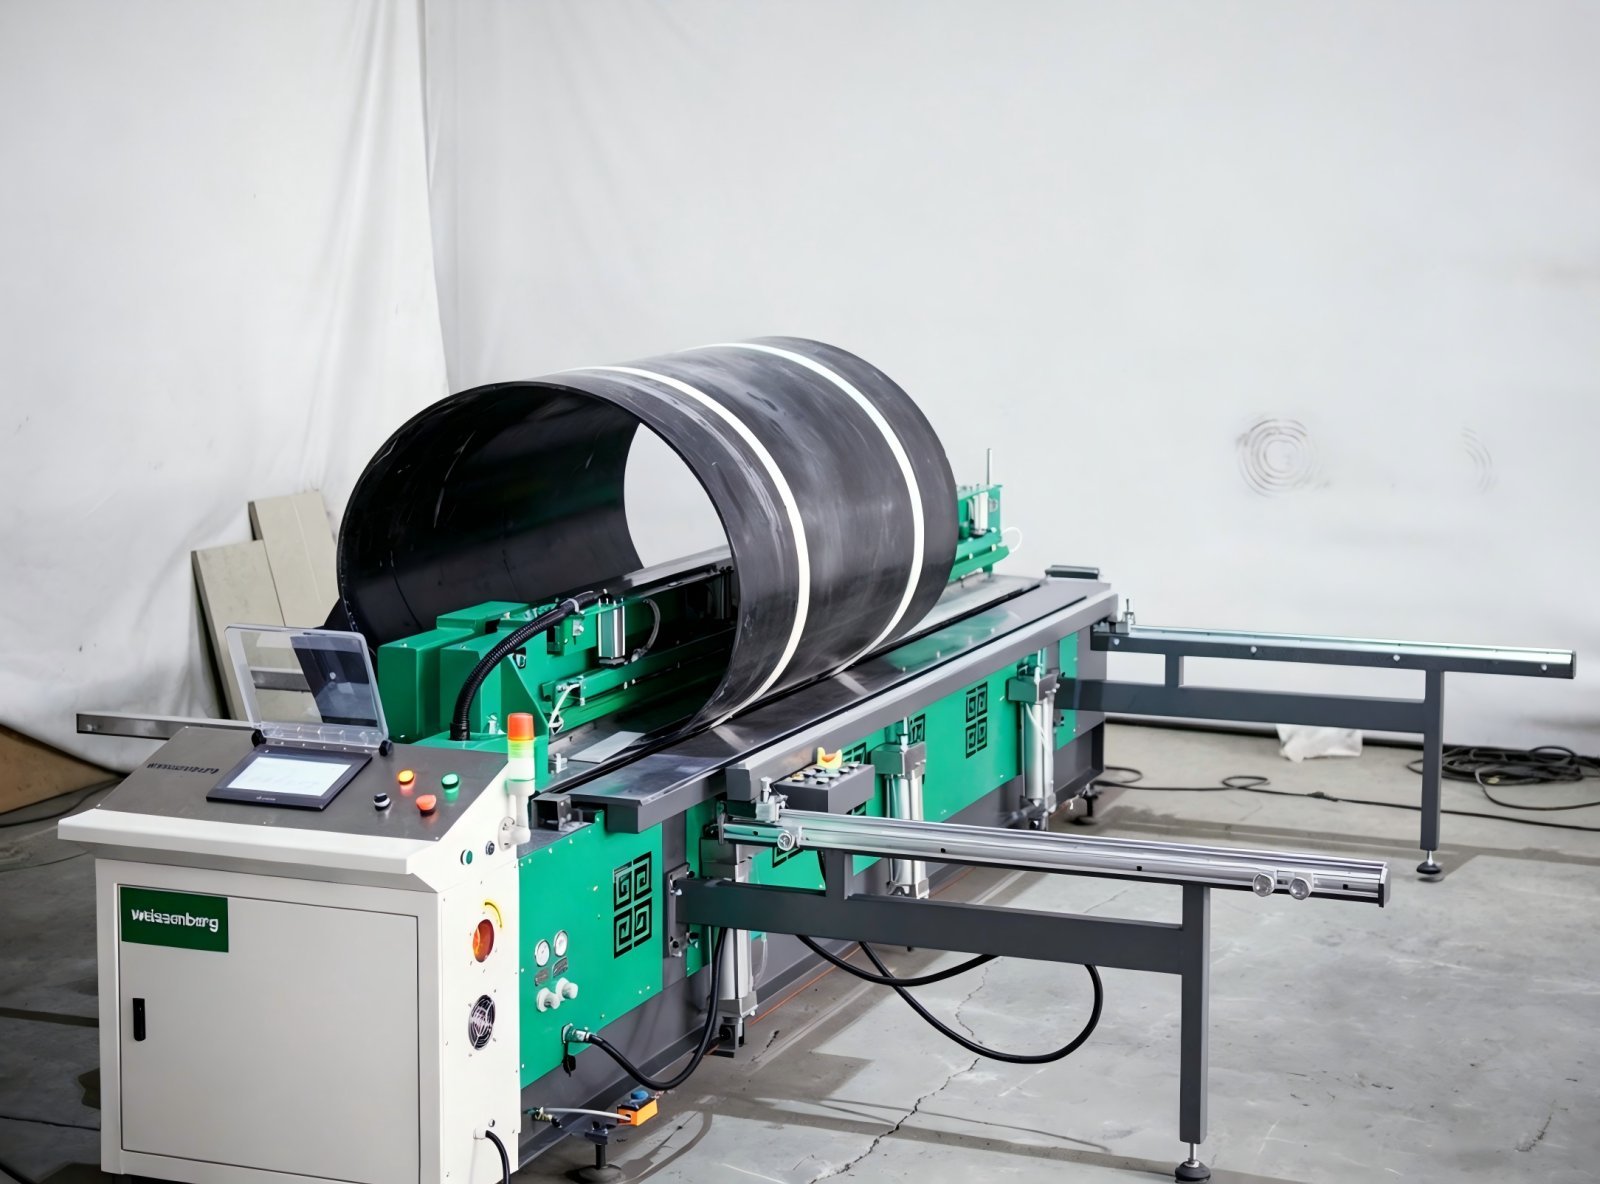
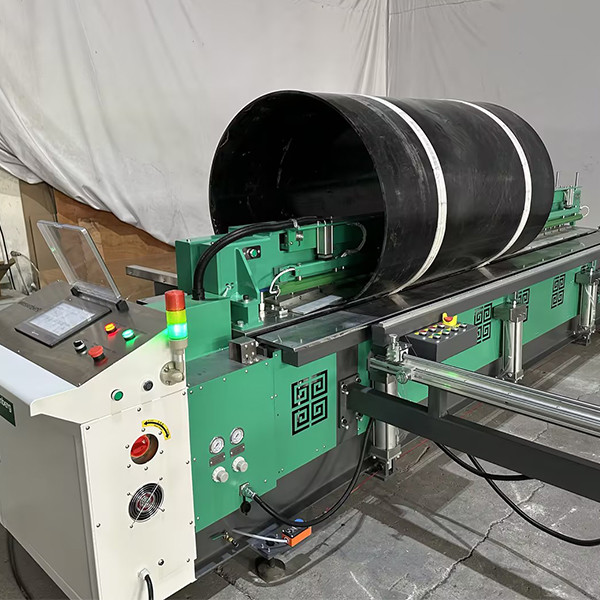
La WeiBond 3000 est une soudeuse bout à bout à outil chauffant grand format qui se positionne idéalement dans le haut de gamme : elle assemble des plaques thermoplastiques de 3 à 40 mm d’épaisseur sur une largeur de travail maximale de 3 000 mm. Cette plage d’épaisseur et de largeur couvre une très large part des panneaux de bassins d’aquaculture, depuis les parois internes fines et hygiéniques des écloseries jusqu’aux parois plus épaisses des grands bassins d’élevage et de stockage. Ses spécifications publiées :
| Paramètre | WeiBond 3000 |
| Largeur de travail maximale | 3 000 mm |
| Dimensions de la machine (L × l × H) | 4 750 × 2 500 × 1 200 mm |
| Capacité de soudage — PE (0,15 N/mm²) | 3–40 mm |
| Capacité de soudage — PP (0,10 N/mm²) | 3–40 mm |
| Capacité de soudage — PVDF (0,10 N/mm²) | 3–40 mm |
| Alimentation électrique | 230/400 V, 3/N/PE, 50/60 Hz |
| Consommation d'énergie | 7,2 kW |
| Raccordement d'air comprimé | 4–8 barres |
| température de chauffage maximale | 260°C |
| Outils auxiliaires optionnels | dispositif à angle de 90° ; dispositif auxiliaire de roulement |
Ces chiffres sont importants pour une animalerie aquacole pour des raisons spécifiques. Bande de 3 à 40 mm en PE, PP et PVDF Cela signifie que la même machine sert à la fois aux composants internes des couvoirs et aux parois épaisses des bassins d'élevage, ce qui évite à un atelier d'être obligé d'acheter et de qualifier deux procédés de soudage. largeur de 3000 mm Cela permet de construire les parois et le fond à partir de panneaux plus larges, ce qui réduit directement le nombre de joints par réservoir — et chaque joint supprimé est une soudure qui n'a pas besoin d'être inspectée ni testée pour les fuites. réglage progressif de la hauteur de la plaque chauffante et une régulation de température de ±5°C assure un apport de chaleur constant au niveau de l'articulation. pince de soudage haute densité Elle applique une pression uniforme sur toute la zone de soudure, contribuant ainsi à maintenir l'alignement et à réduire les variations dans la formation du joint — ce qui empêche la formation de points faibles sous pression qui suintent sous une charge soutenue. Commande par automate programmable et écran tactile permet à l'atelier de stocker et de rappeler des programmes pour différents matériaux et épaisseurs, ce qui est au cœur de la production par lots répétable.
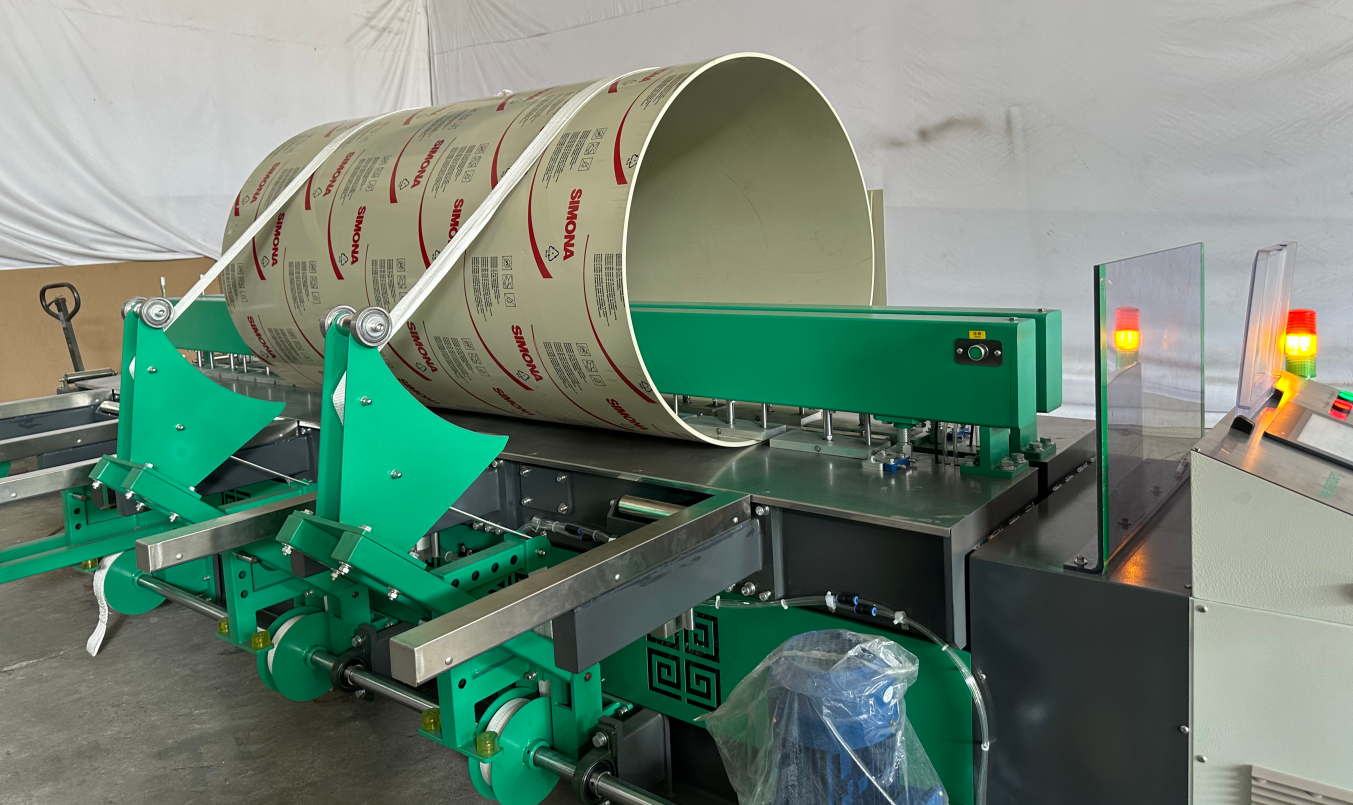
L'optionnel dispositif d'angle à 90° et dispositif auxiliaire de roulement Étendre la machine du soudage de panneaux plats au formage d'angles et aux sections de parois courbes, de sorte qu'une conception de réservoir combinant éléments plats et arrondis ne nécessite ni une seconde passe de formage ni une machine séparée. Pour le fabricant de réservoirs d'aquaculture, cette combinaison – soudage de panneaux larges et épais et formage sur machine – constitue précisément l'outil permettant de transformer une tôle standard en un réservoir fini et étanche, avec un minimum de joints. Voir le Page produit WeiBond 3000 pour plus de détails et le Gamme de soudeuses bout à bout WeiBond pour savoir comment il s'adapte à des dimensions plus importantes (WeiBond 5000, 6000, 7000 pour des panneaux plus larges).
Scénario de production typique : Mise à l’échelle du rendement des bassins pour un fournisseur de fermes piscicoles
Cette section décrit un scénario de production typique et illustratif Il ne s'agit pas d'un cas client précis et aucune donnée n'est fournie concernant la production ou la capacité. Les commandes de bassins d'aquaculture arrivent rarement une à une. Dans ce secteur, il est fréquent qu'un fabricant, qui soude déjà des bassins pour le traitement de l'eau ou le stockage de produits chimiques, soit contacté par un pisciculteur (ou un intégrateur de systèmes) pour une série de bassins d'élevage ou de stockage de différentes tailles, souvent avec des commandes répétées à mesure que l'exploitation se développe.
Le principal facteur limitant n'est généralement pas le savoir-faire de l'atelier, mais sa cadence de production et sa régularité : si chaque cuve est soudée avec des configurations de panneaux différentes et des paramètres ajustés manuellement, la production est limitée et les risques de variations et de retouches augmentent. L'utilisation d'une machine grand format avec programmes enregistrés change la donne. Des panneaux plus larges réduisent le nombre de soudures par cuve, ce qui diminue le nombre de passes nécessaires ; les programmes enregistrés garantissent que la dixième cuve est soudée selon la même procédure que la première ; et le suivi du processus et l'enregistrement des paramètres permettent de contrôler la qualité de l'ensemble du lot avant même les tests. Le résultat est celui que recherchent les fournisseurs de produits piscicoles : une capacité évolutive en fonction de la demande et un niveau de qualité constant, commande après commande.
Nous conservons volontairement le caractère qualitatif de ce scénario : il s’agit d’un exemple illustratif et non d’un résultat client rapporté. Le gain de capacité exact dépend des dimensions des panneaux, de la conception des cuves et des équipements existants de l’atelier. Par conséquent, pour dimensionner correctement une ligne, il est préférable de se baser sur vos propres plans. Nos ingénieurs peuvent effectuer ce dimensionnement avec vous. Parlez à un ingénieur de Weissenberg.
Stratégies de fabrication de bassins d'aquaculture rentables
Les acheteurs du secteur aquacole commandant en gros et souvent en fonction d'un prix, la maîtrise des coûts fait partie intégrante de la conception, et non une simple considération a posteriori. Les leviers les plus importants sont ceux qui permettent de réduire les travaux de soudure et les retouches.
Choisissez cette voie : production de réservoirs en volume
- Vous recevez des commandes répétées ou portant sur plusieurs bassins et vous prévoyez une croissance du secteur de l'aquaculture.
- Standardiser une petite gamme de dimensions de panneaux et de diamètres/largeurs de réservoirs afin de réduire la variété.
- Investissez dans une machine grand format (WeiBond classe 3000 et supérieure) avec programmes enregistrés, afin que les panneaux larges réduisent les joints et que la constance du lot soit maintenue par la machine.
- Ajoutez des angles formés et des sections courbes en utilisant l'angle de 90° et les options de roulage au lieu de souder des joints supplémentaires.
- Associez la machine à souder à une découpe CNC précise pour des bords droits et à une procédure documentée d'inspection/de test d'étanchéité.
Choisissez cette voie : entrée, petits réservoirs ou fabrication mixte
- Votre activité en aquaculture est occasionnelle et combinée à d'autres secteurs, ou bien vos bassins sont petits.
- Commencez par une soudeuse bout à bout de milieu de gamme adaptée à la taille standard de vos panneaux, et développez une capacité de soudage par extrusion pour les raccords et les joints de détail.
- Utilisez autant que possible des formats de feuilles standard afin d'éviter les découpes sur mesure.
- Adoptez dès le premier jour les bonnes pratiques de documentation des ateliers de réparation de réservoirs — ce sont ces pratiques que les clients réguliers et institutionnels vérifient.
- Ne sous-traitez les soudures occasionnelles de panneaux surdimensionnés que tant que cela reste rare ; les gros travaux fréquents justifient l'utilisation de la machine.
Il convient de mentionner deux autres leviers de coûts. Premièrement, La réduction des coutures permet de réduire les coûts.: un réservoir construit à partir de panneaux plus larges coûte moins cher en temps de soudage, en inspection et en risque de fuite qu'un réservoir identique construit à partir de tôles étroites. Deuxièmement, Détecter les défauts à la couture, et non lors du test finalC’est là que se trouvent les véritables économies : les paramètres contrôlés par machine, associés à une inspection visuelle selon la norme d’évaluation DVS 2202 applicable, permettent de détecter les problèmes pendant que le réservoir est encore sur l’établi. Côté découpe, des bords nets et d’équerre sont essentiels à une bonne soudure bout à bout ; Weissenberg fournit routeurs CNC dimensionné pour le traitement des feuilles, et les joints de détail sont généralement ajoutés par soudage par extrusionPour le formage des angles et des courbes, consultez notre guide de pliage de feuilles de plastique.
FAQ
Quel type de plastique est utilisé pour les bassins d'aquaculture et d'élevage de poissons ?
Le PEHD est un matériau de base courant pour les grands bassins d'aquaculture lorsqu'une qualité adaptée au contact avec l'eau est requise : il est résistant, disponible en grandes plaques et se prête bien au soudage bout à bout mécanique. Le PP-H est utilisé lorsque sa rigidité ou sa compatibilité chimique spécifique est recherchée, et le PVC-U est principalement employé pour les petites pièces. L'exigence essentielle est que la qualité spécifique soit adaptée au contact avec l'eau et les animaux aquatiques ; assurez-vous que le fournisseur de plaques possède l'homologation pour contact alimentaire ou eau potable requise sur votre marché avant de demander un devis.
Comment rendre étanche un bassin d'aquaculture ?
L'étanchéité est garantie par la fusion complète de chaque joint sur toute sa longueur, dans des conditions uniformes, suivie d'une vérification du résultat. Concrètement, cela implique un soudage bout à bout à la machine, avec une pression de serrage régulière et une température stable de la plaque chauffante, afin d'éviter les points faibles et les zones insuffisamment chauffées ; des temps de chauffage, de changement de phase et de refroidissement contrôlés en fonction du matériau et de son épaisseur ; un soudage par extrusion précis des raccords et des traversées ; et un contrôle visuel de chaque soudure selon une norme d'évaluation. Le réservoir fini est ensuite validé par un test d'étanchéité à l'eau, et des échantillons de soudure peuvent être soumis à des essais destructifs lorsque le plan d'assurance qualité l'exige.
Quelle machine à souder est la mieux adaptée à la fabrication de bassins d'aquaculture ?
Choisissez la machine en fonction des dimensions et de l'épaisseur des panneaux utilisés dans la conception de vos bassins. Pour les travaux aquacoles, qu'il s'agisse de parois internes fines pour l'hygiène ou de parois épaisses pour les bassins d'élevage, une soudeuse bout à bout grand format à outil chauffant, offrant une grande largeur de soudage et une large plage d'épaisseurs, est la solution idéale : elle réduit le nombre de soudures et garantit une qualité constante pour chaque lot. La WeiBond 3000 de Weissenberg soude des feuilles de PE, PP et PVDF de 3 à 40 mm d'épaisseur jusqu'à 3 000 mm de large. Elle est équipée d'un réglage continu de la hauteur de la plaque chauffante, d'une pince de soudage haute densité, d'une commande par automate programmable et écran tactile, ainsi que de dispositifs optionnels de formage d'angles à 90° et de roulage pour les angles et les courbes.
Les réservoirs en plastique soudés sont-ils sans danger pour les poissons ?
Ces matériaux sont sûrs lorsque la feuille est non toxique et que sa qualité spécifique est validée pour le contact avec l'eau, lorsque le réservoir est fabriqué selon une procédure de soudage rigoureuse et lorsqu'il est nettoyé et testé avant utilisation. Il n'existe pas de certification universelle « sans danger pour les poissons » pour les plastiques ; l'adéquation du matériau doit être vérifiée au regard des normes applicables en matière de contact alimentaire et/ou d'eau potable pour le marché et l'application concernés – par exemple, le règlement (UE) n° 10/2011 pour les plastiques destinés au contact alimentaire, les homologations nationales pour l'eau potable telles que KTW-BWGL/DVGW en Allemagne, WRAS/BS 6920 au Royaume-Uni ou NSF/ANSI/CAN 61 en Amérique du Nord. Le choix approprié des matériaux, associé à des soudures étanches et sans défaut, garantit la propreté de l'eau et la bonne santé des poissons.
Comment tester l'étanchéité d'un bassin d'aquaculture ?
Le contrôle final standard consiste en un test d'étanchéité à l'eau : remplir le réservoir fini d'eau, la maintenir pendant la durée spécifiée, puis inspecter le réservoir et toutes les soudures afin de détecter d'éventuelles fuites. Pour les réservoirs thermoplastiques non pressurisés, cette procédure est conforme à la norme DVS 2206-2, le cas échéant. Auparavant, chaque soudure est évaluée visuellement selon la norme d'évaluation applicable (série DVS 2202), et des échantillons de soudure peuvent être soumis à des essais destructifs (par exemple, un essai de traction selon la série DVS 2203) lorsque le plan qualité ou le client l'exige. Les enregistrements des paramètres de soudage automatisés viennent étayer les résultats des essais physiques.
Une seule machine peut-elle construire de nombreux bassins d'aquaculture de manière constante ?
Oui, et la constance est la principale raison d'utiliser une telle machine. Grâce aux programmes de soudage enregistrés par matériau et épaisseur, à l'exécution contrôlée par automate programmable et au serrage uniforme, le dixième réservoir d'un lot suit la même procédure que le premier, réduisant ainsi les variations liées à l'opérateur entre les équipes. La standardisation d'une petite gamme de dimensions de panneaux réduit encore les variations de réglage, et l'enregistrement des paramètres fournit à chaque réservoir un historique associé à sa procédure. C'est cette répétabilité qui permet à un atelier d'augmenter sa production de réservoirs d'aquaculture sans augmenter les retouches.
Points clés à retenir
- La fabrication des bassins d'aquaculture consiste en la construction de cuves étanches en thermoplastique, soumises à trois exigences : un matériau non toxique dont la qualité spécifique est validée pour le contact avec l'eau prévu (l'homologation pour l'eau potable ou de qualité alimentaire n'est pas, en soi, une certification « sans danger pour les poissons ») ; des coutures entièrement fusionnées et étanches ; et un soudage machine répétable afin que les lots restent cohérents.
- Le PEHD (dans une qualité adaptée au contact avec l'eau) est le matériau de référence pour les grands bassins d'élevage de poissons ; le PP-H est choisi pour sa rigidité ou sa compatibilité spécifique, et le PVC-U pour les petites pièces — vérifiez toujours la qualité exacte par rapport à l'homologation pour contact alimentaire ou eau potable requise par votre marché.
- L'étanchéité est le résultat d'un processus, et non d'un test unique : chauffage uniforme et pression de serrage homogène sur toute la longueur de la soudure, temps de chauffage/changement/refroidissement contrôlés, raccords soudés par extrusion de qualité et inspection visuelle de chaque soudure.
- La vérification est effectuée par couches : évaluation visuelle selon la série DVS 2202, test d'étanchéité à l'eau (approche DVS 2206-2 pour les réservoirs non pressurisés), tests d'échantillons destructifs lorsque cela est nécessaire, et enregistrements des paramètres sous-jacents.
- Les commandes en volume favorisent la constance : les programmes de soudage enregistrés, le contrôle des machines et les familles de panneaux standardisées permettent de réaliser un dixième réservoir aussi performant que le premier.
- La Weissenberg WeiBond 3000 soude des feuilles de PE, PP et PVDF de 3 à 40 mm jusqu'à 3000 mm de large, avec un réglage continu de la hauteur de la plaque chauffante, un serrage haute densité, un contrôle de la température de la plaque chauffante de classe ±5°C, des programmes PLC/écran tactile et des dispositifs de formage à angle de 90° et de laminage en option.
- La maîtrise des coûts passe par l'ingénierie : moins de joints (panneaux plus larges, angles formés), détection des défauts au niveau du joint plutôt qu'au test final, et une procédure documentée d'inspection et de test d'étanchéité.
Références et lectures complémentaires
- Weissenberg — page sur les solutions de soudage des réservoirs d'aquaculture (Tolérance de température de ±5°C, pression uniforme, contrôle intelligent par automate programmable Siemens, surveillance des paramètres en temps réel)
- Weissenberg — Page produit WeiBond 3000 (PE/PP/PVDF de 3 à 40 mm, largeur de travail maximale de 3 000 mm, 7,2 kW, température de chauffage maximale de 260 °C, dispositifs d’angle à 90° et de roulement en option)
- Weissenberg — Gamme de soudeuses bout à bout pour plaques plastiques WeiBond (WeiBond 1500–7000)
- Weissenberg — Solutions de soudage par extrusion pour les joints de détail, les raccords et les traversées
- Weissenberg — fraiseuse CNC pour une découpe de tôle nette et carrée
- Weissenberg — Procédé de soudage bout à bout de feuilles de plastique : configuration, cycle de soudage en 5 étapes et guide d’inspection
- Weissenberg — Guide de conformité et liste de contrôle qualité DVS 2207
- Weissenberg — Comment souder des feuilles de PEHD, PP et PVDF : guide des procédés, des températures et des matériaux
- Weissenberg — Comment cintrer des feuilles de plastique : guide de cintrage pour PP, PEHD et PVC
- Weissenberg — Fabrication de réservoirs de stockage de produits chimiques : normes de soudage et considérations d’ingénierie
- Weissenberg — Fabrication d'équipements de traitement de l'eau : solutions de soudage plastique
- Weissenberg — Soudeuse CNC pour plaques de plastique vs soudeuse manuelle : l’automatisation justifie-t-elle l’investissement ?
- Série DVS 2207 — Soudage des thermoplastiques — soudage à l'outil chauffant (Pièces pour outils chauffants : DVS 2207-1 PE-HD ; 2207-11 PP ; 2207-12 PVC-U), DVS Media GmbH, Düsseldorf
- Série DVS 2202 — Évaluation des joints entre les thermoplastiques sur les éléments de tuyauterie et les panneaux (évaluation visuelle des soudures de plaques chauffées et d'extrusion ; vérifier les suppléments et éditions en vigueur)
- Série DVS 2203 — Essais de joints soudés de thermoplastiques (Essais mécaniques d'échantillons de soudure ; vérification des pièces et éditions actuelles)
- DVS 2206-2 (12/2016) — Essais non destructifs de réservoirs et d'appareils non pressurisés en thermoplastiques — essai d'étanchéitéDVS Media GmbH, Düsseldorf
- Règlement UE (UE) n° 10/2011 — Matières et objets en plastique destinés à entrer en contact avec les aliments (aptitude au contact alimentaire ; vérifier le texte actuel)
- Homologations pour le contact avec l'eau potable — Allemagne : KTW-BWGL / contexte de certification DVGW pertinent ; Royaume-Uni : WRAS / BS 6920 ; Amérique du Nord : NSF/ANSI/CAN 61 (effets sur la santé des matériaux en contact avec l'eau potable uniquement) — veuillez vérifier le référentiel requis sur votre marché de destination.
- FAO — État des pêches et de l'aquaculture mondiales 2026 (SOFIA 2026, juin 2026) : production totale record de 235 millions de tonnes en 2024 ; la production aquacole d’animaux aquatiques a dépassé les 100 millions de tonnes pour la première fois (103 millions de tonnes) ; l’aquaculture représente 53 % de la production d’animaux aquatiques ; la production totale d’animaux aquatiques devrait atteindre 214 millions de tonnes d’ici 2034.
Vous prévoyez de construire une ligne de bassins d'aquaculture et vous souhaitez un deuxième avis sur le choix des matériaux, le dimensionnement des panneaux ou le choix des machines ? Contactez un ingénieur de Weissenberg — La configuration idéale dépend de la taille et de l'épaisseur de vos bassins, des espèces de poissons et des conditions de l'eau, de votre volume de production et des exigences de conformité de votre marché.